Rotador de soldagem ajustável com parafuso de chumbo 5T estendido
O Rotador de Soldagem Ajustável com Parafuso de Chumbo 5T Estendido é um dispositivo auxiliar projetado especificamente para processos de soldagem ...
See Details
Soldagem robótica Os processos usam braços robóticos programáveis equipados com ferramentas de soldagem para unir componentes metálicos automaticamente, proporcionando tempos de ciclo mais rápidos, qualidade de solda mais consistente e menores custos de mão de obra a longo prazo do que a soldagem manual. Das linhas de montagem automotiva à fabricação aeroespacial, a soldagem robótica tornou-se a espinha dorsal da fabricação moderna. Este guia explica como funciona cada processo principal, quais indústrias são mais beneficiadas e como escolher o sistema certo para sua operação.
Um sistema de soldagem robótica consiste em um braço robótico, uma fonte de energia de soldagem, um alimentador de arame ou sistema de distribuição de eletrodo e um controlador que executa caminhos de soldagem pré-programados com precisão milimétrica. O robô segue uma trajetória definida através da peça de trabalho, aplicando calor e material de enchimento de acordo com parâmetros exatos – tensão do arco, velocidade de alimentação do arame, velocidade de deslocamento e fluxo de gás de proteção – que são definidos durante a fase de programação.
Os modernos sistemas de soldagem robótica integram vários componentes principais:
Os seis processos de soldagem robótica mais utilizados são MIG/GMAW, TIG/GTAW, soldagem por pontos, soldagem a laser, soldagem por plasma e soldagem por fricção e mistura — cada um adequado para diferentes materiais, tipos de juntas e volumes de produção.
A soldagem MIG robótica é o processo de soldagem robótica mais amplamente adotado em todo o mundo, representando cerca de 50-60% de todas as aplicações de soldagem robótica industrial. Na soldagem por arco de metal a gás (GMAW), um eletrodo de arame alimentado continuamente derrete na poça de fusão enquanto um gás de proteção – normalmente uma mistura de argônio e CO₂ – protege o metal fundido da contaminação atmosférica.
A soldagem TIG robótica produz a mais alta qualidade de solda e acabamento estético de qualquer processo de arco, tornando-a essencial para aplicações de precisão na indústria aeroespacial e na fabricação de dispositivos médicos. A soldagem a arco de tungstênio a gás (GTAW) usa um eletrodo de tungstênio não consumível para gerar o arco, com fio de enchimento adicionado separadamente, se necessário.
A soldagem por pontos robótica é o processo dominante na fabricação de carrocerias automotivas em branco, com uma única carroceria de veículo exigindo entre 3.000 e 5.000 pontos de solda individuais. A soldagem por pontos de resistência (RSW) fixa duas folhas de metal sobrepostas entre eletrodos de cobre e passa uma corrente elétrica de alta amperagem através do material, gerando calor localizado que funde as folhas em pontos discretos.
A soldagem robótica a laser oferece as velocidades de deslocamento mais rápidas e as menores zonas afetadas pelo calor de qualquer processo de soldagem por fusão, com velocidades de deslocamento de até 10 metros por minuto em aplicações de chapas finas. Um feixe de laser focado — normalmente proveniente de uma fonte de laser de fibra de 1 a 20 kW — derrete o metal base com extrema precisão, sem necessidade de contato com a peça de trabalho.
A soldagem robótica a plasma preenche a lacuna entre a soldagem TIG e a laser, oferecendo penetração mais profunda do que a TIG em velocidades mais rápidas, permanecendo mais acessível do que os sistemas a laser. Um arco de plasma constrito atinge temperaturas superiores a 20.000°C, permitindo a soldagem tipo buraco de fechadura através de seções mais espessas em uma única passagem.
A soldagem por fricção robótica é um processo de estado sólido que une metais abaixo de seu ponto de fusão, tornando-o o método preferido para soldagem de ligas de alumínio que são difíceis de fundir com processos de arco convencionais. Um pino de ferramenta giratório é mergulhado na linha da junta e atravessado ao longo da costura, gerando calor de fricção que plastifica – mas não derrete – o material de base.
A escolha do processo de soldagem robótica correto requer a correspondência das características do processo com o tipo de material, configuração da junta, requisitos de qualidade e volume de produção.
| Processo | Materiais | Velocidade | Qualidade de solda | Custo de configuração | Melhor Aplicação |
| MIG/GMAW | Aço, Al, SS | Alto | Bom | Baixo-Médio | Fabricação geral |
| TIG/GTAW | Todos os metais | Baixo-Médio | Excelente | Médio | Aeroespacial, médico |
| Soldagem por pontos | Chapa metálica | Muito alto | Bom | Médio | Carrocerias automotivas |
| laser | Todos os metais | Muito alto | Excelente | Alto | Baterias EV, eletrônicos |
| Plasma | Aço, Ti, SS | Médio–High | Muito bom | Médio–High | Tubos, vasos de pressão |
| Mexa de Fricção | Alumínio, Cu | Médio | Excelente | Alto | Aeroespacial, bandejas EV |
Tabela 1: Comparação dos principais processos de soldagem robótica por compatibilidade de materiais, velocidade, qualidade e custo.
A soldagem robótica supera consistentemente a soldagem manual em rendimento, repetibilidade e custo total de propriedade — especialmente em ambientes de produção de alto volume, onde a consistência é crítica.
Um soldador MIG robótico normalmente opera com 50–80% do tempo de arco ligado, em comparação com 20–30% para um soldador manual qualificado, triplicando efetivamente a produção líquida de soldagem por turno. Os robôs não fazem pausas, não se cansam nem diminuem a velocidade no final de um turno. Em uma fábrica automotiva com três turnos, uma única célula robótica pode produzir o que exigiria de 6 a 9 soldadores manuais para igualar.
Os sistemas de soldagem robótica mantêm tolerâncias de parâmetros de soldagem entre ±1–2% em milhares de soldas consecutivas, um nível de consistência que nenhum soldador humano pode sustentar durante todo um turno de produção. Isso se traduz diretamente em menos defeitos, menores taxas de refugo e custos reduzidos de retrabalho. Muitos fabricantes relatam reduções nas taxas de defeitos de 30 a 50% após a transição da soldagem manual para a robótica.
Remover os trabalhadores da exposição direta ao arco reduz a incidência de inalação de fumos de soldagem, lesões oculares causadas por arco UV e queimaduras – algumas das lesões ocupacionais mais comuns na indústria. A Organização Internacional do Trabalho estima que as doenças profissionais relacionadas com a soldadura afectam centenas de milhares de trabalhadores em todo o mundo todos os anos. Células de soldagem robótica, equipadas com extração de fumos e cercas de segurança, reduzem drasticamente esses riscos.
Embora as células de soldagem robótica exijam um investimento inicial significativo – normalmente entre US$ 80.000 e US$ 250.000 por célula, dependendo do processo e dos periféricos – períodos de retorno de 12 a 36 meses são comuns em aplicações de alto volume. Quando mão de obra, consumíveis, sucata e retrabalho são levados em consideração, a soldagem robótica normalmente reduz o custo de soldagem por peça em 25–45% em um horizonte de 5 anos.
| Fator | Soldagem Robótica | Soldagem manual |
| Tempo de ativação do arco | 50–80% | 20–30% |
| Repetibilidade de soldagem | ±0,1–0,5mm | ±1–3mm |
| Taxa de defeitos | Muito baixo (0,1–1%) | Baixo-Médio (2–8%) |
| Configuração/troca | Horas (reprogramação) | Minutos |
| Investimento Inicial | US$ 80.000–US$ 250.000 | US$ 5.000 a US$ 30.000 |
| Custo de longo prazo | Inferior | Altoer (labor-intensive) |
| Flexibilidade | Médio (programmable) | Alto (adaptive) |
| Segurança do Trabalhador Risk | Baixo | Médio–High |
| Melhor Volume | Alto (1,000 parts/run) | Baixo-Médio (1–500 parts) |
Tabela 2: Soldagem robótica versus soldagem manual nas principais métricas de desempenho, custo e flexibilidade.
Praticamente todos os principais setores industriais utilizam agora processos de soldagem robótica, mas os setores automotivo, aeroespacial, equipamentos de construção e eletrônicos de consumo representam as maiores concentrações de implantação de soldagem robótica.
A indústria automotiva é a maior usuária de soldagem robótica, com cerca de 30-40% de todos os robôs industriais implantados globalmente realizando tarefas de soldagem na produção de veículos. As linhas de carroceria em branco usam centenas de células robóticas de soldagem por pontos para montar painéis de portas, pisos, trilhos de teto e pilares. Sistemas de escapamento, tanques de combustível e componentes do chassi são normalmente unidos por soldagem robótica MIG ou laser.
As aplicações aeroespaciais exigem os mais altos padrões de qualidade de soldagem, tornando a soldagem robótica TIG, plasma e fricção por fricção os processos dominantes para componentes estruturais da fuselagem. O FSW robótico é usado para unir painéis de fuselagem de alumínio e revestimentos de asas, enquanto o TIG robótico lida com componentes de motor de titânio e conjuntos de linhas hidráulicas.
Braços de escavadeiras, caçambas de carregadeiras, lanças de guindastes e estruturas de aço estrutural são comumente fabricados usando soldagem MIG robótica devido aos materiais de chapa espessa envolvidos e aos altos volumes necessários. A soldadura robótica neste setor reduz o esforço físico dos soldadores que trabalham com componentes pesados e melhora a consistência em soldaduras estruturais longas que são difíceis de executar manualmente.
O rápido crescimento dos veículos elétricos tornou a soldagem robótica a laser indispensável para soldagem de abas de células de bateria, montagem de módulos e fabricação de bandejas de bateria. As baterias EV podem conter milhares de soldas a laser individuais, todas as quais devem atender a padrões rígidos de vazamento e condutividade – um alvo impossível para processos manuais em grande escala.
A seleção do processo correto de soldagem robótica requer a avaliação de cinco fatores principais: tipo e espessura do material de base, projeto da junta, padrão de qualidade de solda exigido, volume de produção anual e orçamento de capital disponível.
A próxima geração de processos de soldagem robótica está sendo moldada por inteligência artificial, robótica colaborativa e sistemas de controle adaptativos em tempo real que tornam a automação acessível a fabricantes menores.
A soldagem MIG robótica (GMAW) é o processo de soldagem robótica mais comumente usado, representando a maioria de todas as soldagens robóticas industriais em todo o mundo. Sua combinação de velocidade, versatilidade de materiais, baixo custo de consumíveis e facilidade de programação o torna a escolha padrão para a maioria das novas instalações de soldagem robótica na fabricação geral e na fabricação automotiva.
O tempo de programação para uma célula de soldagem robótica varia de algumas horas para peças simples com caminhos de soldagem curtos até várias semanas para montagens complexas de múltiplos passes com dezenas de juntas de solda. O software de programação offline pode reduzir o tempo de programação no robô em 50 a 70%, permitindo que os engenheiros simulem e refinem os caminhos de soldagem em um modelo digital antes da implantação.
As principais limitações da soldagem robótica são o alto custo de capital inicial, a flexibilidade reduzida para produção de peças de baixo volume ou altamente variadas e a necessidade de qualidade consistente de ajuste de peças. Os robôs se destacam em tarefas repetitivas em peças consistentes, mas lutam com a tomada de decisão adaptativa que os soldadores humanos experientes aplicam ao lidar com lacunas irregulares, acessórios distorcidos ou configurações de juntas incomuns. O rastreamento de costuras e os sistemas de IA estão progressivamente preenchendo essa lacuna.
Sim – os sistemas colaborativos de soldagem robótica e o software de programação off-line tornaram a soldagem robótica economicamente viável para lotes pequenos de 25 a 50 peças. Os sistemas de soldagem Cobot com interfaces de programação de aprendizagem ou tablet permitem que operadores sem habilidades tradicionais de programação de robôs configurem novos trabalhos em menos de uma hora, tornando-os práticos para oficinas de trabalho e fabricantes personalizados.
Os sistemas de soldagem robótica ainda devem produzir soldas que atendam aos mesmos padrões AWS, ASME, ISO ou padrões específicos do cliente exigidos para soldagem manual – o robô não certifica automaticamente a solda. No entanto, a consistência e os recursos de registro de dados dos sistemas robóticos tornam significativamente mais fácil demonstrar o controle do processo durante auditorias de qualidade e testes de qualificação de procedimentos de soldagem.
Os sistemas de soldagem robótica exigem manutenção regular dos consumíveis da tocha de soldagem (pontas de contato, bicos, revestimentos), lubrificação e inspeção periódica das juntas do braço do robô e calibração do TCP (Ponto Central da Ferramenta) para manter a precisão posicional. A maioria dos sistemas tem intervalos de manutenção planejados de 500 a 1.000 horas de operação. Programas adequados de manutenção preventiva podem prolongar a vida útil do braço do robô para 10 a 15 anos.
A soldagem robótica está mudando – em vez de eliminar – o papel do soldador humano, transferindo a demanda para cargos de maior qualificação, como programadores de robôs, engenheiros de soldagem e técnicos de automação. Muitos fabricantes relatam que a soldagem robótica lhes permitiu redistribuir soldadores experientes para trabalhos complexos, personalizados ou de reparo que os robôs ainda não conseguem realizar com eficácia. Nos mercados que enfrentam escassez de soldadores qualificados, a soldadura robótica é cada vez mais uma necessidade e não uma preferência.
Os processos de soldagem robótica transformaram fundamentalmente a qualidade, a velocidade e a economia da fabricação em praticamente todas as indústrias com uso intensivo de metal. Esteja você avaliando a soldagem MIG para um fabricante de aço estrutural, a soldagem a laser para um fabricante de baterias EV ou a soldagem TIG para um fornecedor aeroespacial, o princípio fundamental permanece o mesmo: combinar o processo com a aplicação proporciona a melhor qualidade de solda com o menor custo por peça.
À medida que o rastreamento de costuras baseado em IA, os robôs colaborativos e as ferramentas de programação off-line reduzem as barreiras de entrada, a soldagem robótica não é mais domínio exclusivo dos grandes fabricantes automotivos. Para qualquer operação que produza mais de algumas centenas de peças por ano em geometrias repetíveis, investir no processo de soldagem robótica correto é uma das decisões de maior retorno disponíveis na fabricação moderna.
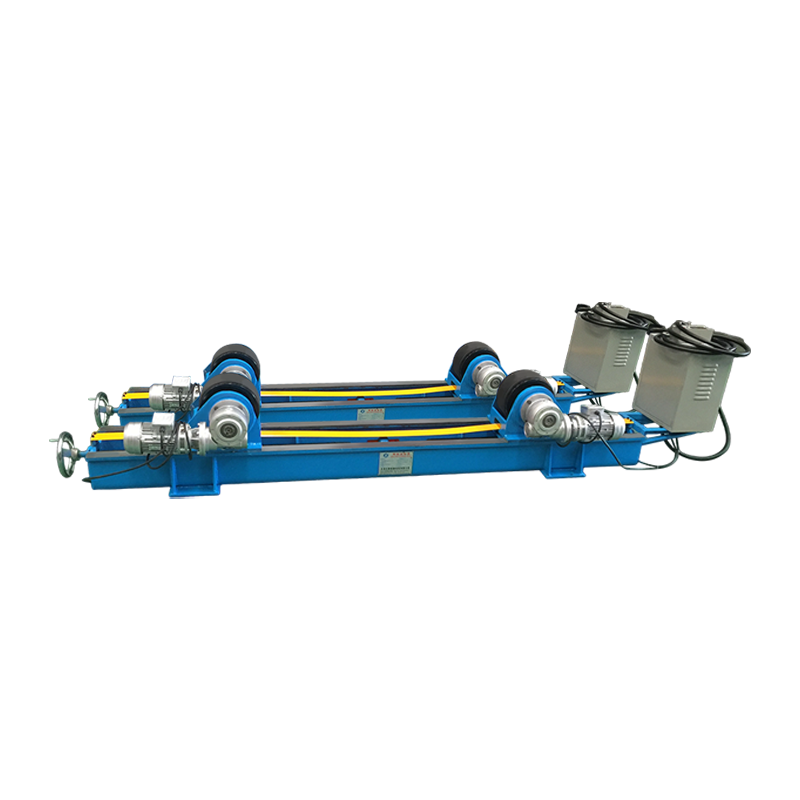
O Rotador de Soldagem Ajustável com Parafuso de Chumbo 5T Estendido é um dispositivo auxiliar projetado especificamente para processos de soldagem ...
See Details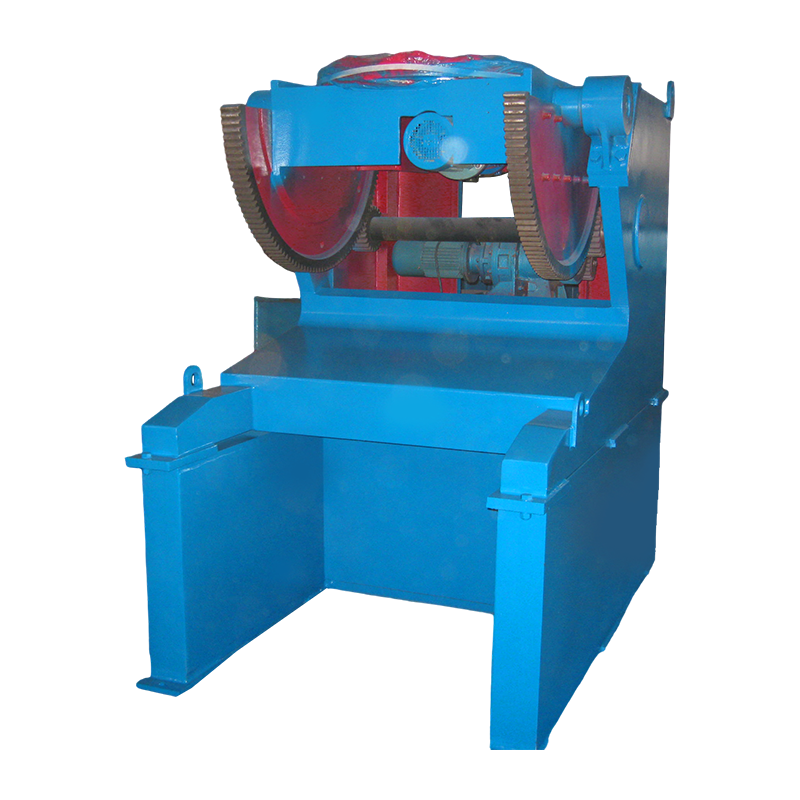
O Posicionador de Soldagem 3T Estendido é um dispositivo que expande a funcionalidade de um posicionador de soldagem padrão de 3 toneladas, com sua...
See Details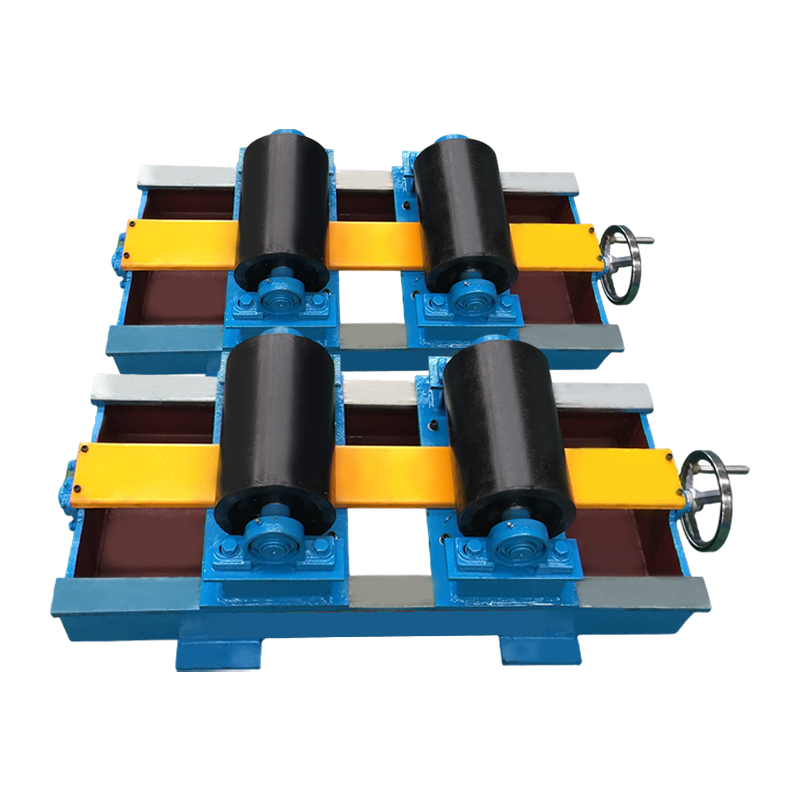
Este rotador de soldagem ajustável por parafuso 2T - tipo alargado é um dispositivo especializado para auxiliar na soldagem de peças cilíndricas (c...
See Details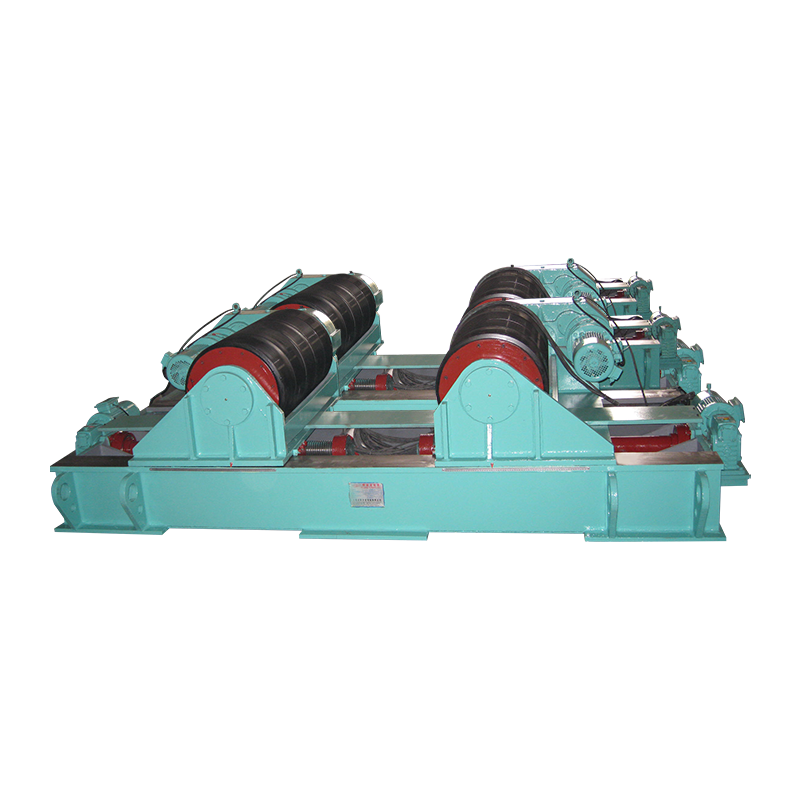
Este produto é um rotador de soldagem com parafuso ajustável de 120t e alargado, com capacidade de carga de 120 toneladas, adequado para soldagem d...
See Details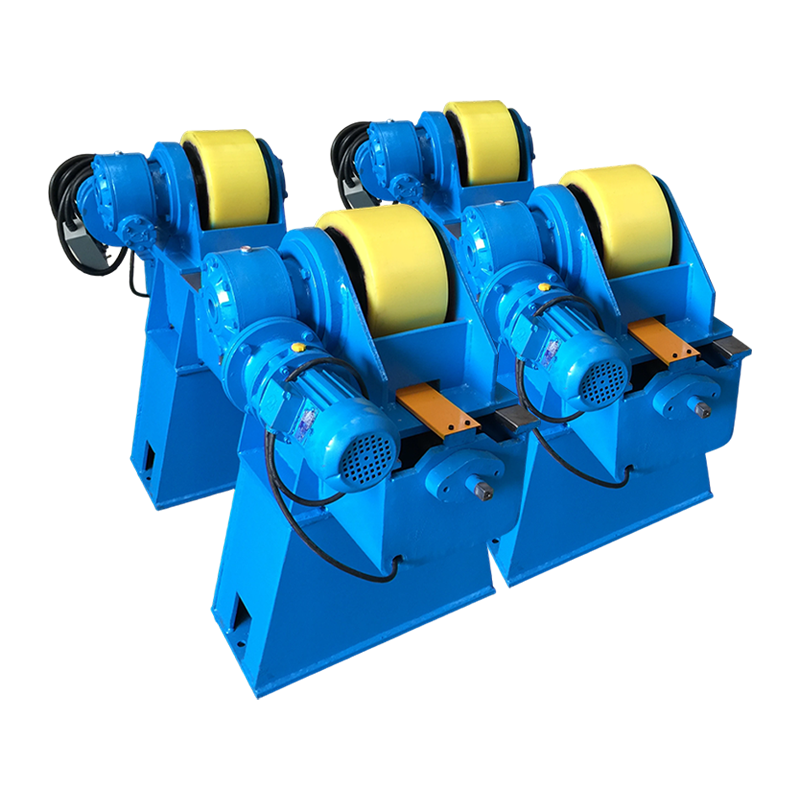
Este produto tem rotador de soldagem com parafuso ajustável de 10t e altura, adequado para soldar peças de trabalho dentro de 10 toneladas. O equip...
See Details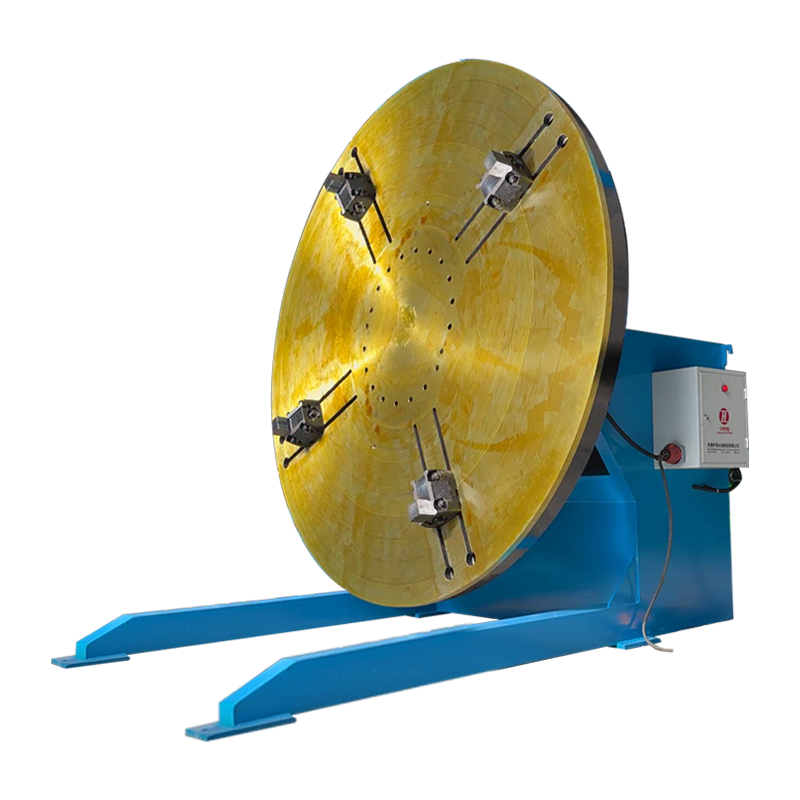
O Posicionador de Soldagem Convencional 3T com Mandris de Torno Vertical Adicionais é um dispositivo para posicionamento e rotação de peças durante...
See DetailsDireitos autorais 2025 Wuxi WeldNice Heavy Industry Technology Co., Ltd. Todos os direitos reservados Custom Automatic Welding Equipment Manufacturers
sales@weldnicefactory.com