Quando um comprador avalia um equipamento de soldagem, a primeira pergunta raramente é sobre ciclo de trabalho ou amperagem. É sobre qual processo se ajusta à peça de trabalho. Aqui está a conclusão inicial: MIG é o processo mais rápido, fácil e de menor custo para seções de aço mais espessas; TIG é o processo preciso e de alta qualidade para trabalhos finos ou de estética crítica. A razão estrutural é simples. O MIG alimenta continuamente um eletrodo de arame consumível através da pistola, de modo que o arame seja tanto eletrodo quanto enchimento. O TIG usa um eletrodo de tungstênio não consumível e o operador alimenta a haste de enchimento manualmente.
A diferença entre a soldagem MIG e TIG vai além do eletrodo. Ele determina a taxa de deposição, o controle de calor, a habilidade do operador, o custo por metro e os defeitos que você pode esperar. MIG é um processo de produção; TIG é um processo artesanal. As oficinas que entendem a distinção evitam comprar a máquina errada, citar o procedimento errado ou rejeitar peças soldadas pelo método correto.
O que é soldagem MIG?
A soldagem MIG, formalmente soldagem a arco de metal a gás (GMAW), é um processo semiautomático no qual um eletrodo de fio enrolado é conduzido através da pistola de soldagem a uma velocidade predefinida. O fio é tanto o eletrodo quanto o metal de adição: o arco derrete o fio na junta e o gás de proteção do bocal protege a poça derretida do oxigênio e nitrogênio do ar.
Como funciona a soldagem MIG
- Um alimentador de arame empurra o eletrodo através do revestimento da pistola e da ponta de contato.
- O arco se forma entre o fio e a peça, fundindo ambos.
- O gás de proteção, geralmente argônio/CO2 para aço, cobre a poça de fusão.
- O operador guia a arma; a máquina controla a velocidade do fio e o comprimento do arco.
Vantagens da soldagem MIG
- Altas taxas de deposição, para que o trabalho em seções espessas seja concluído rapidamente.
- Operação amigável para iniciantes: uma mão guia a pistola, a máquina controla o avanço e o comprimento do arco.
- Tolera carepa leve e ferrugem melhor que o TIG.
- Menor custo operacional para fabricação de aço carbono.
- A alimentação contínua do arame permite soldas longas e ininterruptas.
Desvantagens da soldagem MIG
- Produz respingos; juntas cosméticas geralmente precisam ser lixadas ou escovadas.
- A entrada de calor é mais difícil de ajustar, portanto folhas abaixo de 1,5 mm podem queimar facilmente.
- A soldagem posicional é mais difícil sem uma fonte de energia pulsada ou sinérgica.
- Cobertura de gás ou configurações de fio incorretas introduzem porosidade rapidamente.
O que é soldagem TIG?
A soldagem TIG, formalmente soldagem a arco de tungstênio a gás (GTAW), usa um eletrodo de tungstênio não consumível para sustentar o arco. O tungstênio não derrete na junta. Em vez disso, o soldador alimenta uma haste de enchimento separada na poça de fusão enquanto controla o calor com um pedal.
Como funciona a soldagem TIG
- O eletrodo de tungstênio estabelece o arco; não é consumido.
- O gás de proteção, normalmente argônio puro, flui sobre a poça de fusão.
- O operador alimenta manualmente a haste de enchimento na borda principal da piscina.
- O controle do pedal ajusta o calor continuamente através da solda.
Vantagens da soldagem TIG
- A mais alta qualidade de solda: cordões limpos e densos, sem respingos, atendendo frequentemente aos padrões de raios X.
- O controle preciso de calor e enchimento é adequado para material de 0,5 mm para cima.
- Solda quase todos os metais, incluindo alumínio, aço inoxidável, titânio e cobre.
- Sem fluxo ou escória, portanto as soldas acabadas são lisas e fáceis de limpar.
- Permite soldadura autógena sem enchimento nas juntas de arestas e cantos.
Desvantagens da soldagem TIG
- Taxas de deposição lentas tornam a soldagem de seções pesadas impraticável.
- Curva de aprendizado acentuada que precisa de operação coordenada com as duas mãos e com o pedal.
- Os consumíveis custam mais: tungstênio, lentes de gás, copos e argônio de alta pureza.
- Não é econômico para aço carbono espesso, onde a velocidade e o custo por metro dominam.
Soldagem MIG vs TIG: comparação lado a lado
Avaliadas com base nos mesmos critérios de chão de fábrica, as diferenças tornam-se claras.
| Fator | Soldagem MIG | Soldagem TIG |
|---|---|---|
| Eletrodo | Eletrodo de fio consumível | Eletrodo de tungstênio não consumível |
| Metal de adição | O próprio fio, alimentado automaticamente | Haste separada, alimentada manualmente |
| Gás de proteção | Mistura de argônio/CO2 ou CO2 para aço | Argônio puro, às vezes argônio-hélio |
| Controle de calor | Conjunto de máquina, ajuste limitado | Ajuste contínuo do pedal |
| Espessura típica | 1,5 mm a 25 mm ou mais | 0,5 mm a 6 mm ideal |
| Velocidade de viagem | Alto | Baixo a moderado |
| Nível de habilidade | Treinamento básico e curto | Mãos avançadas e firmes |
| Aparência da solda | Respingos, pode precisar de moagem | Limpo, liso e sem respingos |
| Custo relativo | Equipamentos e consumíveis mais baixos | Altoer gas, torch, and labor cost |
| Melhor para | Aço estrutural, armações, ciclos de produção | Inox, alumínio, chapa fina, juntas visíveis |
Como escolher entre soldagem MIG e TIG
Escolha MIG quando a junta for espessa, a peça se repetir e a velocidade aumentar seu custo. Escolha TIG quando a aparência, a metalurgia ou o material fino são mais importantes do que o tempo de ciclo.
Critérios de seleção
- Espessura do material: acima de 3 mm, a taxa de deposição MIG compensa; abaixo de 3 mm, o TIG preserva o metal base.
- Visibilidade da solda: juntas polidas visíveis favorecem o TIG; soldas estruturais pintadas ou ocultas favorecem o MIG.
- Volume de produção: alto volume favorece MIG; peças de baixo volume e alto valor justificam o TIG.
- Alumínio e aço inoxidável: TIG lida com controle de óxido e calor em seções finas; MIG pulsado é adequado para alumínio mais espesso.
- Habilidade do operador: MIG é adequado para soldadores em geral; TIG requer operadores treinados.
Um filtro de decisão rápida
- O material é mais fino que 3 mm? Utilize TIG.
- A solda é visível e crítica em termos de aparência? Utilize TIG.
- A peça é grande, grossa ou de alto volume? Utilize MIG.
- Você precisa de raio X ou qualidade de código? Use TIG com um procedimento qualificado.
- Você está consertando alumínio fundido? Utilize TIG.
Posicionamento e automação do trabalho para soldas consistentes
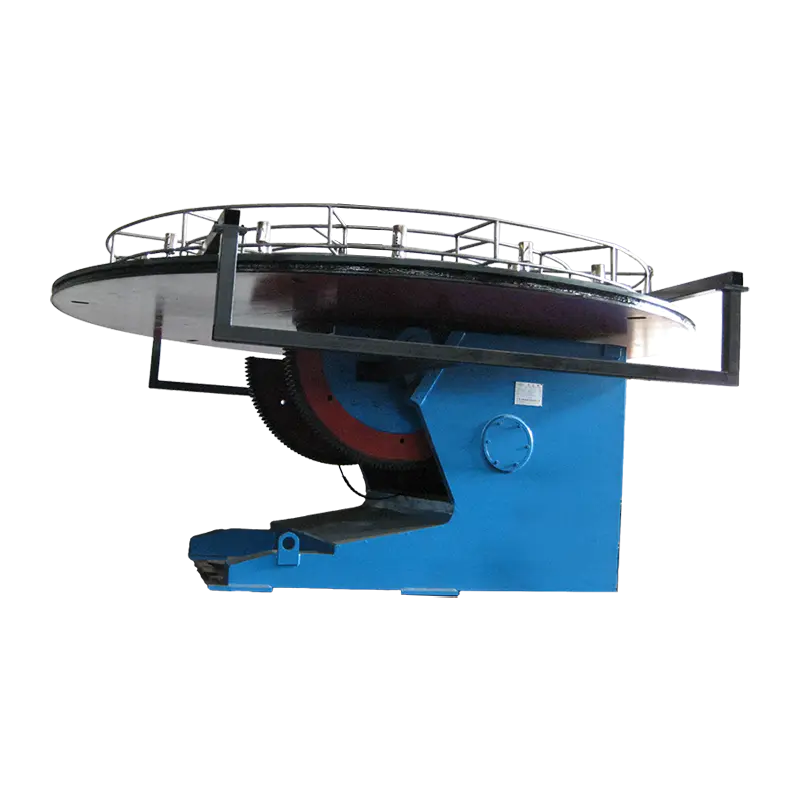
Qualquer que seja o processo escolhido, a qualidade da solda melhora drasticamente quando você remove a junta de posições difíceis. Um posicionador de soldagem gira e inclina a peça para que o operador possa executar um cordão MIG ou TIG na posição plana, a orientação mais produtiva e menos propensa a defeitos. Isto é importante especialmente para TIG, onde a enchedora alimentada manualmente precisa de um ângulo de trabalho estável.
 Posicionador de soldagem convencional 1T para soldas estáveis em posição plana Este posicionador compacto gira e inclina peças de trabalho de até uma tonelada, permitindo que os operadores executem cordões MIG ou TIG na posição plana. É adequado para peças pequenas e médias onde o ângulo da tocha e a velocidade de deslocamento consistentes melhoram a qualidade da solda. Ver Produto →
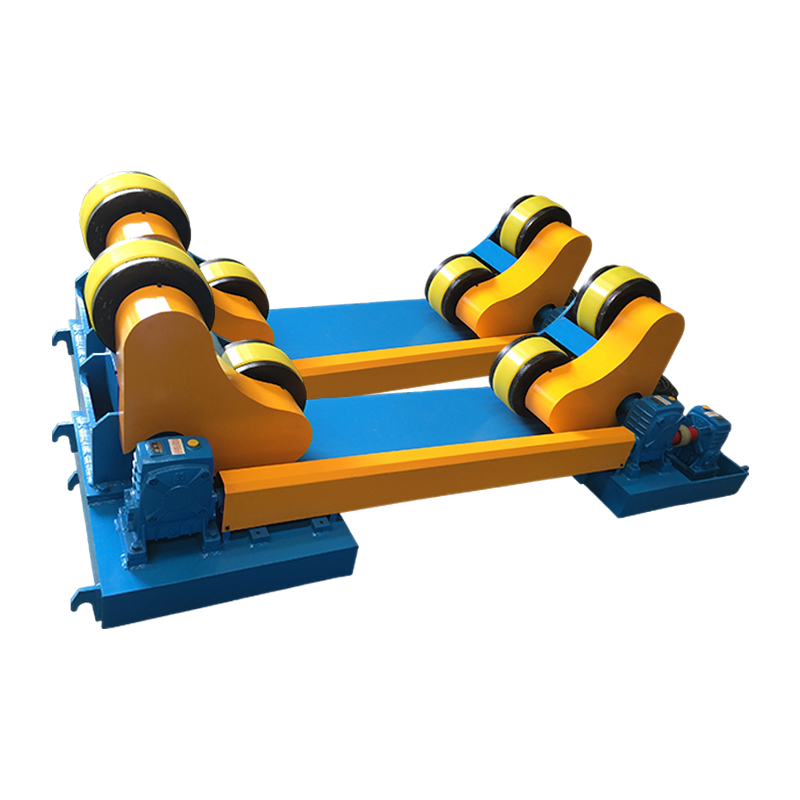
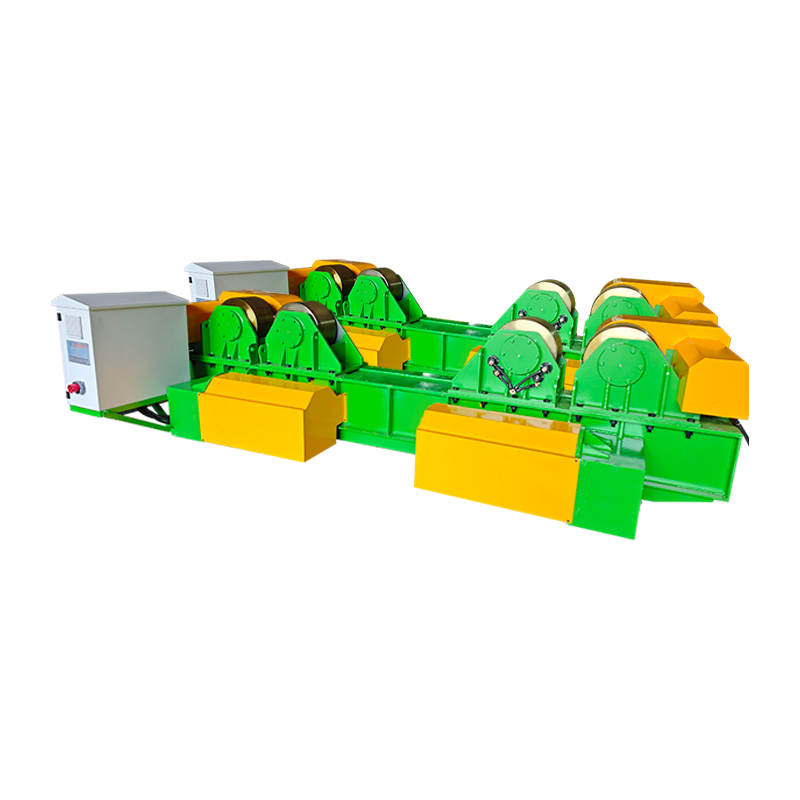
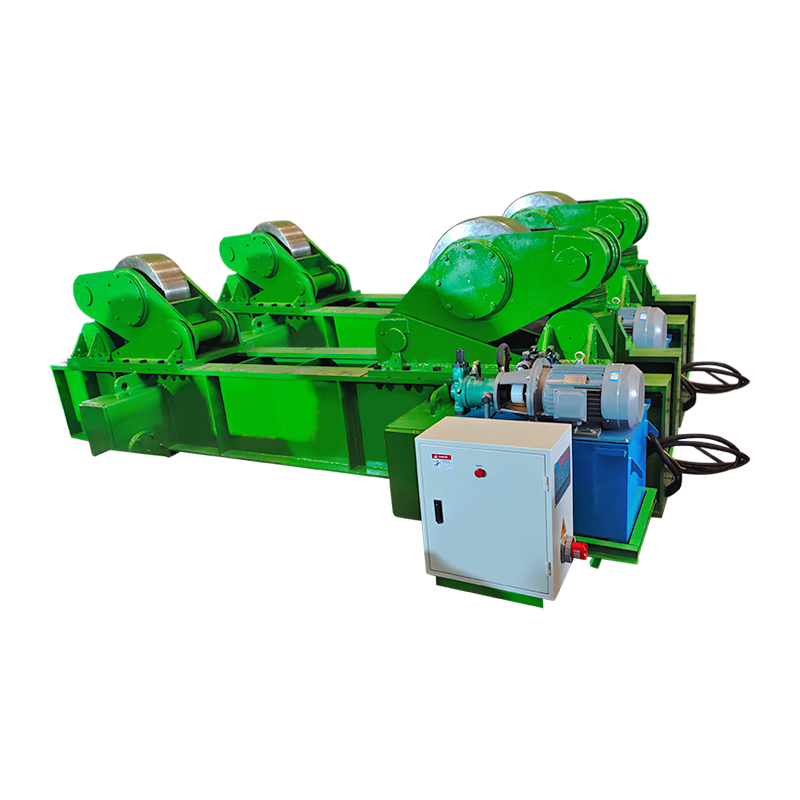
Para peças cilíndricas, como tanques, tubos, vasos de pressão e seções de torres eólicas, os rotadores de soldagem giram a carcaça enquanto a tocha permanece fixa, convertendo uma longa costura circunferencial em uma solda contínua de posição plana. Os passes de preenchimento MIG e de raiz TIG se beneficiam de uma velocidade de deslocamento consistente, e os designs anti-deriva mantêm a costura alinhada. É por isso rotadores de soldagem na fabricação de tanques e tubos são padrão nas linhas de fabricação modernas.
 Rotador de soldagem ajustável 10T com anti-deriva para costuras cilíndricas Este rotador manuseia peças cilíndricas de dez toneladas, girando os cascos de forma constante enquanto a tocha permanece fixa. Seu sistema anti-deriva mantém longas costuras circunferenciais alinhadas, tornando-o ideal para tanques, tubulações e vasos de pressão que necessitam de soldas contínuas em posição plana. Ver Produto →
Em grandes montagens, uma lança de coluna carrega a tocha a uma altura e alcance fixos, eliminando o peso do braço do operador da equação. Uma lança de coluna TIG é configurada para alimentação precisa de enchimento e cobertura de gás, o que é importante para soldas repetíveis em peças grandes. Quando você planeja automatizar qualquer um dos processos, o equipamento de posicionamento é o primeiro investimento a ser considerado.
 Coluna e lança TIG para posicionamento e automação precisos da tocha Esta unidade de coluna e lança suporta soldagem TIG ajustando com precisão a posição, o deslocamento e a oscilação da tocha. Ajuda a manter a cobertura de argônio e a qualidade repetível do cordão em grandes montagens, reduzindo o esforço manual e preparando para a produção automatizada. Ver Produto →
Se você estiver especificando uma nova linha de produção, discutir o envelope da peça com um fabricante de equipamentos de soldagem antecipado evita retrabalho e acelera qualificação.
Considerações de custo
No que diz respeito ao custo do equipamento, o MIG é o ponto de entrada mais baixo: uma máquina MIG sólida custa menos do que uma máquina TIG equivalente com saída CA, e os consumíveis de fio são mais baratos que o tungstênio e o argônio de alta pureza. O custo de produção dominante, entretanto, é o tempo de trabalho. Uma solda TIG pode demorar de três a quatro vezes mais do que a mesma junta feita com MIG. Quando você compara o custo por metro de solda acabada, o MIG ganha no aço carbono; A TIG vence onde a MIG criaria defeitos que exigiriam retrabalho.
Perguntas frequentes
Uma máquina pode fazer MIG e TIG?
Muitas máquinas multiprocessos oferecem MIG e DC TIG, mas a troca requer a troca da tocha, troca do gás e adição de uma tocha TIG com válvula. AC TIG para alumínio precisa de uma máquina com saída AC, o que aumenta o custo. Unidades multiprocessos atendem pequenas lojas; as linhas de produção favorecem máquinas dedicadas.
O TIG é mais forte que o MIG?
Uma solda MIG feita corretamente e uma solda TIG feita corretamente podem atender aos mesmos requisitos de resistência. A diferença é a consistência: o TIG produz menos falhas internas e melhor controle da zona afetada pelo calor, o que é importante para o trabalho do código. Em aço carbono comum, uma solda MIG sólida é igualmente forte.
O que é mais fácil para um iniciante?
MIG é mais fácil porque a máquina controla a alimentação do arame e o comprimento do arco. Um iniciante pode fazer uma solda MIG aceitável após horas de prática, enquanto o TIG leva semanas de prática consistente.
Por que o TIG é comumente usado para alumínio?
O alumínio tem uma camada de óxido que derrete muito acima do metal base. A corrente alternada TIG limpa o óxido ao mesmo tempo que proporciona controle preciso do calor, evitando queimaduras em alumínio fino. O MIG pode soldar alumínio, mas é mais sujeito à porosidade em seções finas.
Como a espessura do material afeta a escolha?
Abaixo de aproximadamente 3 mm, o TIG fornece o controle necessário para evitar queimaduras e distorções. Acima de 3 mm, a taxa de deposição MIG proporciona uma clara vantagem de produtividade. Muitos fabricantes soldam tubos de parede fina com TIG e mudam para MIG ou fluxados para placas estruturais.
A diferença entre a soldagem MIG e TIG não está em qual processo é melhor; trata-se de combinar o processo com o material, a junta, o volume de produção e a habilidade disponível. O MIG oferece velocidade, simplicidade e menor custo em aço espesso. TIG oferece precisão, qualidade e resultados cosméticos limpos em metais finos ou reativos. Avalie a peça antes de comprar uma máquina e invista antecipadamente no posicionamento do equipamento; melhora ambos os processos mais do que qualquer outra atualização no chão de fábrica.