A posicionador de soldagem de tubos é um acessório giratório motorizado que segura e gira uma peça de tubo em uma velocidade e ângulo controlados para que o soldador possa manter a posição ideal de soldagem plana ou horizontal em toda a junta, em vez de reposicionar a si mesmo ou ao tubo manualmente. Em vez de soldar acima da cabeça, verticalmente ou ao redor de um tubo fixo — posições que reduzem o tempo de formação do arco, aumentam as taxas de defeitos e causam fadiga do soldador — o posicionador gira continuamente o tubo para que a poça de fusão ativa sempre fique na posição mais controlável: a posição plana de 12 horas ou 1–2 horas.
De acordo com um estudo de produtividade de 2024 realizado pelo Sociedade Americana de Soldagem (AWS) , os soldadores que usam um posicionador de soldagem de tubos conseguem Taxas de deposição 40–65% mais altas em comparação com a soldagem manual de tubos em todas as posições, ao mesmo tempo que reduz as taxas de defeitos de solda em até 55% . O mercado global de posicionadores de soldagem foi avaliado em 620 milhões de dólares em 2024 e está projetado para atingir 1,1 mil milhões de dólares até 2031 com um CAGR de 8,6% (Fonte: MarketsandMarkets, 2025), impulsionado pelo crescimento na infraestrutura de dutos, fabricação de vasos de pressão e sistemas de soldagem automatizados.
Como funciona um posicionador de soldagem de tubos
Um posicionador de soldagem de tubo funciona prendendo o tubo a um cabeçote giratório acionado por um motor de velocidade variável, permitindo ao soldador manter a tocha estacionária enquanto o tubo gira abaixo dele em uma velocidade de deslocamento precisamente correspondente. Isso muda fundamentalmente a geometria da soldagem de um problema espacial 3D complexo para uma simples solda 2D em posição plana.
Componentes Mecânicos Centrais
- Cabeçote (unidade de acionamento) — O lado motorizado que segura e gira o tubo. Contém a caixa de engrenagens, o motor (normalmente servo CA ou velocidade variável CC) e o mandril ou placa frontal. O cabeçote determina o torque máximo, a faixa de RPM e a capacidade de inclinação do posicionador.
- Cabeçote móvel (unidade de suporte) — A extremidade de suporte passiva que segura a extremidade oposta do tubo, evitando arqueamento e vibração em tubos mais longos ou mais pesados. O cabeçote móvel desliza ao longo de um trilho ou base para acomodar diferentes comprimentos de tubo.
- Chuck ou placa frontal — A interface de preensão entre o posicionador e o tubo. Mandris de três mandíbulas são usados para tubos redondos; placas frontais com braços de fixação ajustáveis lidam com extremidades flangeadas, formas irregulares ou diâmetros muito grandes.
- Controlador de velocidade — Um inversor de frequência variável (VFD) ou controlador tiristor que define a velocidade de rotação em rotações por minuto. O soldador ajusta uma velocidade de rotação que corresponde à velocidade de soldagem necessária para o processo selecionado e à taxa de alimentação do arame.
- Mecanismo de inclinação — Nãos modelos de posicionador inclinável, um motor secundário ou mecanismo de engrenagem helicoidal inclina todo o eixo de rotação, permitindo que soldas de ângulo em flanges de tubos e juntas em T sejam posicionadas no ângulo ideal de 45 graus.
O cálculo da velocidade de rotação
Definir a velocidade de rotação correta é o parâmetro operacional mais crítico para um posicionador de soldagem de tubos. As RPM necessárias são calculadas a partir da velocidade alvo de soldagem e da circunferência do tubo:
RPM = Velocidade de deslocamento (mm/min) / (Pi x Diâmetro externo do tubo (mm))
Por exemplo, soldar um tubo com diâmetro externo de 168 mm (6 polegadas) com um processo GMAW a uma velocidade de percurso alvo de 400 mm/min requer: 400 / (3,14159 x 168) = aproximadamente 0,76 RPM . A maioria dos posicionadores de soldagem de tubos cobre uma faixa de velocidade de 0,1 a 5 RPM, com modelos CNC premium oferecendo 0,01 a 10 RPM para microssoldagem em aplicações de arco submerso de alta deposição.
Quais tipos de posicionador de soldagem de tubos estão disponíveis?
Os posicionadores para soldagem de tubos estão disponíveis em cinco configurações principais, cada uma adequada para uma combinação diferente de tamanho de tubo, tipo de junta, volume de produção e orçamento. Selecionar o tipo errado é o erro mais comum e caro na aquisição de posicionadores.
1. Posicionador Cabeçote-Cabeçote Móvel (HT)
A configuração cabeçote-cabeçote móvel é o tipo de posicionador de soldagem de tubo mais comum para oficinas de fabricação, lidando com tubos de 50 mm a mais de 1.200 mm de diâmetro externo e comprimentos de até 12 metros ou mais. O tubo é apoiado entre o cabeçote acionado e o cabeçote móvel, que é montado em um trilho de base comum. Este arranjo elimina a curvatura do tubo e permite uma rotação estável em RPM muito baixas com tubos pesados. A capacidade de carga típica varia de 500 kg a 20.000 kg dependendo do modelo.
2. Posicionador de mesa giratória (mesa giratória)
Um posicionador de base giratória gira o conjunto de tubos em uma superfície de mesa horizontal ou inclinável, tornando-o ideal para carretéis de tubos curtos, conjuntos flangeados e soldas de tubo a flange. A mesa inclina-se normalmente de 0 a 135 graus, permitindo que a junta seja apresentada na posição plana ou laminada horizontalmente, independentemente da orientação original. Capacidades de carga de 50 a 5.000 kg são comuns, tornando a mesa giratória versátil para diâmetros de tubos pequenos e médios de até aproximadamente 600 mm.
3. Rotador de tubo (conjunto de rolos / posicionador de rolos)
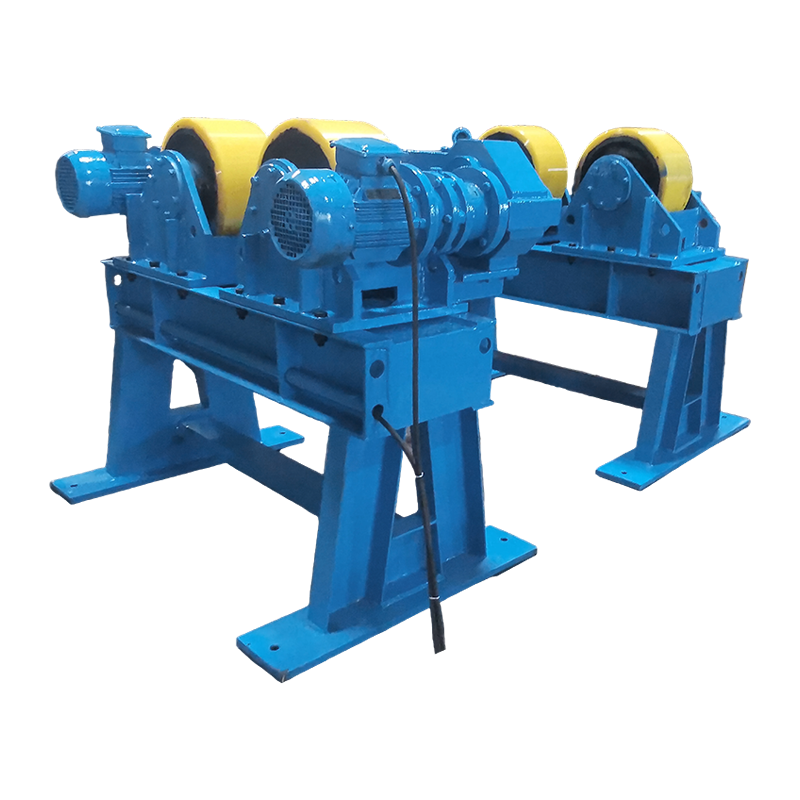
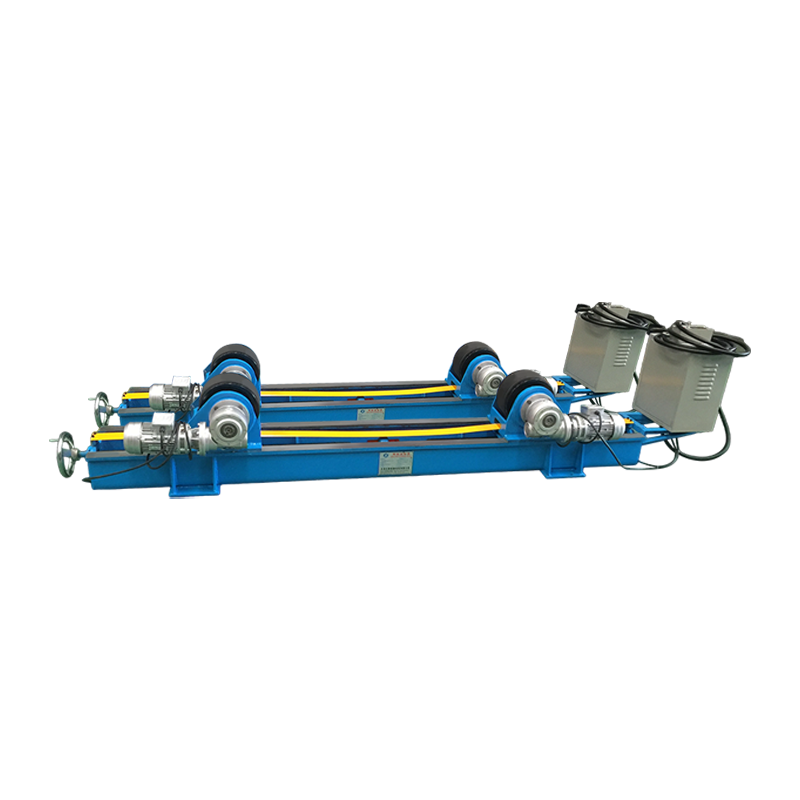
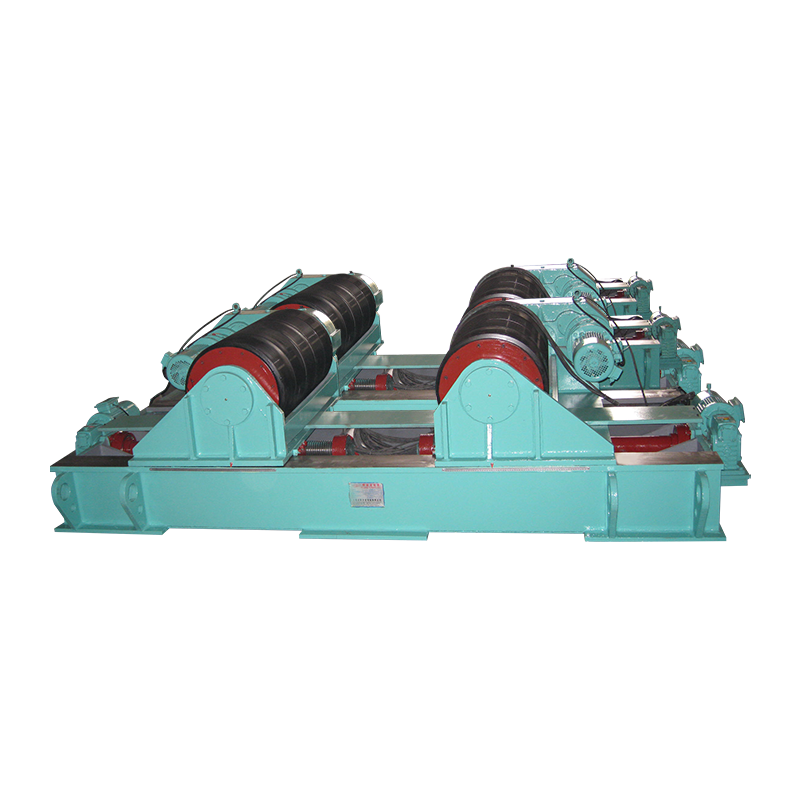
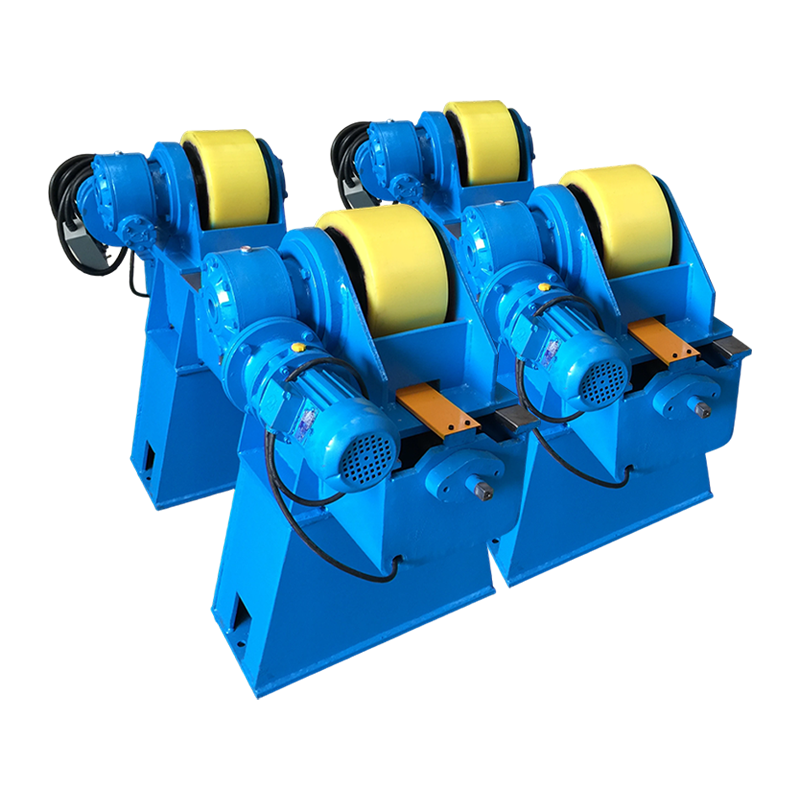
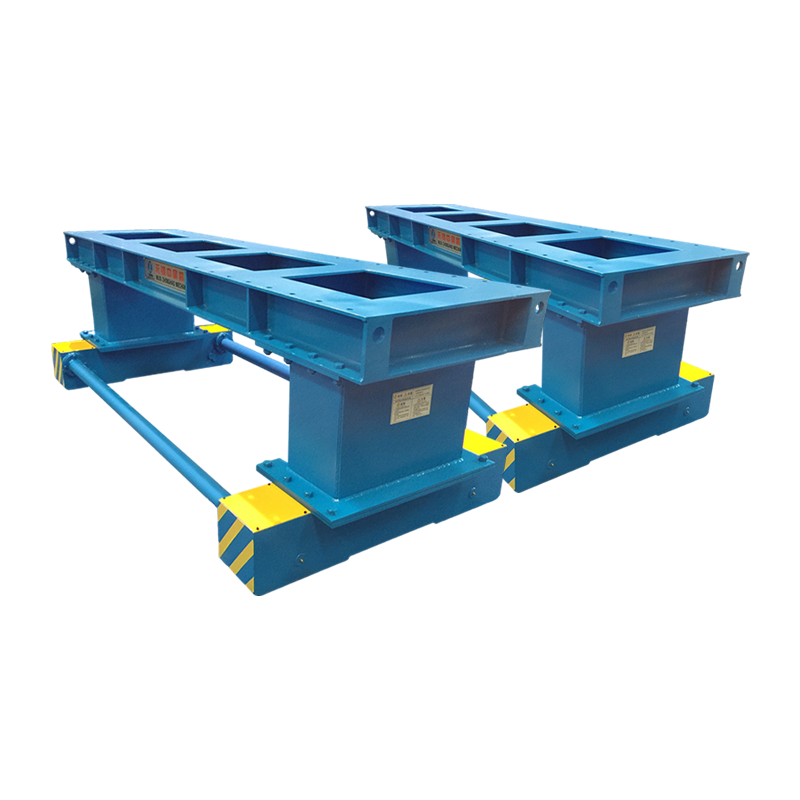
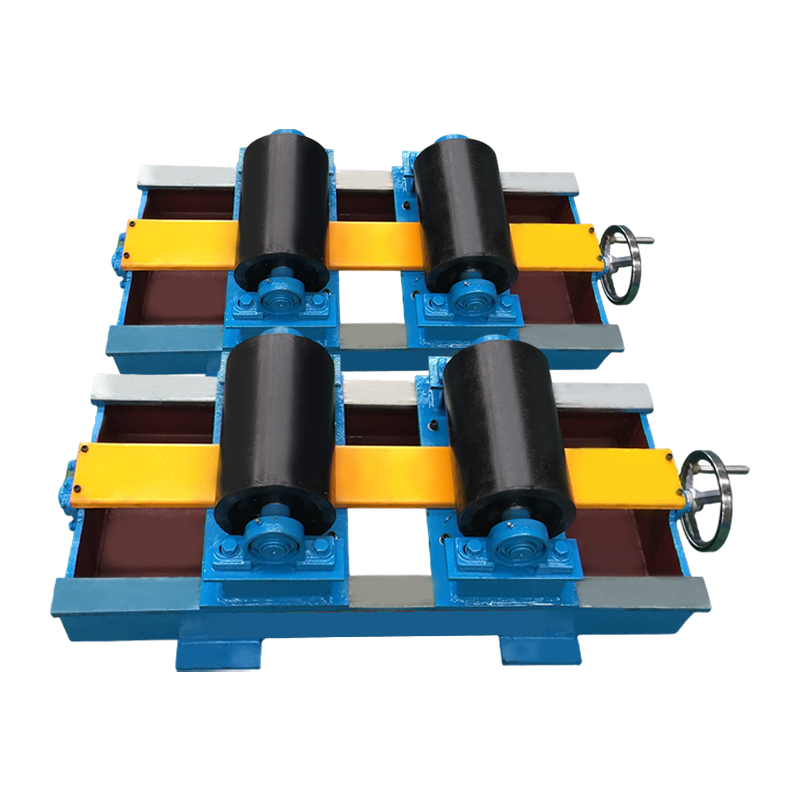
Os rotadores de tubos — também chamados de posicionadores de rolos ou conjuntos de rolos de tubos — suportam e giram tubos de grande diâmetro e vasos de pressão em rolos acionados de borracha ou aço, lidando com diâmetros de 150 mm a 3.000 mm ou maiores. Ao contrário dos posicionadores baseados em mandril que prendem a extremidade do tubo, os posicionadores de rolos suportam o tubo ao longo de sua superfície externa, tornando-os adequados para seções de tubo muito longas ou muito pesadas que não podem ser suspensas em um cabeçote. Os posicionadores de rolos são a ferramenta padrão para fabricação de carretéis de tubulações e soldagem de costura circunferencial de vasos de pressão.
4. Posicionador de soldagem de tubo orbital
Um posicionador de soldagem orbital é fixado na parte externa de um tubo fixo e gira a tocha de soldagem ao redor da circunferência do tubo, tornando-o a solução correta quando o próprio tubo não pode ser movido. Os posicionadores orbitais são amplamente utilizados em tubulações de aço inoxidável farmacêutico, de semicondutores e de qualidade alimentar, onde os tubos já estão instalados em sistemas de processo. Eles alcançam soldas altamente repetíveis e de qualidade de código com mínima intervenção humana, com repetibilidade entre soldas melhor que 0,1 mm de desvio de posição da tocha.
5. Posicionador Integrado ao Manipulador
Um posicionador de soldagem de tubos integrado ao manipulador combina um manipulador de coluna e lança de soldagem com um posicionador sincronizado de cabeçote-cabeçote para criar uma célula de soldagem de operador único totalmente automatizada. O manipulador posiciona a tocha de soldagem na altura e afastamento corretos enquanto o posicionador gira o tubo. Ambos os eixos são sincronizados através de um controlador CNC, de modo que a velocidade de deslocamento na superfície da peça é constante, independentemente do diâmetro do tubo. Esta configuração é padrão em oficinas de fabricação de carretéis de tubos de alto volume e construção de módulos de plataformas offshore.
Tipos de posicionadores para soldagem de tubos comparados: qual deles se adapta à sua aplicação?
A correspondência entre o tipo de posicionador e a aplicação é a decisão de seleção mais importante — um posicionador com potência insuficiente ou configuração incorreta causa deslizamento da peça, rotação irregular e falhas na qualidade da solda que anulam todo o benefício de eficiência.
| Tipo | Faixa de diâmetro externo do tubo | Carga máxima | Capacidade de inclinação | O tubo deve ser móvel? | Melhor Aplicação |
| Cabeçote-cabeçote móvel | 50–1.200 mm | 500–20.000kg | Opcional (0–90 graus) | Sim | Oficina de fabricação; carretéis de tubos longos |
| Plataforma giratória | 50–600 mm | 50–5.000kg | Sim (0–135 deg) | Sim | Carretéis curtos; soldas de tubo a flange |
| Rotador de Tubo (Rolos) | 150–3.000 mm | 1.000–200.000kg | No | Sim | Vasos de grande diâmetro; corridas longas |
| Posicionador Orbital | 6–300 mm (típico) | N/A (tocha gira) | N/A | Não (o tubo é fixo) | Tubulação instalada; tubulação higiênica |
| Manipulador Integrado | 100–1.500 mm | 500–30.000kg | Sim (CNC-controlled) | Sim | Células automatizadas de alto volume |
Tabela 1: Comparação do tipo de posicionador para soldagem de tubos por adequação à aplicação. Fontes: Código de soldagem estrutural AWS D1.1; especificações técnicas do fabricante; Associação Internacional de Fabricantes e Fabricantes.
Por que um posicionador de soldagem de tubos melhora drasticamente a qualidade e a produtividade da solda
O principal benefício de um posicionador de soldagem de tubo é converter as posições de soldagem mais difíceis (6G aéreo, 5G vertical) na posição mais fácil e produtiva (1G plano/laminado) para cada centímetro da circunferência da junta. Essa única mudança se traduz em melhorias mensuráveis em todas as principais métricas de fabricação.
Taxa de deposição e velocidade de deslocamento
A soldagem em posição plana permite taxas de alimentação de fio e configurações de amperagem significativamente mais altas do que as posições suspensas ou verticais, aumentando diretamente a taxa de deposição de metal. Na soldagem GMAW (MIG), as taxas de deposição em posição plana podem atingir 6–9 kg/h, versus 2–4 kg/h na posição vertical e 1,5–3 kg/h na posição suspensa (Fonte: Lincoln Electric Welding Procedure Guide, 2024). Usar um posicionador de soldagem de tubos para alisar todas as soldas pode, portanto, mais que dobrar o rendimento por hora de soldador no trabalho de fabricação de tubos.
Redução de defeitos de solda
As soldas de tubos laminados com posicionador mostram consistentemente menores taxas de porosidade, falta de fusão e defeitos de corte inferior do que as soldas manuais em todas as posições na mesma junta. Um estudo publicado no Diário de Processos de Fabricação (2023) comparando a soldagem de posição fixa 5G com a soldagem 1G laminada com posicionador em tubo API 5L Grau X65 encontrou:
- Taxa de porosidade: 5G fixo = 2,4%; laminado com posicionador = 0,4% (redução de 83%)
- Incidentes de falta de fusão: 5G fixo = 1 por 4 juntas; laminado com posicionador = 1 por 22 juntas
- Taxa de aceitação radiográfica (conforme ASME B31.3): 5G fixo = 88%; laminado com posicionador = 98,5%
- Custo de retrabalho por junta: 5G fixo = média de US$ 340; laminado com posicionador = média de US$ 48
Ergonomia do Soldador e Redução da Fadiga
A eliminação da soldagem suspensa e em posições inadequadas reduz substancialmente a tensão musculoesquelética e a fadiga do soldador, estendendo diretamente o tempo produtivo de soldagem por turno. A soldagem a arco suspenso gera exposição UV na face e pescoço do soldador, requer elevação sustentada do braço acima da altura dos ombros e produz respingos que caem em direção ao soldador. As diretrizes de ergonomia da OSHA identificam estes fatores como fatores de risco de lesões significativos. Um soldador equipado com posicionador normalmente mantém uma postura confortável sentada ou em pé com a tocha na altura do cotovelo durante todo o turno, permitindo uma técnica mais consistente e menores taxas de erro nas horas finais de trabalho.
Principais especificações a serem avaliadas ao selecionar um posicionador de soldagem de tubos
Sete especificações técnicas determinam se um posicionador de soldagem de tubos terá um desempenho confiável em sua aplicação específica – a subespecificação de qualquer uma delas causa problemas que são difíceis e caros de corrigir após a compra.
| Especificação | O que isso significa | Risco de subdimensionamento | Margem de segurança recomendada |
| Capacidade de carga (kg) | Peso máximo da peça incluindo acessórios | Sobrecarga do motor, deslizamento do mandril, falha na caixa de engrenagens | Taxa de 150% da carga máxima esperada |
| Diâmetro do mandril/placa frontal (mm) | OD máximo do tubo que pode ser agarrado | Incapacidade de segurar o tubo; carregamento excêntrico | Selecione 20% maior que o diâmetro externo máximo do tubo |
| Faixa de velocidade (RPM) | Velocidade de rotação mínima a máxima | Não é possível corresponder à velocidade de deslocamento necessária | Verifique o RPM calculado para todos os tamanhos de tubos |
| Torque do fuso (Nm) | Força rotacional que o motor pode sustentar | Parar sob cargas excêntricas ou pesadas | Incluir excentricidade no cálculo de torque |
| Faixa de inclinação (graus) | Ângulo do eixo de rotação da horizontal | Não é possível acessar as posições dos filetes do flange | Mínimo de 90 graus para total flexibilidade |
| Estabilidade de velocidade (%) | Variação na velocidade de rotação sob carga | Largura e penetração irregulares do cordão de solda | Requer menos de 1% de variação de velocidade |
| Orifício passante (fuso oco) | Furo através do centro do fuso | Não é possível passar gás de purga ou fiação | Essencial para metais inoxidáveis/reativos |
Tabela 2: Especificações críticas do posicionador para soldagem de tubos e orientações de seleção. Fontes: Padrão de Posicionador de Soldagem AWS C4.1; ASME BPVC Seção IX; diretrizes de engenharia de aplicação do fabricante.
Como diferentes processos de soldagem se beneficiam de um posicionador de soldagem de tubos
Todo processo de soldagem a arco se beneficia do uso do posicionador, mas a magnitude da melhoria varia significativamente de acordo com o processo – a soldagem por arco submerso (SAW) ganha mais, pois é fisicamente impossível realizar o SAW em qualquer posição que não seja plana.
- Soldagem por Arco Submerso (SAW) — SAW exige posição plana como uma restrição absoluta; o fluxo granular não pode permanecer no lugar em superfícies inclinadas ou verticais. Portanto, um posicionador de soldagem de tubos não é opcional para SAW em tubos – é um pré-requisito técnico. O SAW em tubos laminados com posicionador atinge taxas de deposição de 10 a 20 kg/h, tornando-o o método de soldagem de tubos de maior produtividade disponível para espessuras de parede acima de 12 mm.
- Soldagem GMAW/MIG — O processo mais comum usado com posicionadores de soldagem de tubos em oficinas de fabricação. O modo de transferência por spray (a variante GMAW mais produtiva) só pode ser usado em posições planas e horizontais; um posicionador permite a transferência de pulverização em toda a circunferência de uma junta de tubo. Melhoria de produtividade em relação ao GMAW de curto-circuito em posição fixa: normalmente 60–120%.
- Soldagem GTAW/TIG — Usado para passes de raiz em tubos de aço inoxidável, cromo-molibdênio e ligas exóticas, onde a qualidade radiográfica é obrigatória. Um posicionador permite que o soldador mantenha uma poça e um ângulo de tocha consistentes no topo do tubo (posição de 12 horas), onde a força gravitacional na poça de fusão é mais favorável, melhorando a qualidade do cordão de raiz e reduzindo o risco de queimadura.
- FCAW (soldagem por arco fluxado) — O uso do posicionador elimina a necessidade de eletrodos FCAW sem gás (autoprotegidos) nas juntas de tubos, permitindo que variantes FCAW com proteção a gás de maior qualidade sejam usadas em toda a circunferência da junta. O FCAW com proteção contra gás produz menos respingos e melhores propriedades mecânicas do que alternativas autoprotegidas.
- SMAW (bastão/arco metálico manual) — Até mesmo a soldagem eletrostática se beneficia substancialmente com o uso do posicionador. A técnica de tecelagem de cordão em posição plana supera consistentemente os cordões de longarina suspensos em uniformidade de deposição, e a perda de ponta de eletrodo (normalmente 15–20% acima) é reduzida para menos de 5% na posição plana.
Posicionador de soldagem de tubo vs. soldagem manual em todas as posições: uma comparação detalhada
A lacuna de produtividade e qualidade entre a soldagem de tubos assistida por posicionador e a soldagem manual de tubos em todas as posições é substancial o suficiente para gerar ROI total em um investimento em posicionador dentro de 3 a 9 meses na maioria dos ambientes de fabricação.
| Métrica | Posicionador de soldagem de tubos | Soldagem manual em todas as posições |
| Requisito de posicionamento do soldador | Estacionário; tocha mantida em uma posição | O soldador deve mover-se continuamente ao redor da junta |
| Posições de solda encontradas | Somente plano (1G/PA) | Todas as posições (1G a 6G) |
| Taxa de deposição GMAW | 6–9 kg/h | 1,5–4 kg/h |
| Eficiência de tempo de arco ligado | 65–80% | 25–45% |
| Taxa de aceitação radiográfica | 97–99% | 82–92% |
| Certificação de soldador necessária | 1G/apenas posição plana | Certificação 6G (todas as posições) |
| Risco de lesão ergonômica | Baixo (confortável em pé/sentado) | Alto (acima da cabeça, ajoelhado, posições apertadas) |
| Escalabilidade com automação | Integra-se diretamente com o braço/manipulador do robô | Não é escalável sem reengenharia completa |
| Custo de capital | USD 3.000–150.000 dependendo da capacidade | Custo zero do equipamento; maior custo de mão de obra |
Tabela 3: Comparação entre posicionador de soldagem de tubo e soldagem manual em todas as posições. Fontes: Manual de Soldagem AWS Vol. 2; Estudos de produtividade elétrica da Miller 2024; Dados de engenharia de aplicação da ESAB.
Quais indústrias usam posicionadores de soldagem de tubos mais extensivamente?
Os posicionadores para soldagem de tubos são indispensáveis em qualquer setor onde a qualidade das juntas de tubos, a produtividade e a conformidade com os códigos são requisitos críticos. Os seguintes setores representam os mercados primários:
- Petróleo e Gás (Upstream e Midstream) — Fabricação de carretéis de dutos para sistemas de coleta, dutos de transmissão e plataformas offshore. Os requisitos dos códigos API 1104 e ASME B31.4/B31.8 significam que toda solda deve passar pela inspeção radiográfica ou AUT. O uso do posicionador é uma prática padrão em todos os principais pátios de fabricação de tubos. O mercado global de construção de gasodutos foi avaliado em 9,2 mil milhões de dólares em 2024 (Fonte: GlobalData, 2025).
- Construção Petroquímica e Refinaria — A tubulação de processo em cromo-molibdênio (P91, P22) e aço inoxidável austenítico requer passes de raiz GTAW e passes de preenchimento GTAW ou GMAW de acordo com ASME B31.3. A soldagem laminada com posicionador com reserva de gás de purga (permitida por posicionadores de fuso oco) é a técnica necessária para raízes inoxidáveis de qualidade radiográfica.
- Geração de energia — Tubos de caldeira, coletores de vapor e tubulação de entrada de turbina em ligas de cromo-molibdênio e níquel. Os requisitos da Seção I do Código ASME para Caldeiras e Vasos de Pressão (BPVC) significam tolerância zero para defeitos de solda; o uso do posicionador é um pré-requisito de garantia de qualidade na maioria das especificações de construção de usinas de energia.
- Construção Naval e Fabricação Offshore — Sistemas de tubulações para propulsão, supressão de incêndio, lastro e hidráulica. As plataformas offshore exigem grandes volumes de fabricação de carretéis de tubos de liga sob os códigos DNVGL-ST-F101 e AWS D1.1. Os posicionadores de rolos lidam com seções de tubos de grande diâmetro comuns em módulos topside.
- Alimentos, bebidas e produtos farmacêuticos — Tubulação de processo higiênica em aço inoxidável (316L, 316Ti) para sistemas CIP/SIP. Os posicionadores orbitais para soldagem de tubos são obrigatórios para juntas que devem atender aos padrões sanitários 3-A ou aos requisitos de acabamento de superfície ASME BPE (equipamento de bioprocessamento), onde os perfis internos do cordão de solda são tão rigorosamente controlados quanto as dimensões externas.
Perguntas frequentes sobre posicionadores de soldagem de tubos
Q1: Qual é o tamanho do posicionador de soldagem de tubo que eu preciso?
Selecione um posicionador com uma capacidade de carga de pelo menos 150% do peso esperado da peça de trabalho mais pesada e um diâmetro de mandril ou rolo que acomode confortavelmente o diâmetro externo máximo do tubo. Sempre inclua o peso de quaisquer acessórios, ferramentas de alinhamento ou anéis de suporte de solda presos ao tubo ao calcular a carga. Para cargas excêntricas (como um conjunto de tubo com um bocal grande ou conexão de ramificação em um lado), calcule o momento excêntrico e compare-o com a capacidade de momento nominal do posicionador, que normalmente é publicada separadamente da classificação de carga básica. Em caso de dúvida, avalie – um posicionador superdimensionado opera sob menos estresse e tem uma vida útil mais longa.
Q2: Um posicionador de soldagem de tubo pode ser usado com soldagem automatizada ou robótica?
Sim – os posicionadores de soldagem de tubos são um componente central das células de soldagem robótica e são projetados especificamente para aceitar sinais de sincronização de controladores de robôs e sistemas de soldagem CNC. Em uma célula de soldagem robótica sincronizada, o controlador do robô envia um comando de velocidade ao servo acionamento do posicionador, que ajusta a velocidade de rotação em tempo real para manter a velocidade de deslocamento do arco constante à medida que a soldagem avança. As interfaces de comunicação incluem analógico 0–10 V, RS-485 Modbus, PROFIBUS, EtherCAT e DeviceNet, dependendo do posicionador e da geração do robô. Essa integração elimina a necessidade do robô seguir caminhos de arco complexos ao redor da circunferência do tubo, simplificando drasticamente o programa do robô e melhorando a precisão do caminho.
Q3: Como um posicionador de soldagem de tubo afeta os requisitos de qualificação do soldador?
O uso de um posicionador de soldagem de tubo reduz a qualificação necessária do soldador de todas as posições (6G ou 6GR) para apenas posição plana (1G), o que expande significativamente o conjunto de soldadores qualificados disponíveis para o trabalho. De acordo com AWS D1.1 e ASME Seção IX, uma qualificação de soldador de tubos 6G é a certificação mais alta, cobrindo todas as posições e qualificando o soldador para praticamente qualquer geometria de solda de ranhura. Requer prática substancial e exige um salário premium. Uma qualificação 1G, alcançável por um soldador menos experiente, é suficiente para trabalhos laminados com posicionador. Nos mercados de trabalho onde os soldadores certificados 6G são escassos, a adoção do posicionador resolve diretamente um gargalo da força de trabalho.
Q4: Qual é a diferença entre um posicionador de soldagem de tubo e um rotador de tubo?
Um posicionador de soldagem de tubo segura o tubo em uma ou ambas as extremidades e o gira a partir de um cabeçote, enquanto um rotador de tubo suporta o tubo externamente em rolos acionados ao longo de sua superfície externa. A principal diferença funcional é o método de fixação: um posicionador requer acesso à extremidade do tubo para montar o mandril, enquanto um rotador de rolo pode suportar e girar seções de tubo de qualquer comprimento sem acesso à extremidade. Os rotadores de rolos são preferidos para tubos muito grandes ou pesados (acima de 500 mm de diâmetro externo), seções longas (acima de 6 metros) e vasos de pressão onde o acesso final é limitado pela geometria do vaso. Os posicionadores cabeçote-cabeçote fornecem controle rotacional mais preciso e podem acomodar inclinação, tornando-os mais adequados para trabalhos de precisão de diâmetro menor.
Q5: Como faço para manter um posicionador de soldagem de tubos?
As tarefas críticas de manutenção para um posicionador de soldagem de tubos são lubrificação da caixa de engrenagens, inspeção e limpeza da mandíbula do mandril, verificações dos componentes eletrônicos do motor e do acionamento e inspeção do cabo de aterramento. O óleo da caixa de engrenagens deve ser trocado a cada 2.000 horas de operação ou anualmente, o que ocorrer primeiro, usando a viscosidade do óleo especificada pelo fabricante (normalmente óleo de engrenagem ISO VG 220). As mandíbulas do mandril acumulam respingos e incrustações que reduzem a força de aperto – elas devem ser limpas e as serrilhas da mandíbula inspecionadas quanto a desgaste a cada 500 horas. O cabo de retorno à terra (que transporta a corrente de soldagem através do posicionador de volta à fonte de energia de soldagem) deve ser inspecionado semanalmente quanto a danos no isolamento; um retorno à terra quebrado força a corrente de soldagem através dos rolamentos da caixa de engrenagens, causando falha rápida do rolamento.
Q6: O que é um posicionador de soldagem de tubo de fuso oco e quando é necessário?
Um posicionador de fuso oco possui um furo no centro do fuso do cabeçote giratório, permitindo que mangueiras de gás de purga, cabos elétricos ou linhas de dados passem pelo eixo de rotação sem emaranhar. Esse recurso é essencial ao soldar aço inoxidável, titânio, aço inoxidável duplex ou qualquer tubo de metal reativo onde a parte traseira da raiz da solda deve ser protegida da contaminação por oxigênio atmosférico usando gás de purga reversa de argônio ou nitrogênio. Sem um eixo oco, a mangueira do gás de purga envolve a parte externa do mandril giratório e se emaranha em algumas rotações, limitando o posicionador a soldas de circunferência parcial ou exigindo o gerenciamento manual da mangueira – ambos os quais anulam o propósito de usar um posicionador. Para soldagem de tubos de aço carbono sem requisitos de purga reversa, um fuso sólido é adequado e mais barato.
Conclusão: O Posicionador de Soldagem de Tubo Certo Transforma a Economia da Fabricação
Um posicionador para soldagem de tubos não é um acessório conveniente – é um multiplicador de produtividade e qualidade que muda os fundamentos econômicos da fabricação de tubos. Ao converter cada solda em uma junta de tubo em uma solda de posição plana, independentemente da orientação da junta, um posicionador permite taxas de deposição mais altas, taxas de defeitos mais baixas, requisitos de qualificação de soldadores menos especializados e integração direta com sistemas de soldagem automatizados. A escolha entre um posicionador de cabeçote-cabeçote móvel, mesa giratória, rotador de rolos, sistema orbital ou célula integrada ao manipulador depende inteiramente de sua faixa específica de diâmetro de tubo, tipos de juntas, volume de produção e ambições de automação.
Os dados são inequívocos: oficinas de fabricação que usam sistematicamente posicionadores para soldagem de tubos alcançam uma produtividade de soldador de 40 a 65% maior, 55 a 83% menos defeitos de solda e taxas de aceitação radiográfica acima de 97% – resultados que a soldagem manual em todas as posições não consegue igualar de forma confiável. Para qualquer operação de soldagem de mais do que algumas juntas de tubos por dia, o caso de ROI para um posicionador de soldagem de tubos está entre as decisões de investimento de capital mais claras na indústria de fabricação.