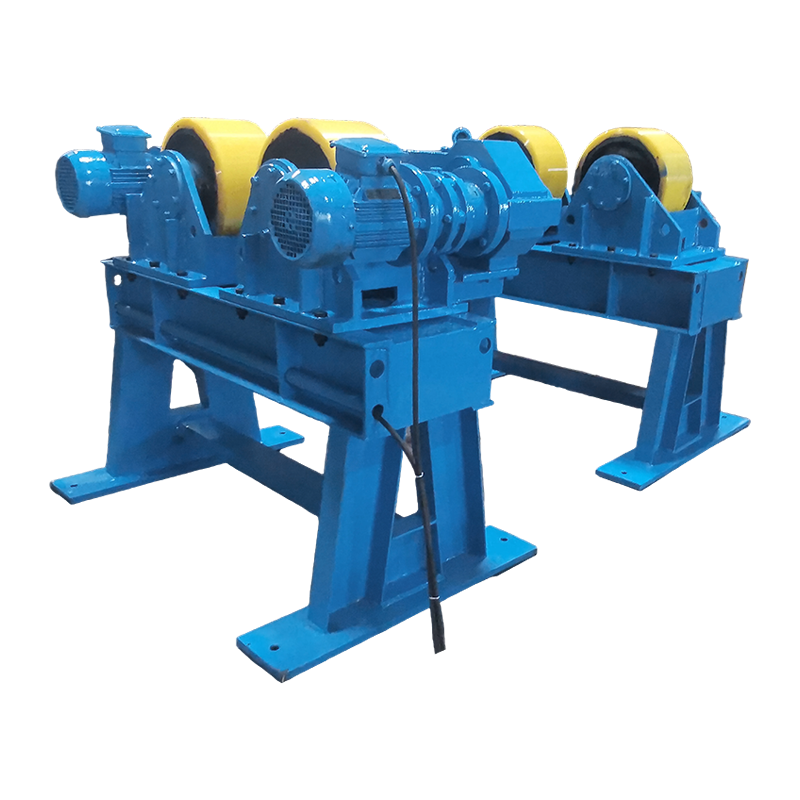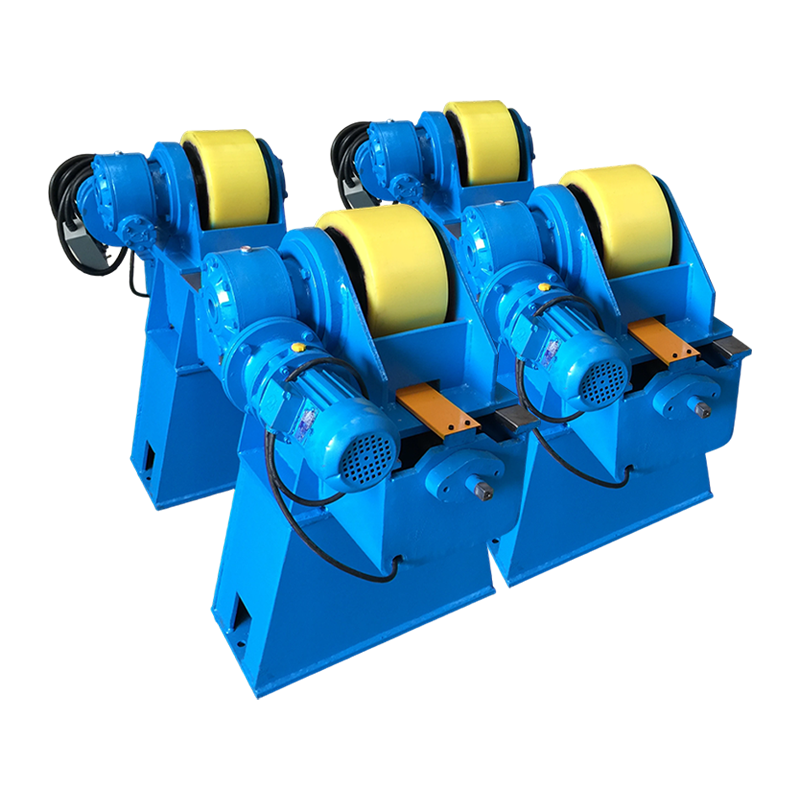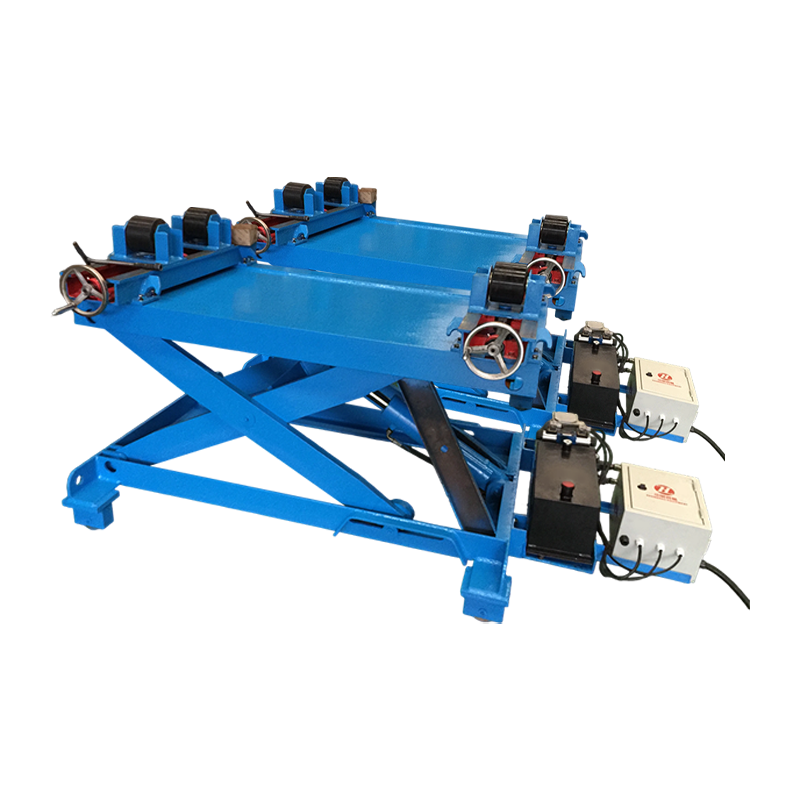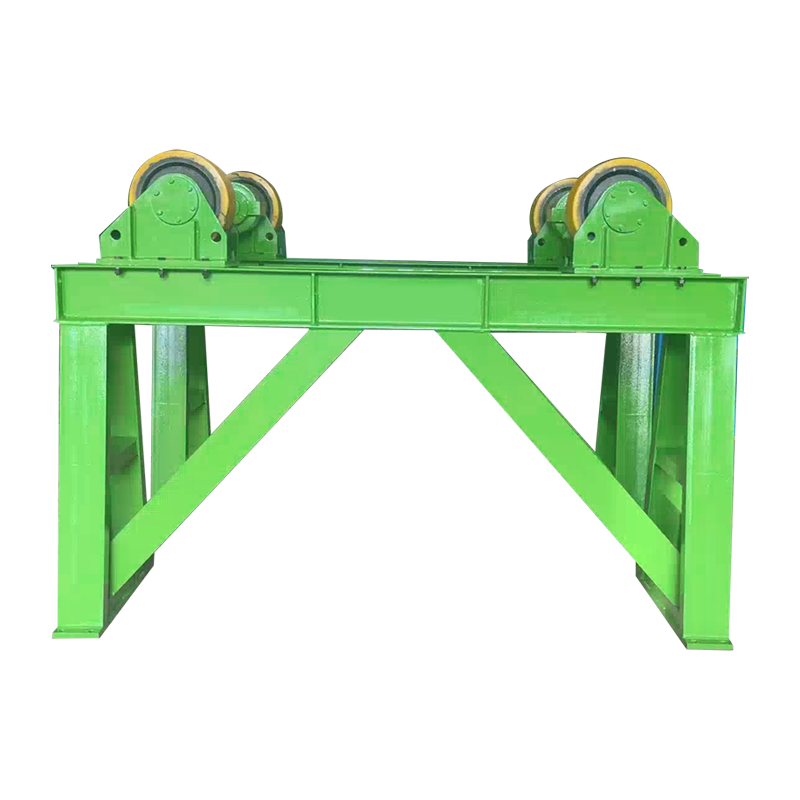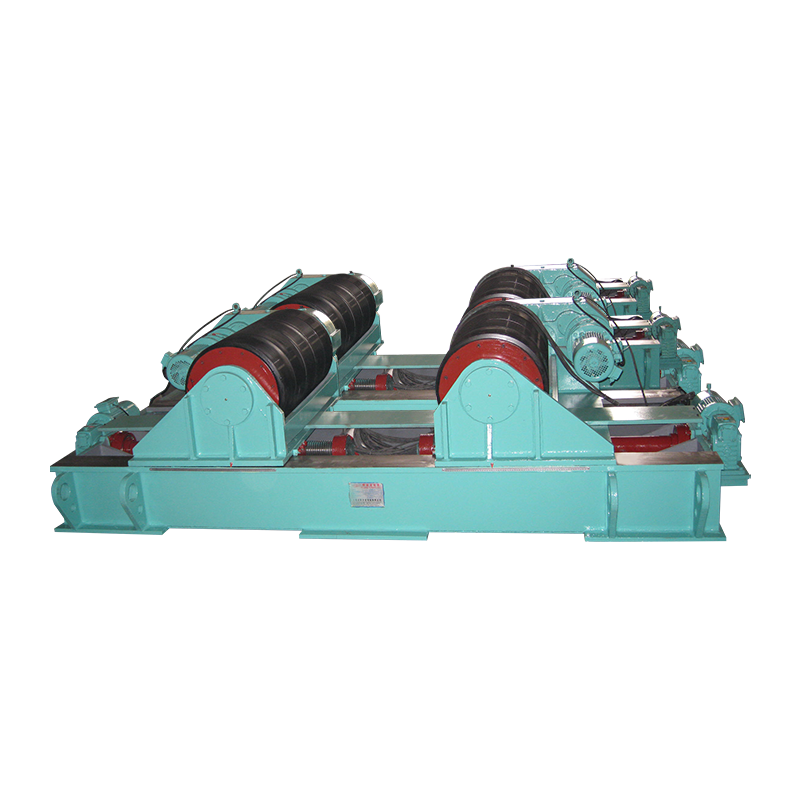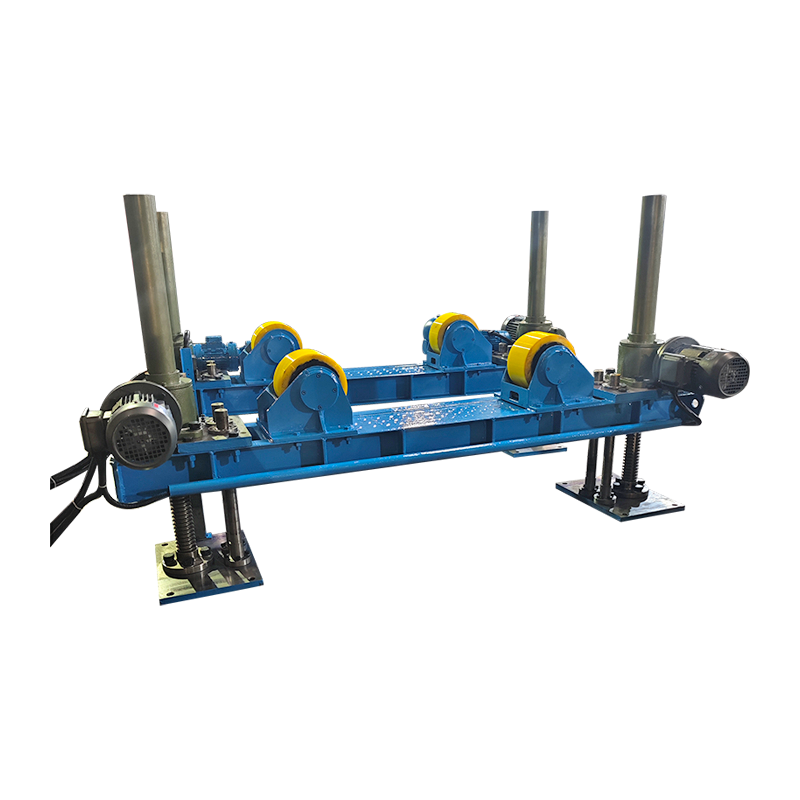
Um posicionador de soldagem automatizado é um dispositivo mecânico motorizado que segura, gira e inclina uma peça de trabalho durante a soldagem, garantindo que a junta de solda permaneça na posição plana ou horizontal ideal. Ao eliminar o reposicionamento manual e reduzir o tempo sem arco, pode aumentar eficiência de soldagem em 40% a 60% em comparação com métodos de posicionamento manual, de acordo com estudos de produtividade de fabricação.
1. Compreendendo a função central de um posicionador de soldagem automatizado
No seu nível mais fundamental, uma posicionador de soldagem automatizado resolve um desafio persistente na fabricação de metal: a necessidade de soldar montagens complexas de vários ângulos, mantendo a qualidade da solda e a segurança do operador. O dispositivo consiste em uma mesa de trabalho motorizada montada sobre uma base inclinável, controlada através de uma interface programável que permite rotação e posicionamento angular precisos.
O princípio operacional é simples, mas poderoso. Uma peça de trabalho é fixada à placa frontal do posicionador usando grampos ou um mandril. O operador então usa um controle pendente ou pedal para girar a peça, colocando cada área de solda na posição plana ideal – normalmente dentro de uma tolerância de 15 graus em relação à horizontal. Esta orientação assistida pela gravidade permite que a poça de fusão flua uniformemente, produzindo juntas mais fortes e consistentes com menos material de enchimento.
Os sistemas modernos incorporam acionamentos de velocidade variável, permitindo velocidades de rotação tão baixas quanto 0,1 rotações por minuto para soldagem precisa de seções espessas até 10 rpm para costuras circunferenciais de alta velocidade em componentes menores. O mecanismo de inclinação normalmente oferece uma faixa de 0 a 135 graus, permitindo acesso a praticamente qualquer ângulo de junta sem exigir que o operador manipule fisicamente a peça de trabalho.
2. Como um posicionador de soldagem automatizado melhora drasticamente a eficiência da soldagem
2.1 Reduzindo o tempo sem arco para maximizar a produtividade
O maior contribuidor para a melhoria eficiência de soldagem é a redução drástica no tempo sem arco – os períodos em que a tocha de soldagem não está depositando material ativamente. Uma pesquisa publicada pela American Welding Society indica que em operações de soldagem manual sem equipamento de posicionamento, o fator de tempo de arco ligado, muitas vezes chamado de fator do operador, pode ser tão baixo quanto 15% a 25% para montagens complexas. Um fabricante que gasta um turno de oito horas manuseando e reposicionando manualmente componentes pesados de aço pode conseguir apenas duas horas de soldagem real.
Com um posicionador de soldagem automatizado , o fator operador pode subir para 45% a 65%. Em vez de parar para soltar, levantar, girar e fixar novamente um conjunto de 200 quilogramas entre cada passagem de solda, o soldador pressiona um pedal para obter a orientação desejada em segundos. Ao longo de um ano de trabalho de 2.000 horas, essa diferença se traduz em aproximadamente 900 horas adicionais de tempo de arco por estação de soldagem – efetivamente dobrando o rendimento sem adicionar mão de obra.
2.2 Eliminando o manuseio manual de peças mais pesadas
O reposicionamento manual de fabricações pesadas apresenta ineficiência e risco de segurança. Uma montagem pesando 150 kg pode exigir dois trabalhadores, uma ponte rolante e dez minutos para girar 90 graus entre as sequências de soldagem. Durante este período, o arco de soldagem é extinto, a solda esfria e os procedimentos de reinício devem levar em conta o controle adequado da temperatura entre passes.
Um posicionador de soldagem automatizado com capacidade de 500 quilogramas pode girar a mesma peça em qualquer ângulo necessário em menos de 30 segundos, controlado inteiramente por um operador. O impacto econômico é mensurável: assumindo uma taxa de mão de obra de US$ 45 por hora e seis eventos de reposicionamento por turno, a abordagem manual custa aproximadamente US$ 45 apenas em mão de obra para manuseio – custos que se repetem diariamente em todas as células de soldagem. Ao longo de um ano com 240 dias úteis, um único posicionador elimina quase US$ 11.000 em custos de mão de obra de manuseio direto e, ao mesmo tempo, aumenta o tempo de arco.
2.3 Melhorando a qualidade da solda por meio do posicionamento ideal da junta
A soldagem na posição plana produz consistentemente soldas da mais alta qualidade com as maiores taxas de deposição. Quando uma junta é orientada plana, a gravidade auxilia na formação da poça de fusão, permitindo o uso de eletrodos de maior diâmetro ou velocidades de alimentação de fio mais altas sem risco de corte inferior, sobreposição ou falta de fusão. O código de soldagem estrutural da American Welding Society reconhece que a soldagem em posição plana permite parâmetros de entrada de calor mais elevados em comparação com posições verticais ou suspensas, resultando em penetração mais profunda e velocidades de deslocamento mais rápidas.
Um posicionador de soldagem automatizado torna cada junta uma junta plana. Considere uma montagem tubo-flange que requer uma solda circunferencial de 360 graus. Sem um posicionador, o soldador deve progredir através de posições planas, verticais e suspensas à medida que se desloca ao redor do tubo. Com um posicionador, o tubo gira continuamente enquanto a tocha permanece fixa na posição de 12 horas, mantendo o controle ideal da poça. Os dados de testes das instalações de fabricação mostram que esta abordagem aumenta as taxas de deposição em 30% a 50% para soldas de tubos circunferenciais, ao mesmo tempo que reduz os defeitos de solda em até 70%.
2.4 Melhorando a consistência na soldagem de produção repetitiva
Em ambientes de produção onde montagens idênticas são soldadas repetidamente, a consistência se torna uma métrica primária de qualidade. Um soldador manual habilidoso inevitavelmente introduz variações sutis na velocidade de deslocamento, ângulo da tocha e padrão de trama de uma peça para outra. Embora um soldador altamente experiente possa manter uma consistência notável, a variabilidade inerente ao posicionamento totalmente manual cria oportunidades para desvios dimensionais.
Um posicionador de soldagem automatizado combinado com um carro de soldagem mecanizado ou mesmo uma tocha guiada manualmente reduz significativamente esta variabilidade. O posicionador fornece a mesma velocidade de rotação e orientação para cada peça de um lote. Quando configurado para girar a 0,8 rpm para uma solda de ângulo de 12 milímetros, cada conjunto recebe movimento circunferencial idêntico. Dados de registros de controle de qualidade na fabricação de equipamentos pesados indicam que a incorporação do posicionamento automatizado reduz os desvios de tolerância dimensional da solda em 40% a 55%, minimizando a necessidade de endireitamento ou retrabalho pós-soldagem.
2.5 Reduzindo Custos de Retrabalho e Desperdício de Materiais
O retrabalho representa um dos custos ocultos mais significativos nas operações de soldagem. Remover uma solda defeituosa, preparar a junta novamente e soldar novamente pode consumir de três a cinco vezes mais mão de obra e materiais da solda original. Os dados da indústria compilados pelos programas de extensão de produção do Instituto Nacional de Padrões e Tecnologia sugerem que os custos de retrabalho e sucata em oficinas de fabricação sem equipamento de posicionamento adequado podem exceder 8% dos custos totais de produção.
Ao permitir soldagem consistente em posição plana com manipulação adequada da tocha, posicionador de soldagem automatizado aborda diretamente as causas raízes de defeitos comuns. A porosidade causada pelo ângulo inadequado da tocha, a falta de fusão devido ao mau acesso à junta e os perfis irregulares do cordão devido à soldagem posicional são significativamente reduzidos. As oficinas que integram o posicionamento automatizado em seu fluxo de trabalho normalmente relatam reduções nas taxas de retrabalho de 6% a 8% para menos de 2%, proporcionando economia direta em mão de obra, gás de proteção, metal de adição e consumíveis de retificação.
2.6 Melhorando a Segurança do Operador e Reduzindo a Fadiga
A soldagem em posições inadequadas – acima da cabeça, verticais ou apertadas – impõe um esforço físico significativo aos operadores. Os distúrbios musculoesqueléticos são responsáveis por uma parcela desproporcional de lesões com afastamento entre soldadores, com o Bureau of Labor Statistics dos EUA relatando taxas de incidência 30% acima da média de produção para profissões relacionadas à soldagem. O levantamento manual e o reposicionamento de soldagens pesadas agravam esse risco.
Um posicionador de soldagem automatizado permite ao operador trabalhar em posição confortável, sentado ou em pé, na altura da cintura, com a junta de solda apresentada plana e acessível. Esta melhoria ergonómica reduz a fadiga, reduz o risco de lesões e permite períodos de trabalho mais eficazes. Um soldador que anteriormente precisava de pausas frequentes para descansar do trabalho aéreo pode manter uma produção consistente durante todo o turno. O ganho de produtividade resultante é significativo: uma redução de 15% nas desacelerações relacionadas à fadiga durante um turno de oito horas adiciona cerca de 45 minutos diários de tempo produtivo de soldagem.
3. Principais aplicações em setores industriais
A versatilidade de posicionador de soldagem automatizados os torna indispensáveis em uma ampla gama de indústrias de manufatura e fabricação. A tabela a seguir ilustra aplicações comuns e os benefícios de eficiência específicos obtidos em cada setor.
| Setor Industrial | Aplicação Típica | Ganho de eficiência primária |
|---|---|---|
| Fabricação de equipamentos pesados | Conjuntos de lança e braço de escavadeira | Redução de 50% no tempo de manuseio para soldagens de 500 kg |
| Fabricação de vasos de pressão | Costuras longitudinais e circunferenciais da casca | Aumento de 40% na taxa de deposição com SAW de posição plana |
| Fabricação de carretel de tubo | Soldas de flange a tubo e tubo a conexão | Redução de 60% nas taxas de defeitos de solda em juntas circunferenciais |
| Produção de componentes automotivos | Carcaças de eixo e subconjuntos de suspensão | Tempo de ciclo reduzido de 12 minutos para 7 minutos por peça |
| Fabricação de Torres Eólicas | Soldas internas e externas da seção da torre | O fator do operador melhorou de 22% para 55% |
Tabela 1: Melhorias de eficiência alcançadas através da integração automatizada do posicionador de soldagem nos principais setores industriais, com base em dados de estudos de caso publicados de associações da indústria de fabricação e fabricantes de equipamentos.
4. Comparando o Posicionamento Manual com o Posicionamento Automatizado: Uma Umálise Quantitativa
Compreender a diferença tangível entre posicionamento manual e automatizado requer um exame lado a lado das principais métricas de desempenho. A comparação abaixo destaca por que as lojas que fazem a transição normalmente obtêm um retorno do investimento dentro de 12 a 18 meses.
| Métrica de desempenho | Posicionamento Manual | Posicionador de soldagem automatizado |
|---|---|---|
| Fator do Operador (Tempo de Arco Ligado) | 15% a 25% | 45% a 65% |
| Tempo de Reposicionamento por Evento (parte de 150 kg) | 8 a 15 minutos | 15 a 30 segundos |
| Taxa de defeitos de solda | 6% a 8% das soldas | 1% a 2% das soldas |
| Taxa de Deposição (FCAW, equivalente a posição plana) | 2,5 a 3,5 kg por hora | 4,5 a 6,5 kg por hora |
| Pessoal necessário para montagem pesada | 2 a 3 trabalhadores | 1 trabalhador |
| Umnual Rework Cost (per welding station) | US$ 8.000 a US$ 15.000 | US$ 1.500 a US$ 3.500 |
Tabela 2: Análise comparativa do posicionamento manual versus métricas de desempenho do posicionador de soldagem automatizado. Dados derivados de benchmarks do setor compilados por programas de parceria de extensão de manufatura e referências de engenharia de soldagem, com base em operações de fabricação de média escala.
5. Tipos de posicionadores de soldagem automatizados e seus critérios de seleção
Selecionando a configuração correta de posicionador de soldagem automatizado impacta diretamente os ganhos de eficiência alcançáveis em uma aplicação específica. O mercado oferece diversas categorias distintas, cada uma otimizada para geometrias específicas de peças e requisitos de produção.
5.1 Posicionadores Rotativos de Eixo Único
As unidades de eixo único fornecem rotação em torno de um eixo vertical ou horizontal e representam o ponto de entrada mais comum e econômico no posicionamento automatizado. Uma mesa giratória de eixo horizontal com capacidade de 300 quilogramas e diâmetro de placa frontal de 600 milímetros é típica para trabalhos de fabricação em geral. Esses sistemas são excelentes na soldagem de tubos circunferenciais, na fabricação de recipientes cilíndricos e em qualquer aplicação que exija rotação contínua em velocidades controladas. Os preços dos posicionadores de eixo único de nível industrial adequados para ambientes de produção geralmente variam de US$ 6.000 a US$ 25.000, dependendo da capacidade de carga e da sofisticação do controle.
5.2 Posicionadores de inclinação e rotação de dois eixos
Os sistemas de dois eixos adicionam um mecanismo de inclinação à mesa rotativa, permitindo o posicionamento angular composto. Um operador pode inclinar uma peça em 45 graus e depois girá-la, apresentando juntas de solda em ângulo em uma posição plana, independentemente da geometria da peça. Esses posicionadores lidam com fabricações estruturais complexas — suportes, estruturas e montagens multifacetadas — onde um único eixo de rotação não consegue atingir a orientação de junta ideal para cada solda. As capacidades de carga variam de 100 kg para unidades de bancada a mais de 10.000 kg para células de fabricação pesada. O eixo adicional normalmente acrescenta 40% a 60% ao custo do equipamento em comparação com modelos de eixo único com classificações de carga equivalentes.
5.3 Configurações Cabeçote-Cabeçote Móvel
Para peças longas e pesadas, como eixos de turbinas, carretéis de tubos de grande diâmetro e colunas estruturais, os arranjos cabeçote-cabeçote móvel fornecem suporte em ambas as extremidades durante a rotação do conjunto. O cabeçote contém o motor de acionamento e os controles, enquanto o cabeçote móvel fornece um suporte ajustável e de giro livre. Uma configuração típica para fabricação estrutural pode lidar com peças de até 4 metros de comprimento e 2.000 quilogramas de peso, girando em velocidades de 0,05 a 5 rpm. Esses sistemas são particularmente eficazes para soldagem de reforços longitudinais e aplicações de costuras longas, onde a velocidade de rotação consistente é crítica para uma qualidade de solda uniforme.
6. Integração com Sistemas de Soldagem Robótica e Mecanizada
Um posicionador de soldagem automatizado serve como uma tecnologia crítica para células de soldagem robótica. Um braço robótico, apesar da sua flexibilidade, não consegue soldar aquilo que não consegue alcançar. Ao montar o posicionador como um eixo externo sob controle coordenado, o robô ganha a capacidade de manter a orientação ideal da tocha enquanto a peça gira, multiplicando efetivamente o envelope de trabalho e as configurações de junta acessíveis.
Numa célula robótica coordenada, o posicionador e o robô comunicam-se através de um controlador partilhado. O programa do robô especifica os ângulos do posicionador e as velocidades de rotação em sincronização com os movimentos da tocha. Para uma solda circunferencial em um cotovelo de tubo, o posicionador gira a peça enquanto o robô executa um padrão de tecelagem mínimo, alcançando taxas de deposição de 6 a 8 quilogramas por hora com perfis de cordão consistentes. Os dados de fabricação de integradores de automação industrial indicam que os sistemas coordenados de robô-posicionador alcançam classificações gerais de eficácia do equipamento 25% a 35% mais altas do que as células robóticas de mesa fixa, principalmente devido à redução do tempo ocioso durante o reposicionamento de peças.
As configurações semiautomáticas também são beneficiadas. Um trator mecanizado de soldagem por arco submerso montado sobre um posicionador rotativo pode depositar metal de solda a taxas superiores a 15 quilogramas por hora para a fabricação de vasos de pressão de paredes pesadas. A combinação de rotação contínua e distância de afastamento consistente produz soldas de qualidade radiográfica em uma única passagem em materiais de até 50 milímetros de espessura.
7. Perguntas frequentes sobre posicionadores de soldagem automatizados
7.1 Qual tamanho de posicionador de soldagem automatizado eu preciso para minha oficina?
O tamanho apropriado depende principalmente do peso máximo da peça e das dimensões que você manuseia regularmente. Selecione um posicionador com capacidade de carga pelo menos 25% acima da peça de trabalho mais pesada prevista para compensar as cargas dinâmicas impostas durante a aceleração e desaceleração. Para uma oficina de fabricação que solda conjuntos estruturais com peso médio de 200 kg com componentes ocasionais de 350 kg, um posicionador de dois eixos com capacidade de 500 kg fornece margem de segurança suficiente. Considere também a distância do centro de gravidade do painel frontal - uma classificação de 500 quilogramas a 150 milímetros do painel frontal pode reduzir para 250 quilogramas a 300 milímetros devido ao aumento do momento fletor.
7.2 Quanto tempo leva para ver o retorno do investimento?
A maioria das oficinas de fabricação alcança o retorno dentro de 12 a 18 meses com base apenas nas melhorias na eficiência do trabalho. Um posicionador de US$ 20.000 que elimina 10 horas de tempo de manuseio não produtivo por semana a uma taxa de mão de obra de US$ 45 por hora economiza aproximadamente US$ 23.400 anualmente em mão de obra direta. Ao considerar a redução dos custos de retrabalho, o menor uso de consumíveis devido à maior eficiência de deposição e a diminuição dos pedidos de indenização dos trabalhadores devido às melhorias ergonômicas, o retorno financeiro geralmente acelera para menos de 10 meses. Oficinas que produzem trabalhos de alto mix e baixo volume normalmente obtêm retorno mais rápido do que aquelas com montagens simples e repetitivas que exigem reposicionamento mínimo.
7.3 Um posicionador de soldagem pode ser usado em todos os processos de soldagem?
Os posicionadores de soldagem automatizados são compatíveis com todos os principais processos de soldagem por arco, incluindo soldagem por arco de gás metálico, soldagem por arco fluxado, soldagem por arco de gás tungstênio, soldagem por arco submerso e soldagem por arco de plasma. A principal consideração é garantir que o sistema de aterramento do posicionador lide com a corrente de soldagem sem causar danos ao rolamento. Os posicionadores de alta qualidade incorporam uma escova de aterramento ou anel coletor classificado para a corrente de soldagem máxima prevista, normalmente de 400 a 600 amperes para aplicações de fabricação pesada. Para soldagem por arco submerso em correntes superiores a 800 amperes, verifique se o fabricante especifica a capacidade de transporte de corrente apropriada para o aterramento rotativo.
7.4 Um posicionador automatizado é adequado para pequenas oficinas de fabricação?
Pequenas oficinas com apenas três a cinco soldadores podem justificar o investimento quando lidam regularmente com montagens que exigem múltiplas mudanças de posicionamento. Os posicionadores de bancada de eixo único com capacidade de 100 quilogramas custam cerca de US$ 3.500, representando um ponto de entrada acessível. Uma pequena oficina de fabricação estrutural que solda componentes de equipamentos agrícolas normalmente pode amortizar esse custo no primeiro ano por meio de maior produtividade. Os ganhos de eficiência são mais pronunciados quando o posicionador é dedicado a uma família de produtos específica, em vez de ser usado intermitentemente em trabalhos muito variados.
7.5 Como um posicionador de soldagem automatizado se compara ao uso de um cobot para soldagem de pequenos lotes?
A posicionador de soldagem e um robô colaborativo desempenham funções complementares, mas distintas. Um posicionador aumenta a produtividade do soldador humano, apresentando a peça de trabalho de maneira ideal; o soldador mantém controle total sobre a manipulação da tocha e as decisões sobre a qualidade da solda. Um cobot automatiza a própria manipulação da tocha, seguindo caminhos programados. Para trabalhos de lotes pequenos e de alta variabilidade, onde os parâmetros de soldagem mudam frequentemente, um soldador qualificado que usa um posicionador geralmente supera um cobot em velocidade e qualidade, porque o julgamento humano se adapta instantaneamente às variações de ajuste. Para produção repetitiva de montagens consistentes, a combinação posicionador-cobot oferece o maior rendimento. O perfil de investimento difere substancialmente: um posicionador de qualidade custa entre US$ 5.000 e US$ 30.000, enquanto um sistema completo de soldagem cobot normalmente começa acima de US$ 50.000.
8. O valor estratégico além dos ganhos diretos de eficiência
Além das melhorias mensuráveis no tempo de arco ligado e nas taxas de deposição, posicionador de soldagem automatizado oferece benefícios estratégicos que fortalecem a posição competitiva de uma empresa de fabricação. Oficinas equipadas com capacidade de posicionamento adequada podem fazer cotações mais competitivas em montagens complexas porque seus custos reais de produção se alinham com a soldagem eficiente em posição plana que o posicionador permite. Um fabricante que esteja licitando um contrato de estrutura estrutural com US$ 4.000 em mão de obra cotada com base em suposições de posicionamento manual pode descobrir que os custos reais chegam a US$ 5.200 devido a ineficiências no manuseio. O mesmo contrato estimado com premissas de posicionamento automatizado em US$ 3.200 em mão de obra reflete com mais precisão os custos de produção alcançáveis, ao mesmo tempo em que oferece uma proposta mais forte.
O desenvolvimento da força de trabalho também beneficia. Soldadores qualificados procuram cada vez mais empregadores que invistam em equipamentos que reduzam o esforço físico e aumentem a produtividade. Uma célula de soldagem equipada com posicionador sinaliza uma operação profissional e preocupada com a segurança, auxiliando tanto no recrutamento quanto na retenção em um mercado de trabalho onde profissionais de soldagem qualificados permanecem em escassez crítica.
A documentação de qualidade e a rastreabilidade também melhoram. Muitos controladores de posicionadores modernos registram velocidades de rotação, contagens de ciclos e entradas do operador, fornecendo dados para verificação de processos e iniciativas de melhoria contínua. Em setores que exigem documentação de qualidade rigorosa – fabricação de vasos de pressão sob o código ASME, soldagem estrutural sob AWS D1.1 ou especificações militares – essa captura automatizada de dados reduz a carga administrativa da manutenção manual de registros, ao mesmo tempo que melhora a prontidão para auditoria.
9. Conclusão: Posicionamento para Soldagem Produtiva
Um posicionador de soldagem automatizado representa um dos investimentos mais econômicos que uma operação de fabricação pode fazer para melhorar eficiência de soldagem . Ao transformar cada solda em uma junta posicionada de maneira ideal, esses dispositivos aumentam o tempo de arco ligado de 15% para mais de 50%, reduzem os custos de retrabalho em 60% ou mais e criam um ambiente de trabalho mais seguro e ergonômico. A tecnologia vai desde unidades compactas de bancada para pequenas oficinas até sistemas multieixos e multitonadas para fabricação industrial pesada, garantindo aplicabilidade em todo o espectro de fabricação com uso intensivo de soldagem.
Os dados que apoiam essas afirmações de eficiência são consistentes e convincentes: melhorias de 40% a 60% no fator operador, aumentos de 30% a 50% nas taxas de deposição e reduções nas taxas de defeitos que compensam o equipamento em meses, apenas através da economia de retrabalho. Para qualquer gestor de produção que avalie investimentos em equipamentos de capital, a questão não é se um posicionador de soldagem automatizado podem melhorar a eficiência, mas sim a rapidez com que a melhoria se materializará em seu ambiente de produção específico.