Posicionador de soldagem 3T estendido
O Posicionador de Soldagem 3T Estendido é um dispositivo que expande a funcionalidade de um posicionador de soldagem padrão de 3 toneladas, com sua...
See Details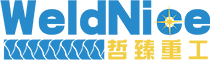
No cenário global da produção pesada, a procura por estruturas metálicas grandes, robustas e impecavelmente construídas está sempre presente. Desde os enormes tanques de armazenamento que contêm recursos vitais até os vasos de pressão que operam sob condições extremas, a integridade desses produtos depende de um processo crítico: a soldagem. Durante décadas, a fabricação desses componentes dependeu muito da habilidade e resistência dos soldadores manuais. No entanto, à medida que os padrões industriais de qualidade, segurança e eficiência continuam a aumentar, uma mudança significativa está em curso. Um número crescente de fabricantes está agora adotando soluções automatizadas, com a Manipulador de soldagem/coluna e lança de soldagem/centro de soldagem/soldagem automática sistema na vanguarda desta transformação. Este artigo explora as razões por trás desse movimento em todo o setor, investigando a funcionalidade, os benefícios e os recursos personalizáveis desses sistemas avançados que estão estabelecendo novos padrões na fabricação de metal.
Antes de compreender a solução, é essencial apreciar os desafios da abordagem tradicional. Soldar as costuras longitudinais e circunferenciais de um tanque de grande diâmetro ou de um vaso de pressão de parede pesada é uma tarefa formidável. A soldagem manual, embora versátil, apresenta uma série de obstáculos significativos nestas aplicações:
Fadiga e Inconsistência do Operador: Um soldador manual deve manter uma mão firme, velocidade de deslocamento consistente e ângulo preciso da tocha por longos períodos. Ao longo de uma soldagem de várias horas, a fadiga física inevitavelmente se instala. Essa fadiga leva a variações no cordão de solda, o que pode comprometer a integridade estrutural e a qualidade estética do produto final. Inconsistências como largura variável do cordão, corte inferior ou falta de fusão são problemas comuns que decorrem diretamente de fatores humanos.
Condições de trabalho difíceis: Soldar grandes estruturas geralmente envolve posições desconfortáveis e potencialmente inseguras. Os soldadores podem ser obrigados a trabalhar em altura, em espaços confinados ou em posturas inadequadas para acessar a costura. Isso não apenas aumenta o risco de acidentes, mas também torna fisicamente desafiador produzir soldas de alta qualidade de forma consistente.
Taxas de produção lentas: A taxa de deposição na soldagem manual é limitada pelo que um único operador pode gerenciar com segurança e eficácia. Para materiais espessos que exigem múltiplas passagens de solda, o processo pode ser extremamente lento, criando gargalos no cronograma de produção e estendendo os prazos do projeto.
Escassez de mão de obra qualificada: A indústria de soldagem enfrenta uma escassez bem documentada de profissionais qualificados. Encontrar e reter soldadores com o conhecimento específico necessário para trabalhos de alta pressão e com qualidade de código em grandes estruturas é um desafio constante para muitas oficinas de fabricação. Essa escassez aumenta os custos trabalhistas e pode limitar a capacidade de produção de uma empresa.
Alto desperdício de material: Inconsistências no processo de soldagem geralmente levam a defeitos. Reparar esses defeitos requer retificar a solda ruim e soldar novamente, o que consome material de enchimento adicional, gás de proteção e tempo. Esse retrabalho adiciona custos significativos ao processo de fabricação.
Para enfrentar esses desafios, a comunidade de engenharia desenvolveu o sistema Manipulador de Soldagem/Coluna e Lança de Soldagem/Centro de Soldagem/Soldagem Automática. Em sua essência, este equipamento é um braço mecânico sofisticado projetado para posicionar e mover com precisão uma cabeça de soldagem ao longo de um caminho predeterminado. O sistema normalmente consiste em vários componentes principais:
Ao mecanizar o movimento da tocha de soldagem, este sistema elimina o elemento humano de tensão física e inconsistência. O resultado é um processo de soldagem repetível, confiável e de alta qualidade que pode operar continuamente por longos períodos.
A eficácia de uma coluna de soldagem e sistema de lança reside na sua capacidade de executar tarefas específicas de soldagem com alto grau de precisão. As informações da fonte destacam sua ampla aplicação na soldagem de costuras longitudinais e circunferenciais internas e externas. Vamos detalhar como isso é conseguido.
Soldagem de costuras longitudinais: Uma costura longitudinal é uma solda reta e linear que percorre todo o comprimento de uma estrutura cilíndrica ou plana. Para soldar esta costura, a peça de trabalho (por exemplo, uma placa plana que será formada em um cilindro) é posicionada estacionária. A lança do manipulador é então alinhada paralelamente à costura. O carro de soldagem se move ao longo da lança a uma velocidade controlada com precisão, enquanto a cabeça de soldagem deposita um cordão consistente e uniforme. O operador pode monitorar o processo a uma distância segura e confortável através de um controle remoto ou estação.
Soldagem de costuras circunferenciais: Uma costura circunferencial (ou circunferência) é uma solda circular que une duas seções de um tubo ou vaso. Para esta operação, a coluna e a lança trabalham em conjunto com um rotador de soldagem ou rolo giratório. A peça cilíndrica é colocada no rotador, que a gira lenta e continuamente. A lança é posicionada de forma que a tocha de soldagem fique fixada no ponto correto em relação à costura rotativa. À medida que o rotor gira a peça de trabalho, a tocha de soldagem permanece estacionária, criando uma solda perfeitamente circular. A sincronização entre a velocidade de rotação do rotador e os parâmetros de soldagem é fundamental para alcançar um resultado de alta qualidade.
A capacidade de lidar com ambos os tipos de costuras com igual precisão torna o Manipulador de soldagem/Coluna e lança de soldagem/Centro de soldagem/Sistema de soldagem automática um recurso incrivelmente versátil em uma oficina de fabricação. Ele fornece uma base confiável para melhorar a qualidade do produto, pois os movimentos mecânicos são muito mais consistentes do que os que podem ser obtidos manualmente. Esta repetibilidade é crucial para cumprir códigos e padrões rigorosos da indústria, como os estabelecidos pela Sociedade Americana de Engenheiros Mecânicos (ASME) para vasos de pressão.
Uma das vantagens significativas dos modernos sistemas de colunas e lanças é a sua adaptabilidade. Fabricantes como a WeldNice entendem que diferentes aplicações possuem requisitos exclusivos. Portanto, eles apoiam o design de funções personalizadas. Isso permite que um fabricante configure um sistema que seja precisamente adequado às suas necessidades específicas de produção. Vamos explorar algumas das opções avançadas mencionadas e seus benefícios práticos.
Para aplicações onde a velocidade é uma preocupação principal, como na fabricação de estruturas de paredes espessas, a soldagem por arco submerso em tandem (SAW) é uma opção poderosa. Esta configuração envolve dois fios de soldagem sendo alimentados através de um único cabeçote de soldagem ou de dois cabeçotes próximos. Ambos os fios são energizados pela mesma fonte de energia ou por duas fontes separadas.
Como funciona: O fio condutor cria a poça de fusão primária, enquanto o fio trilha segue, adicionando mais calor e material de enchimento à mesma poça. Este arranjo aumenta significativamente a taxa de deposição em comparação com uma configuração de fio único.
Benefícios práticos: A principal vantagem é um aumento dramático na velocidade de soldagem. Para uma placa espessa que pode exigir dez passes com um único fio, uma configuração tandem pode realizar a mesma solda em apenas cinco ou seis passes. Isso se traduz diretamente na redução de horas de trabalho, menor consumo de energia e conclusão mais rápida do projeto. É uma solução eficaz para ambientes de alta produção onde o tempo é um fator crítico.
Ao soldar materiais muito espessos, os métodos tradicionais exigem um bisel largo com ranhura em V. Isto significa que um grande volume de metal de adição deve ser depositado para preencher a junta, o que é demorado e caro. A soldagem com folga estreita é uma técnica especializada projetada para resolver isso.
Como funciona: Em vez de um chanfro largo, é preparada uma ranhura estreita em forma de U ou J. A lacuna na junta pode ter apenas alguns milímetros de largura. Uma cabeça de soldagem especial e uma tocha são usadas para direcionar o arco para o fundo desta ranhura estreita. O processo geralmente envolve um movimento de tecelagem ou oscilação para garantir que as paredes laterais estejam devidamente fundidas.
Benefícios práticos: Os benefícios são substanciais. Ao reduzir o volume da junta, a quantidade de metal de adição necessária pode ser reduzida em 50% ou mais. Isto leva a uma economia significativa de custos com fio e fluxo de soldagem. Além disso, como menos calor é colocado na peça em geral, há uma distorção reduzida e uma zona afetada pelo calor (ZTA) menor, o que pode ser benéfico para as propriedades mecânicas do material. Este método é particularmente adequado para vasos de pressão de paredes espessas, reatores e outros componentes de serviço pesado.
Além dos processos de soldagem específicos, uma série de outros recursos podem ser integrados para aprimorar a funcionalidade e a facilidade de uso de um sistema de coluna e lança.
Movimento Orbital: Este recurso permite que o cabeçote de soldagem se mova em um caminho circular ou orbital em torno de um ponto fixo. É útil para aplicações como soldagem de conexões de tubos ou conexões ou outras juntas complexas onde um simples movimento linear ou circunferencial é insuficiente.
Rotação da Coluna: Alguns sistemas avançados oferecem uma coluna rotativa. Isso permite que toda a lança gire em torno da base, proporcionando acesso a diferentes lados de uma peça grande ou complexa sem a necessidade de reposicionar todo o manipulador. Este é um recurso valioso para estruturas estacionárias grandes, como seções de cascos de navios ou estruturas de edifícios.
Servomotores: A escolha dos motores para acionamento dos movimentos da lança e da coluna tem impacto direto na precisão. Os servo motores oferecem um alto grau de controle sobre posição, velocidade e torque. Eles permitem um posicionamento muito preciso da cabeça de soldagem e podem manter uma velocidade constante sob condições de carga variadas. Este nível de controle é benéfico para aplicações críticas e para integração com sistemas automatizados de rastreamento de costura.
Unidade de rastreamento de costura: Mesmo com a fixação mais precisa, pode haver pequenas variações na posição da costura de solda devido à distorção térmica ou tolerâncias de fabricação. Uma unidade de rastreamento de costura usa um sensor (geralmente baseado em laser) para localizar a junta real em tempo real. Em seguida, ajusta automaticamente a posição da cabeça de soldagem para seguir perfeitamente a costura. Esse recurso é inestimável para garantir uma qualidade de solda consistente e reduzir a necessidade de intervenção do operador, especialmente em costuras longas ou curvas.
Unidade de reciclagem de fluxo: Na soldagem por arco submerso (SAW), um fluxo granular é usado para proteger a poça de fusão. Após a soldagem, esse fluxo pode ser coletado, triturado e reutilizado. Uma unidade de reciclagem de fluxo automatiza esse processo, aspirando o fluxo usado, separando impurezas e escória e devolvendo o fluxo limpo a uma tremonha para reutilização. Isto reduz o desperdício de materiais, reduz os custos operacionais e ajuda a manter um ambiente de trabalho mais limpo.
Oscilador: Um oscilador de solda é um dispositivo que faz com que a tocha de soldagem execute um movimento de tecelagem lateral enquanto se desloca. Isto é útil para ranhuras de solda mais largas, pois garante a fusão adequada das paredes laterais e pode ajudar a controlar o formato e a largura do cordão de solda final. A velocidade, largura e tempo de permanência do padrão de oscilação podem ser programados com precisão.
Strip Surfaceing: Também conhecido como revestimento, este é um processo usado para aplicar uma camada de liga resistente à corrosão ou ao desgaste na superfície de um metal base mais barato. Em vez de um fio, uma larga tira de metal (por exemplo, aço inoxidável) é usada como eletrodo. Um sistema de coluna e lança equipado para revestimento em tiras pode revestir grandes áreas, como o interior de um vaso de pressão, de forma rápida e eficiente, fornecendo uma camada protetora onde ela é mais necessária.
Para ilustrar melhor o impacto desta tecnologia, considere a seguinte comparação entre uma abordagem manual tradicional e um processo automatizado utilizando um sistema de coluna e lança.
| Aspecto | Soldagem Manual | Soldagem automatizada com coluna e lança |
|---|---|---|
| Consistência e repetibilidade | Varia com base na habilidade do operador, fadiga e conforto. Propenso a inconsistências em longos períodos. | Altamente consistente e repetível. A máquina segue o caminho e os parâmetros programados com precisão durante toda a duração da soldagem. |
| Fadiga do Operador | Um fator significativo, especialmente para soldas longas ou em posições inadequadas. Impacta diretamente na qualidade e produtividade. | A função do operador muda da execução física da soldagem para o monitoramento e controle do processo. A fadiga física não é mais uma preocupação. |
| Velocidade de soldagem | Limitado pelas capacidades físicas do operador. As taxas de deposição são relativamente baixas. | Pode operar em velocidades altas e contínuas. Processos avançados como o Tandem SAW podem aumentar drasticamente as taxas de deposição. |
| Segurança | O operador está próximo do arco, fumaça e faíscas. O risco de ferimentos devido a posições inadequadas é maior. | O operador pode controlar o processo a partir de uma estação remota e segura. Reduz a exposição a perigos como arco elétrico, fumaça e calor. |
| Desperdício e retrabalho de materiais | Maior potencial de defeitos, levando ao retrabalho. Isso consome material de enchimento extra, gás e mão de obra. | Menor taxa de defeitos devido à estabilidade do processo. Reduz a necessidade de retrabalho caro e demorado. |
| Requisito de habilidade | Requer um soldador manual altamente qualificado para trabalho com qualidade de código, o que pode ser difícil de encontrar e reter. | Requer um operador/programador de máquina qualificado. O conjunto de habilidades é diferente e pode ser mais fácil de desenvolver do que a proficiência em soldagem manual de alto nível. |
Para um fabricante que considera o investimento em um Manipulador de Soldagem/Coluna e Lança de Soldagem/Centro de Soldagem/Sistema de Soldagem Automática, vários fatores devem ser avaliados para garantir que o equipamento escolhido esteja alinhado com suas necessidades de produção. A tabela a seguir descreve alguns parâmetros principais a serem considerados.
| Parâmetro | Descrição | Por que é importante |
|---|---|---|
| Comprimento da lança | O alcance horizontal da lança, medido a partir da coluna. | Determina o comprimento máximo de uma costura longitudinal que pode ser soldada em uma única configuração ou o diâmetro máximo de um vaso que pode ser acessado. |
| Capacidade de carga | O peso que a lança pode suportar em sua extensão máxima sem deflexão excessiva. | Crucial para suportar não apenas a tocha de soldagem, mas também acessórios mais pesados, como tochas multifios, rastreadores de costura ou câmeras. |
| Altura da coluna | O deslocamento vertical da sela da lança. | Define a faixa de alturas que o cabeçote de soldagem pode atingir, importante para acomodar peças de diferentes diâmetros e alturas. |
| Sistema de controle | A interface usada para programar e operar o manipulador (por exemplo, baseada em PLC, baseada em PC). | Um sistema de controle fácil de usar simplifica a configuração, reduz o tempo de programação e facilita o gerenciamento do processo de soldagem pelos operadores. |
| Opções disponíveis | A lista de recursos personalizáveis, como rastreamento de costura, osciladores, recuperação de fluxo, etc. | Permite que o sistema seja adaptado a aplicações específicas, aumentando sua capacidade e retorno do investimento. |
A integração de soluções de soldagem automatizadas, como o sistema de coluna e lança, não é mais um luxo reservado às maiores corporações; está se tornando uma necessidade para qualquer oficina de fabricação que pretenda permanecer competitiva no exigente mercado atual. A transição de processos manuais para processos automatizados aborda os desafios mais prementes da indústria: a necessidade de maior qualidade, maior eficiência, maior segurança e redução da dependência da escassa mão de obra qualificada.
Ao fornecer uma plataforma estável, precisa e repetível para soldagem, esses sistemas permitem que os fabricantes produzam estruturas metálicas complexas com um nível de consistência difícil de alcançar manualmente. A capacidade de personalizar o equipamento com recursos avançados, como soldagem tandem, capacidades de folga estreita e rastreamento inteligente de costura amplia ainda mais sua utilidade, permitindo resolver uma ampla gama de desafios específicos de fabricação.
À medida que a tecnologia continua a evoluir, podemos esperar que estes sistemas se tornem ainda mais inteligentes e integrados. Recursos como monitoramento remoto, registro de dados para controle de qualidade e integração com sistemas de gerenciamento de toda a fábrica estão no horizonte. No entanto, o princípio fundamental permanece o mesmo: mecanizar a complexa tarefa de soldagem, liberando os operadores humanos para se concentrarem na supervisão, programação e otimização de processos. Para os fabricantes de tanques, tubulações e vasos de pressão, o Manipulador de Soldagem/Coluna e Lança de Soldagem/Centro de Soldagem/Soldagem Automática não é apenas um equipamento; é um investimento estratégico em qualidade, produtividade e na preparação de suas operações para o futuro.
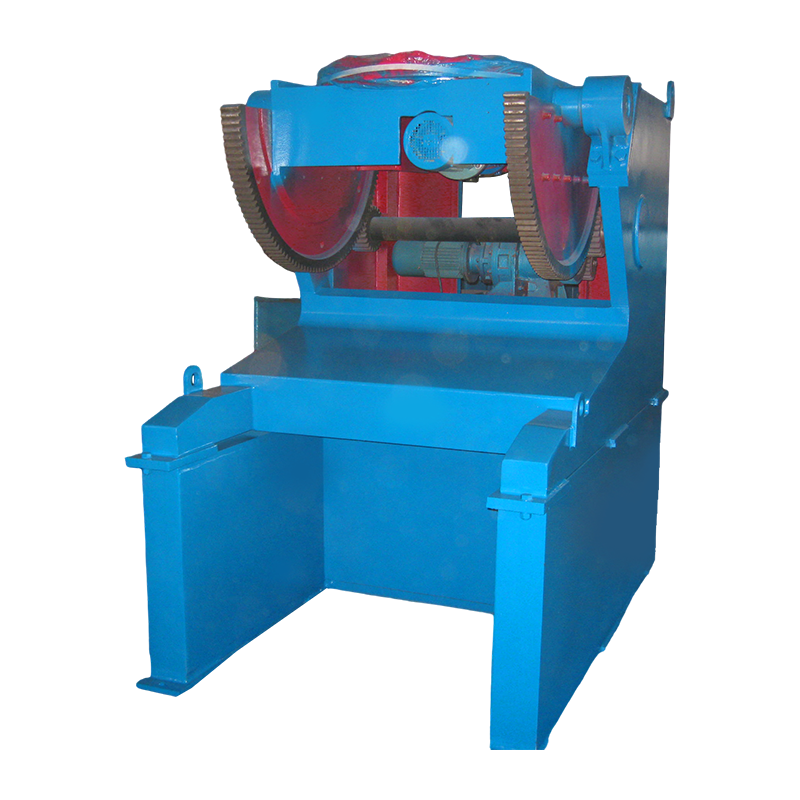
O Posicionador de Soldagem 3T Estendido é um dispositivo que expande a funcionalidade de um posicionador de soldagem padrão de 3 toneladas, com sua...
See Details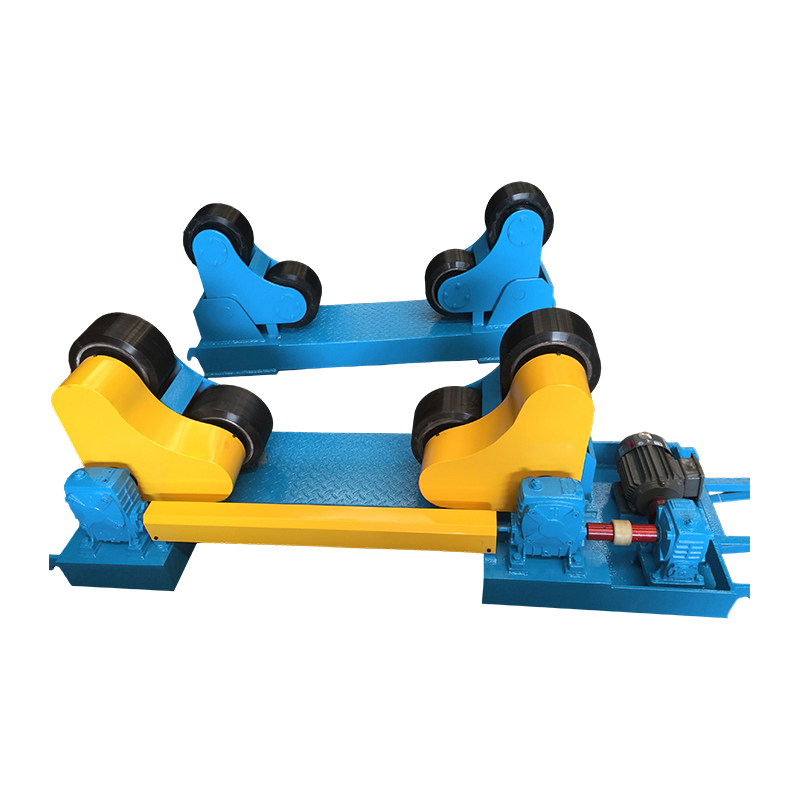
A máquina rotativa de soldagem com autoalinhamento estendido 10T apresenta um design autocompensador, ajustando automaticamente o equilíbrio da peç...
See Details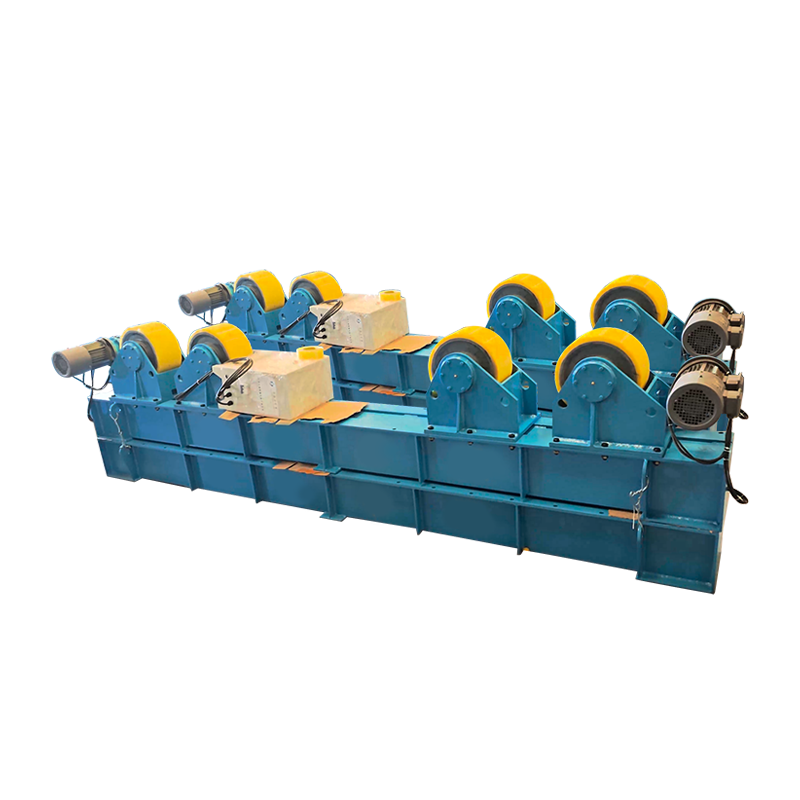
O Rotator-Base Extended para Soldagem Ajustável 30T é um dispositivo especializado para auxiliar na soldagem circunferencial de componentes cilíndr...
See Details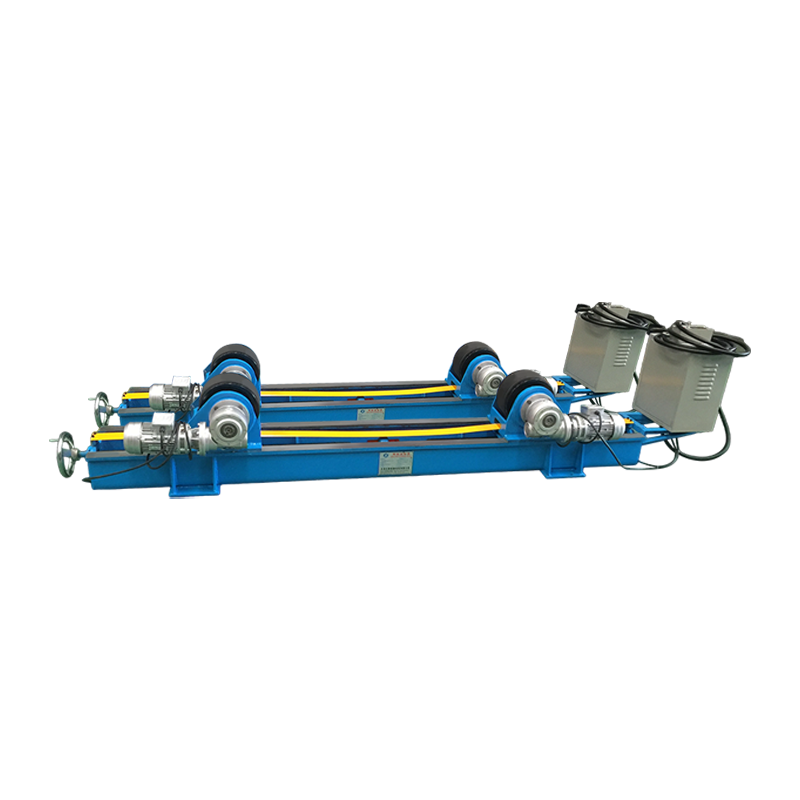
O Rotador de Soldagem Ajustável com Parafuso de Chumbo 5T Estendido é um dispositivo auxiliar projetado especificamente para processos de soldagem ...
See Details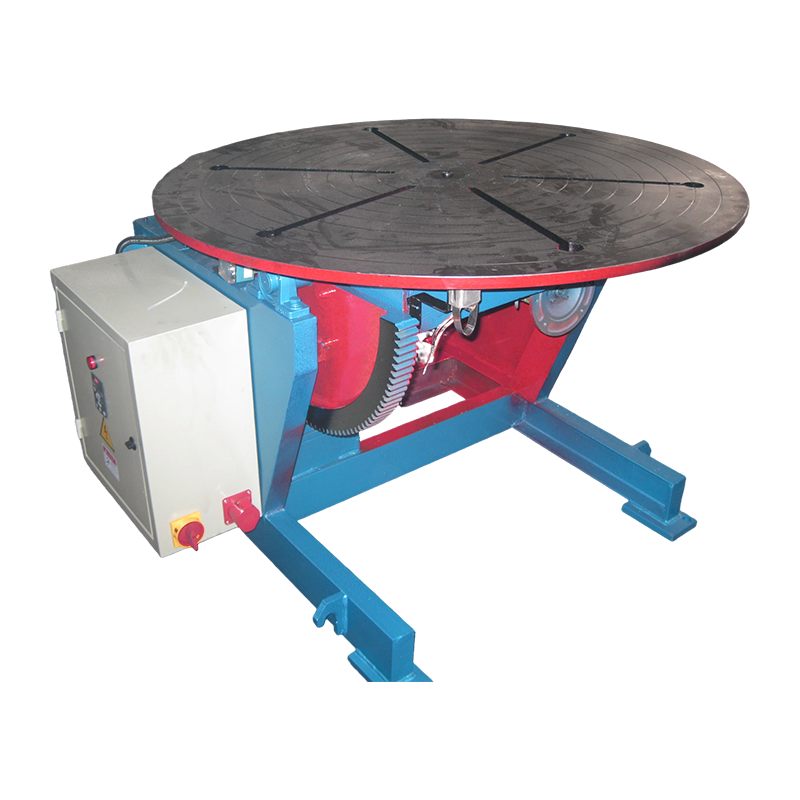
O Posicionador de Soldagem Convencional 2T é um dispositivo projetado especificamente para o posicionamento e rotação de peças em operações de sold...
See Details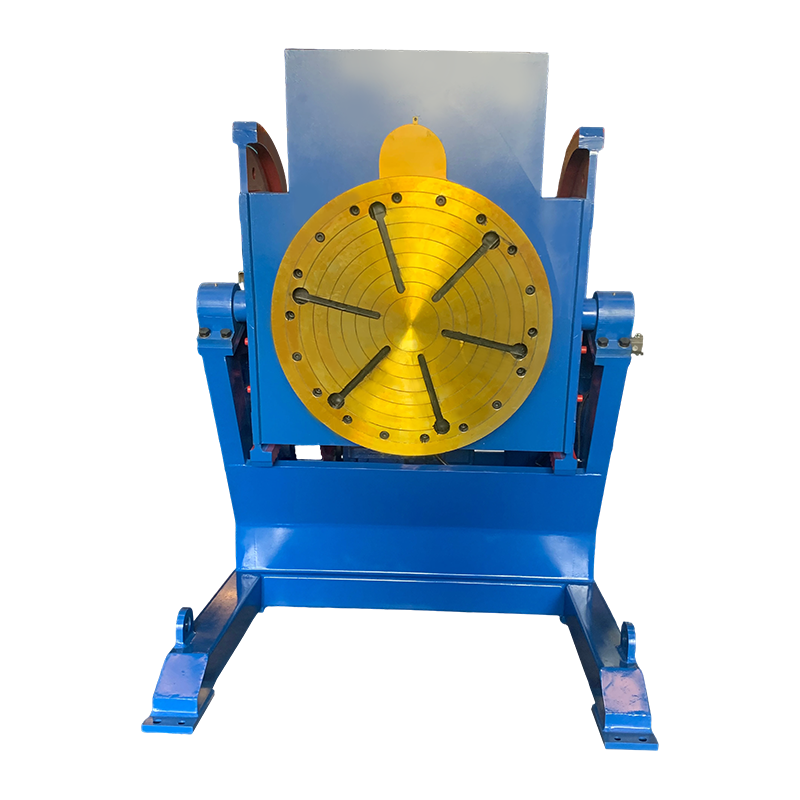
O posicionador de soldagem convencional 10T é projetado para transportar 10 toneladas e é construído para soldar peças pequenas e médias. O equipam...
See DetailsDireitos autorais 2025 Wuxi WeldNice Heavy Industry Technology Co., Ltd. Todos os direitos reservados Custom Automatic Welding Equipment Manufacturers
sales@weldnicefactory.com