Sim, o aço inoxidável pode ser soldado com sucesso e a maioria das oficinas de fabricação já possui o equipamento para fazer isso. O material não é frágil ou “não soldável”; simplesmente pune mais a má preparação do que o aço-carbono. O aço inoxidável é uma liga de aço com pelo menos 10,5% de cromo, que forma uma camada de óxido passiva que resiste à corrosão. Essa camada também é a razão pela qual o calor, a contaminação e a escolha do enchimento são tão importantes: uma solda sólida deve preservar a resistência à corrosão, e não apenas unir duas peças.
A resposta prática é que a soldabilidade depende da classe, do processo e do ambiente de serviço. Classes austeníticas como 304L e 316L são comuns em tanques, tubulações, equipamentos alimentícios e obras arquitetônicas. Os graus ferríticos, martensíticos e duplex se comportam de maneira diferente, portanto, o procedimento deve corresponder ao metal base real, em vez de um rótulo genérico de “inoxidável”.
Quais processos de soldagem funcionam para aço inoxidável?
Soldagem TIG, MIG e eletrodo funcionam em aço inoxidável; a escolha certa depende da espessura, acabamento e volume de produção. O TIG oferece o controle mais limpo em chapas finas e raízes de tubos, o MIG é mais rápido para trabalhos de produção e o stick permanece útil para reparos em campo e seções mais pesadas.
| Processo | Trabalho típico em aço inoxidável | Faixa de espessura prática | Nota da loja |
|---|---|---|---|
| TIG/GTAW | Chapas finas, raízes de tubos, tubos sanitários, montagens de precisão | Cerca de 0,5–6 mm | Controle de arco mais limpo; velocidade de deslocamento mais lenta |
| MIG/GMAW | Soldagem de produção, quadros, tanques, chapas mais grossas | Cerca de 1–12 mm | Deposição rápida; precisa do fio inoxidável correto e da mistura de gás |
| Vara / SMAW | Trabalhos de reparo, fabricação em campo, chapas mais pesadas | Cerca de 2–12 mm | Mais limpeza de escória; menos adequado para trabalhos cosméticos finos |
| VI | Chapa pesada e costuras longas e retas | Geralmente 8 mm e acima | Alta deposição; não é um processo de folha fina |
A soldagem por resistência e a laser também são usadas para aço inoxidável em ambientes de produção específicos, mas exigem equipamentos e procedimentos construídos em torno do material. Para fabricação geral, TIG e MIG cobrem a maioria dos trabalhos em aço inoxidável.
Metal de adição e gás de proteção: combine com o metal base
Use um enchimento que corresponda à classe de corrosão do metal base, e não o que já estiver no alimentador. Uma peça 304L normalmente deve usar enchimento ER308L, enquanto o trabalho 316L exige ER316L. O uso de fio de aço macio pode produzir uma solda que pareça aceitável à primeira vista, mas o depósito enferrujará e poderá falhar em serviços corrosivos.
| Metal base ou junta | Enchimento típico | Razão |
|---|---|---|
| 304/304L | ER308L | Corresponde à resistência geral à corrosão e à intenção de baixo carbono |
| 316/316L | ER316L | Fornece molibdênio para serviços contendo cloreto |
| 304 inoxidável a aço macio | ER309L | O enchimento de alta liga ajuda a tolerar a diluição do lado do aço carbono |
| Inox duplex | ER2209 ou enchimento duplex correspondente | Suporta a microestrutura balanceada de ferrita-austenita |
O gás de proteção também afeta a cor, a penetração e a resistência à corrosão. TIG geralmente usa argônio. O MIG geralmente usa uma mistura rica em argônio com uma pequena quantidade de oxigênio ou uma mistura tripla, dependendo do procedimento. Misturas pesadas em CO2 podem aumentar a captação de carbono e reduzir a resistência à corrosão em algumas soldas austeníticas, portanto, confirme a especificação do gás antes da produção.
Entrada de calor, distorção e resistência à corrosão
Mantenha a entrada de calor baixa e a temperatura entre passes abaixo de cerca de 150°C (302°F) para aço inoxidável austenítico; o calor descontrolado é o motivo mais comum pelo qual uma solda com aparência sólida falha em serviço. O aço inoxidável se expande e conduz o calor de maneira diferente do aço-carbono, portanto, o calor excessivo pode causar empenamento, coloração térmica e perda de resistência à corrosão.
Na faixa de aproximadamente 425–850°C, os padrões 304 e 316 podem formar carbonetos de cromo nos limites dos grãos. Isso reduz o cromo disponível para proteger a superfície, uma condição frequentemente chamada de sensibilização. Os graus “L” de baixo carbono e os graus estabilizados reduzem o risco, mas não desculpam o mau controle do calor. Use cordões de longarina, soldagem saltada, sequências de backstep, suporte de cobre e acessórios bem ajustados para limitar a distorção.
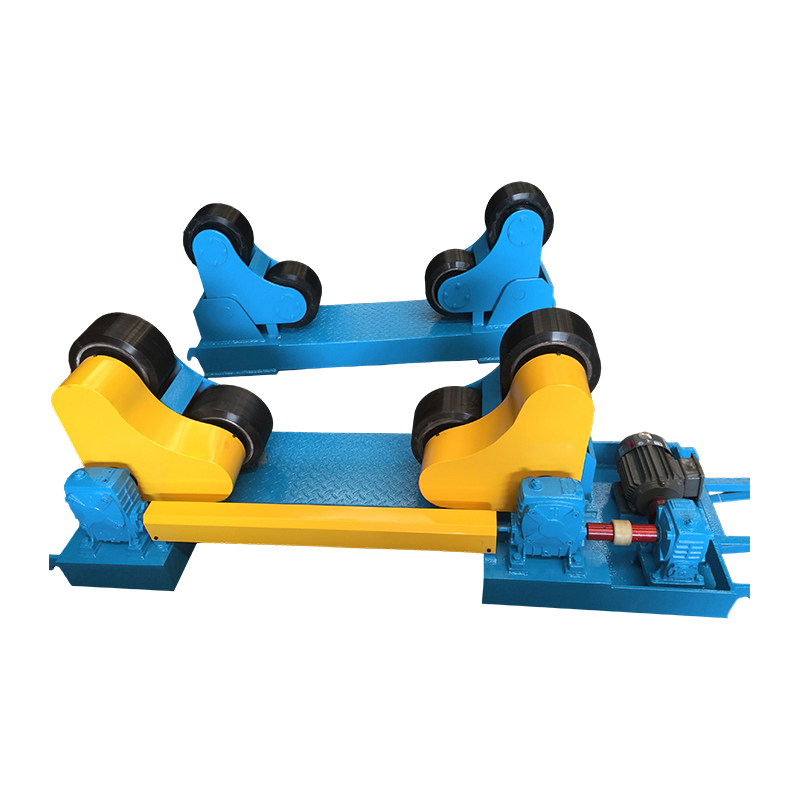
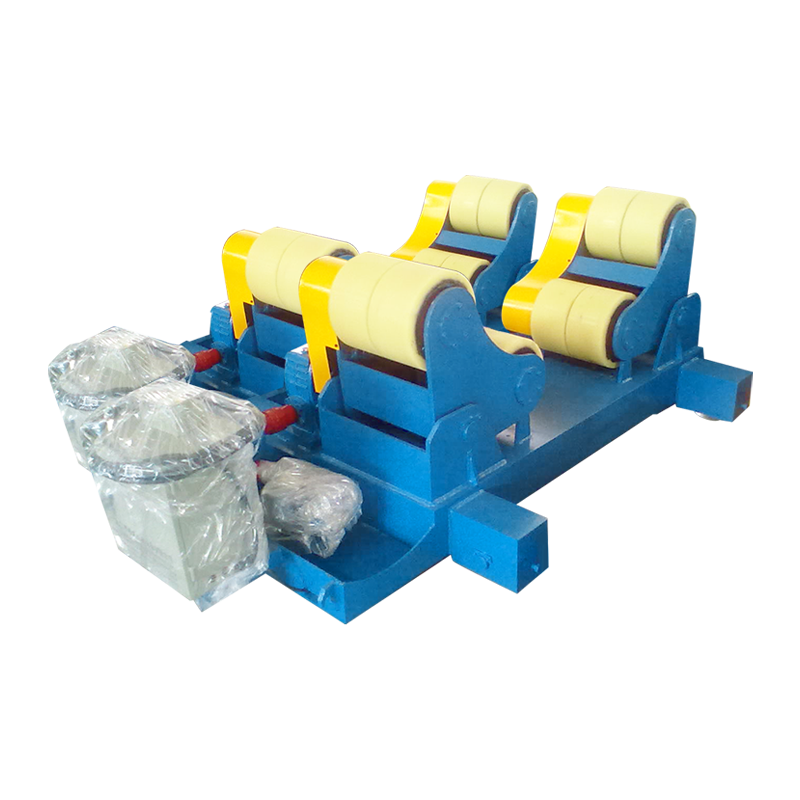
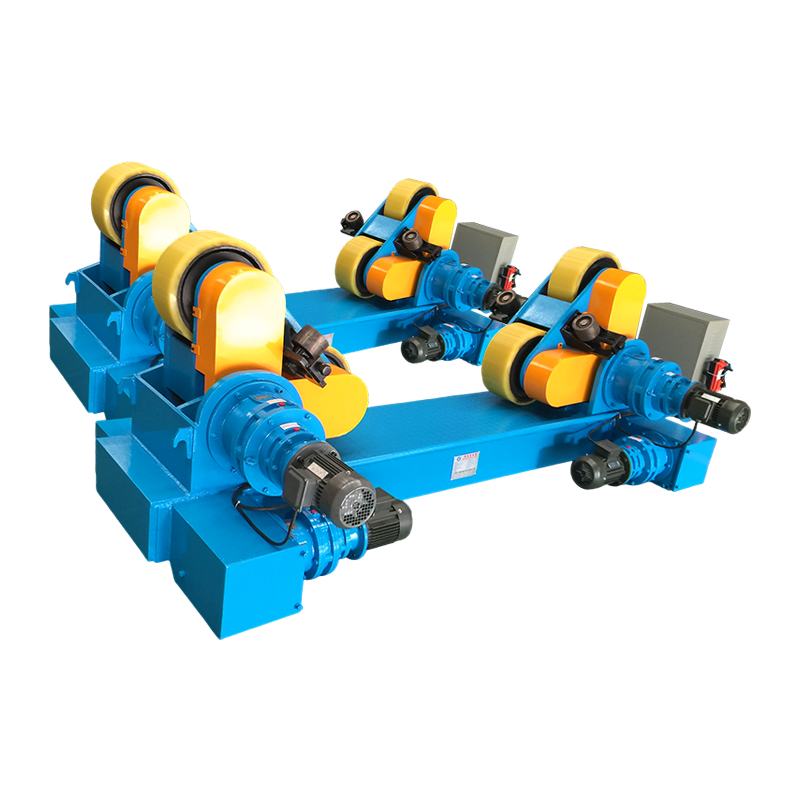
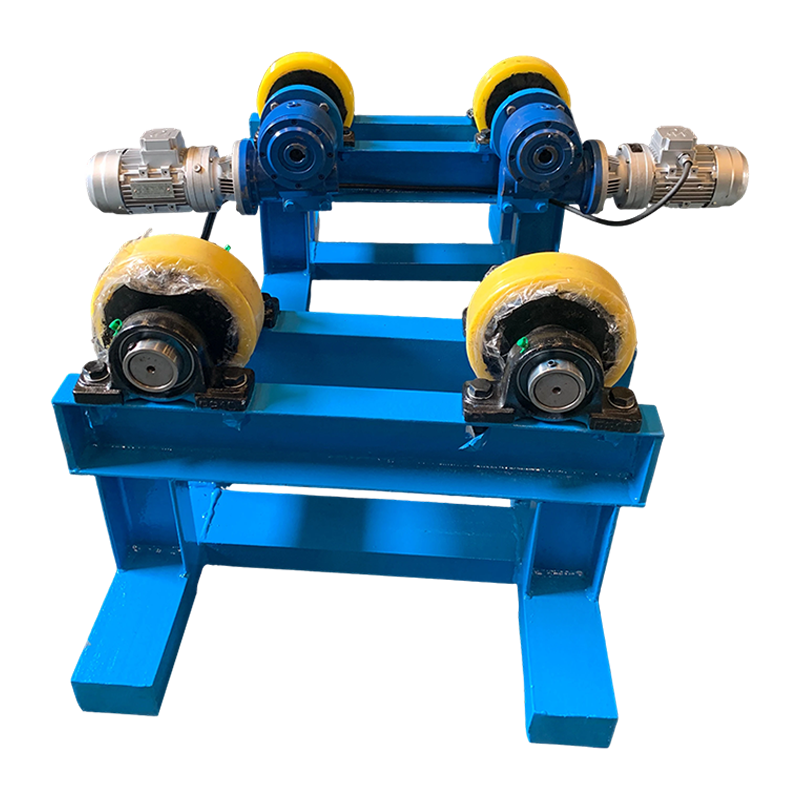
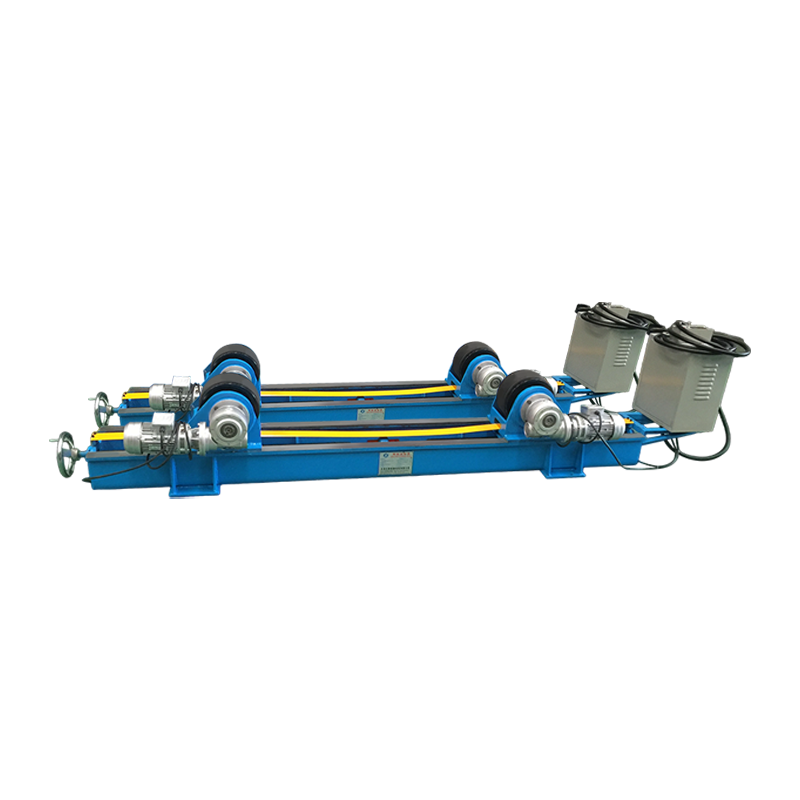
Para carcaças de tubos e tanques, um rotador de soldagem mantém a peça girando a uma velocidade constante para que o arco permaneça na posição plana ou horizontal. Essa consistência é importante no aço inoxidável porque as mudanças na velocidade de deslocamento aparecem como mudanças na entrada de calor. Para uma visão mais detalhada do aplicativo, consulte rotadores de soldagem em tanques e tubulações .
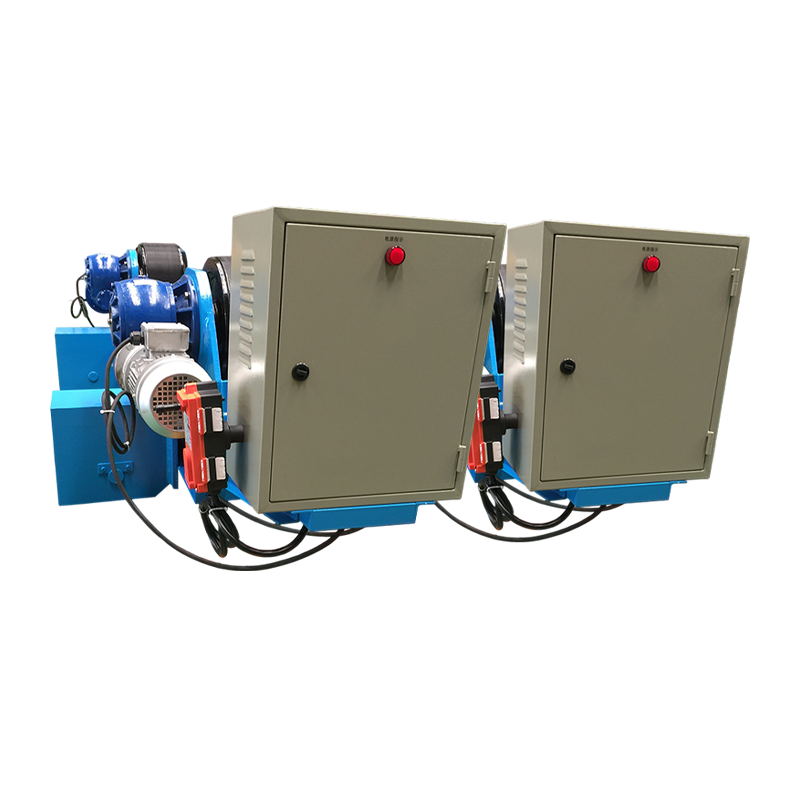 Rotador de soldagem ajustável 10T com controle anti-deriva Rotador de soldagem ajustável de 10 toneladas com controle antideriva baseado em sensor para posicionamento estável de peças cilíndricas e achatadas durante a soldagem de costura. Ver Produto →
Um rotador com controle anti-deriva é útil em costuras longas onde a casca tenta andar. O objetivo não é simplesmente girar a peça, mas manter uma posição de soldagem repetível enquanto o operador se concentra no comprimento do arco, na cobertura do gás e na velocidade de deslocamento.
Preparação e limpeza decidem a qualidade da solda
Limpe o aço inoxidável imediatamente antes da soldagem; a contaminação é a principal causa de porosidade, descoloração e falha por corrosão. Óleo, graxa, umidade, tinta, marcador, adesivo e pó de aço carbono podem danificar a superfície da solda ou introduzir porosidade.
- Use uma escova de aço inoxidável dedicada; escovas de aço carbono podem deixar partículas de ferro que enferrujam.
- Limpe a junta e o fio de enchimento com acetona ou álcool e deixe secar.
- Remova carepa de laminação, óxido e tinta térmica intensa da zona de solda antes da soldagem, quando o procedimento exigir.
- Faça a purga traseira do tubo e do tubo com argônio quando a penetração total for necessária e a parte traseira ficará exposta a serviços corrosivos.
- Mantenha o ajuste justo e uniforme; grandes lacunas forçam o soldador a adicionar mais calor e enchimento.
Após a soldagem, limpe a descoloração e aqueça a tinta quando a especificação exigir. A decapagem e a passivação restauram a camada passiva em muitas fabricações de aço inoxidável, especialmente em serviços alimentícios, farmacêuticos e marítimos.
Defeitos Comuns e Correções Práticas
A maioria dos defeitos de solda inoxidável vem de três causas: contaminação, calor excessivo e perda de cobertura de gás. A correção geralmente é processual e não uma configuração de máquina diferente.
| Defeito | Causa provável | Correção prática |
|---|---|---|
| Porosidade | Óleo, umidade, correntes de ar, baixo fluxo de gás, enchimento sujo | Limpe a junta, verifique o fluxo de gás, proteja o arco, use enchimento seco |
| Deformação | Muito calor, sequência irregular, ajuste inadequado | Fixe a peça, use backstep ou pule a soldagem, reduza a amperagem |
| Sensibilização | Tempo prolongado na faixa de 425–850°C | Menor entrada de calor, controle de temperatura entre passes, especifique material de grau L |
| Rachadura quente | Ajuste inadequado, alta restrição, química de enchimento errada | Use o enchimento especificado, melhore o ajuste, reduza a restrição sempre que possível |
| Tonalidade de calor | Exposição ao oxigênio à temperatura | Melhorar a cobertura de gás, purgar a parte traseira, limpar e passivar após a soldagem |
Quando o posicionamento do equipamento compensa
O equipamento de posicionamento compensa quando o trabalho em aço inoxidável é repetitivo, pesado ou requer um ângulo de tocha consistente. Um rotador gira tubos, reservatórios de tanques e cilindros a uma velocidade controlada. Um posicionador inclina a peça de trabalho para que a solda fique plana ou horizontal, o que é mais fácil de controlar do que a soldagem vertical ou suspensa.
Para pequenas montagens inoxidáveis, um posicionador servo-controlado proporciona rotação precisa e indexação repetível. Isso ajuda quando diversas peças precisam da mesma sequência de soldagem e o operador precisa manter um ângulo de tocha estável. Para uma visão geral, consulte posicionadores de soldagem e eficiência de fabricação .
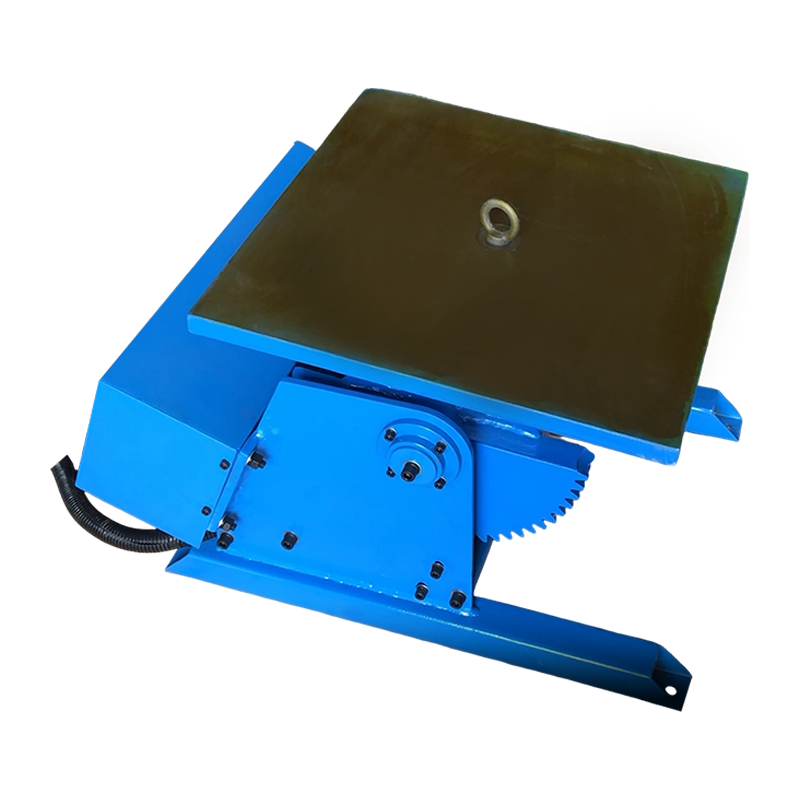 Posicionador de soldagem 300KG com servocontrole sales@weldnicefactory.com Ver Produto →
Para costuras longitudinais longas em recipientes de aço inoxidável, uma coluna TIG e uma lança seguram a tocha enquanto a peça ou carro se move a uma taxa controlada. Isto é especialmente útil quando o procedimento exige comprimento de arco consistente e movimento limitado do operador.
 Suporte para soldagem de coluna e lança TIG Coluna e lança TIG para posicionamento, deslocamento e oscilação precisos da tocha em componentes de paredes finas e de precisão, incluindo costuras de recipientes de aço inoxidável. Ver Produto →
Perguntas frequentes
Você pode soldar aço inoxidável com um soldador MIG?
Sim, um soldador MIG pode soldar aço inoxidável quando equipado com fio de enchimento inoxidável e um gás de proteção rico em argônio apropriado. O fio de aço macio e uma mistura de gases com alto teor de CO2 não proporcionam a mesma resistência à corrosão, mesmo que a solda pareça aceitável.
Você pode soldar aço inoxidável em aço carbono?
Sim, o aço inoxidável pode ser soldado ao aço-carbono, geralmente com enchimento ER309L e diluição controlada. A junta é prática para aplicações estruturais ou não críticas, mas pode não corresponder ao desempenho de corrosão de uma solda totalmente inoxidável.
O aço inoxidável precisa de pré-aquecimento?
A maioria dos tipos de inoxidáveis austeníticos não precisam de pré-aquecimento e geralmente não devem ser superaquecidos. As classes ferríticas e martensíticas podem exigir tratamento térmico de pré-aquecimento ou pós-soldagem, dependendo da classe e do procedimento, portanto, siga o procedimento de soldagem qualificado em vez de uma regra geral.
Por que minha solda inoxidável enferruja?
Uma solda inoxidável enferruja quando a camada passiva é danificada ou o depósito está contaminado. As causas comuns incluem escovas de aço carbono, enchimento de aço macio, má cobertura de gás, forte coloração térmica, umidade e falha na limpeza ou passivação da solda acabada.
Na prática, uma soldagem inoxidável bem-sucedida se resume a um pequeno conjunto de controles: combinar o enchimento, manter o calor dentro do procedimento, limpar a junta, proteger a solda com o gás certo e usar equipamento de posicionamento quando melhorar a consistência. O material é soldável, mas recompensa a prática disciplinada na oficina.