Responda primeiro: as ferramentas e equipamentos para fabricação de metal que decidem se um trabalho é lucrativo são as máquinas que cortam a chapa, giram a peça e mantêm a tocha na posição – e não as ferramentas na caixa de ferramentas manuais. Para uma oficina que constrói vasos de 3 m de diâmetro ou vigas estruturais de 12 m, isso significa quatro grupos: máquinas de corte, equipamentos de fixação e posicionamento (rotadores e posicionadores), automação de soldagem (sistemas de coluna e lança, cabeçotes de soldagem) e os itens de suporte como retificadoras, pinças, ferramentas de medição, extração de fumos e EPI.
A fabricação de metal é geralmente definida como quatro operações: corte do material no tamanho certo, formação por laminação, dobra ou prensagem, união por soldagem ou aparafusamento e acabamento por retificação, jateamento e pintura. Cada operação tem sua própria lista de equipamentos e as prioridades mudam de acordo com o tamanho da peça. O trabalho em chapa metálica é dominado por tesouras, dobradeiras e ferramentas manuais, enquanto a fabricação pesada de tanques, torres, tubos e aço estrutural é dominada pelas máquinas que lidam com peso e calor.
Aqui está o teste prático. Um tanque de 30 toneladas e 3 m de diâmetro soldado horizontalmente requer dois soldadores aproximadamente um turno por costura circunferencial, porque eles devem parar, reposicionar com um guindaste e voltar à posição. Coloque a mesma carcaça em um rotador de soldagem motorizado com a costura mantida na posição plana, e os mesmos dois soldadores terminam a costura em cerca de 40 minutos usando soldagem por arco submerso a 500-700 A. Essa única mudança normalmente vale mais do que comprar uma segunda máquina de solda.
O equipamento de corte vem em primeiro lugar: chama, plasma ou laser?
O corte é a primeira etapa em todo trabalho de fabricação e é onde a máquina errada cria a maior parte do retrabalho, porque uma aresta de corte fora do esquadro ou distorcida pelo calor não fechará corretamente em uma junta soldada.
Como os principais processos de corte se comparam
Os números abaixo são valores típicos de loja. Os números exatos dependem da máquina, do conjunto de gás ou bico e do tipo do material.
| Processo | Espessura típica | Kerf e tolerância | Onde cabe |
|---|---|---|---|
| Oxicombustível (chama) | 6-150mm e acima | Kerf 2-4 mm, tolerância em torno de /-1,5 mm, ampla zona afetada pelo calor | Chapa espessa de aço carbono e perfis estruturais; menor custo por metro acima de 25 mm |
| Plasma fino | 0,5-50mm | Kerf 1,5-3 mm, tolerância próxima de /-0,5 mm, leve escória em algumas classes | Aço inoxidável e alumínio, oficinas de materiais mistos, espessura moderada |
| Laser de fibra | 0,5-25 mm, mais fino é mais rápido | Kerf 0,2-0,5 mm, tolerância próxima de /-0,1 mm, distorção mínima | Colchetes, folhas e agrupamentos apertados onde o rendimento é importante |
O que verificar em uma máquina de corte CNC
- O tamanho da mesa e o comprimento do trilho devem caber na maior placa que você comprar de forma realista, além da margem de aninhamento.
- Tipo de acionamento: pórtico com acionamento bilateral para mesas largas; acionamento unilateral é mais barato, mas desvia sob carga.
- Software de controle e agrupamento: a programação off-line geralmente economiza mais tempo do que uma velocidade de corte mais alta.
- Extração de fumos e poeiras, que protege o operador e é necessária na maioria das oficinas.
- Repetibilidade: peça um valor em mm por metro e verifique-o com uma amostra cortada em vez de um folheto.
- Opções pelas quais vale a pena pagar: controle automático de altura da tocha, cabeças de corte chanfradas e corte com chama de tocha dupla para bordas retas e longas.
Fixação e posicionamento: o equipamento que rende mais rápido
Se uma oficina puder pagar apenas uma atualização, o posicionamento geralmente é o melhor investimento do que outro soldador, porque o posicionamento muda a posição de soldagem de vertical ou suspensa para plana, e plana é onde altas taxas de deposição são possíveis.
Rotadores de soldagem: combine o conjunto de rodas com a carcaça, não apenas com a tonelagem
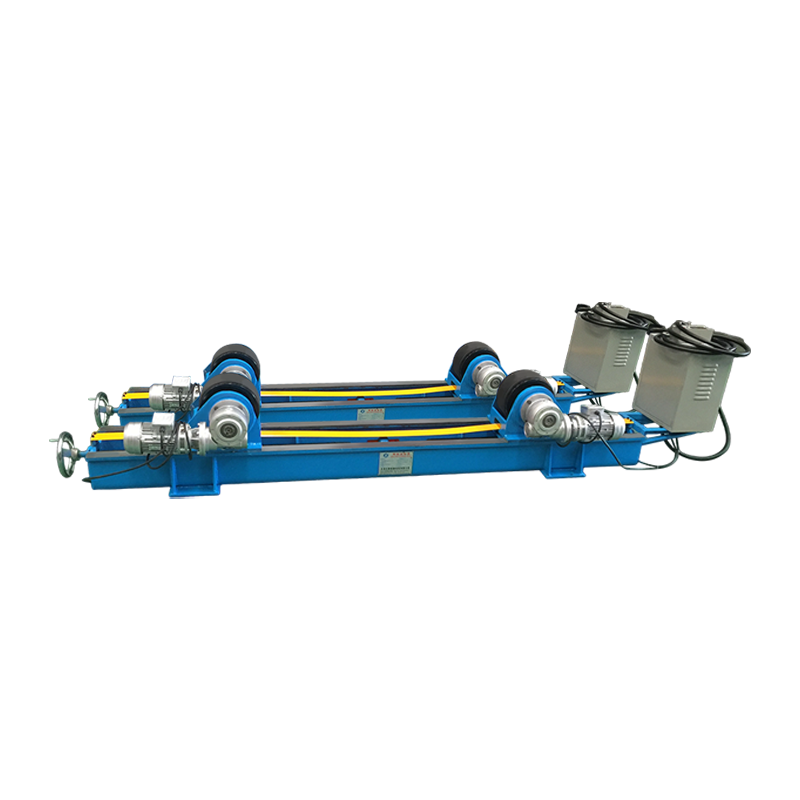
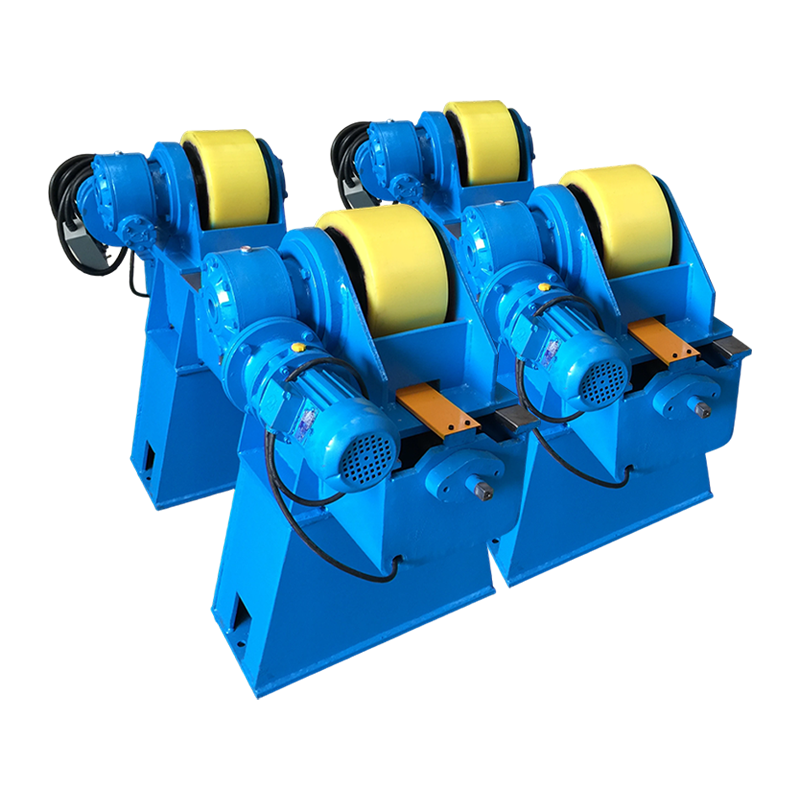
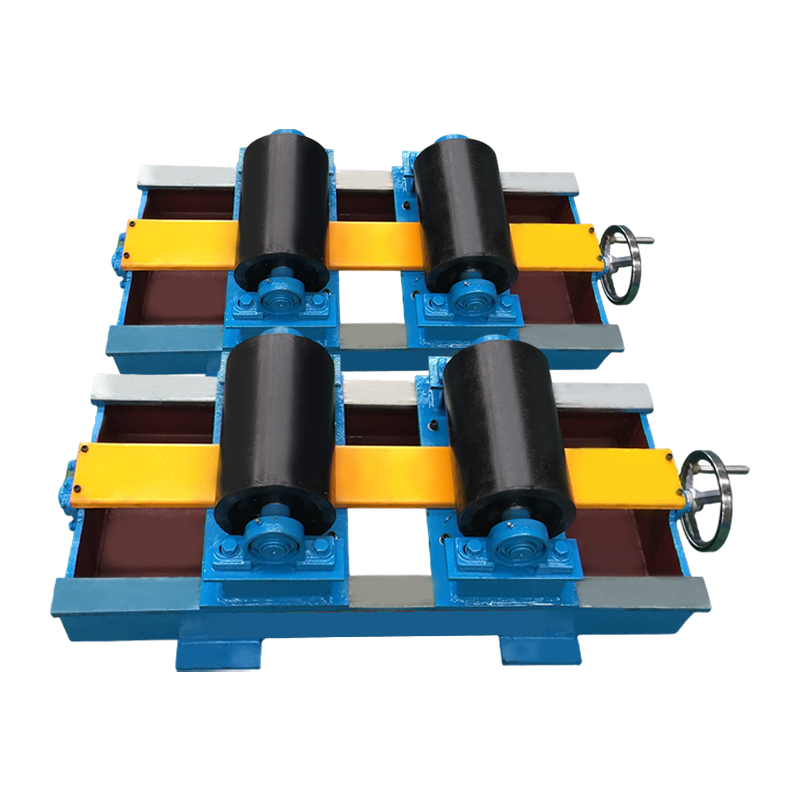
Um rotador de soldagem, também chamado de rolo giratório, estrutura de rolo ou rotador de tubo, é um par de rodas movidas e intermediárias que giram uma peça cilíndrica sob uma cabeça de soldagem ou um soldador manual. A capacidade de carga é avaliada por par e deve cobrir a peça, as ferramentas e quaisquer acessórios internos; um conjunto de 100 t não é um exagero para um casco de 80 t, porque uma costura descentralizada transfere a carga para uma roda.
- Tipo de roda: as rodas de poliuretano protegem as superfícies usinadas ou pintadas, as rodas de aço suportam as cargas mais pesadas.
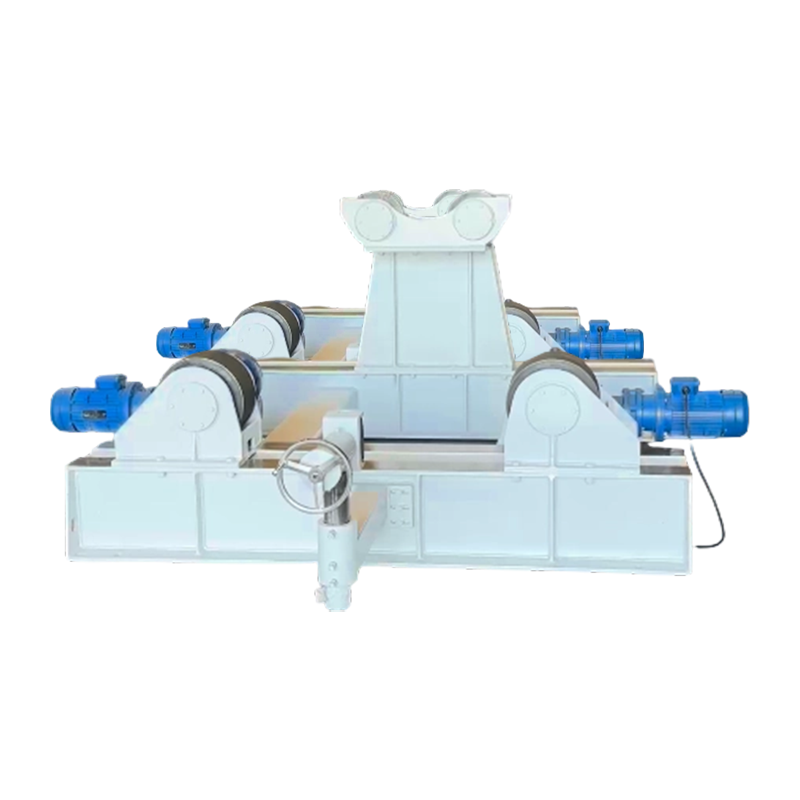
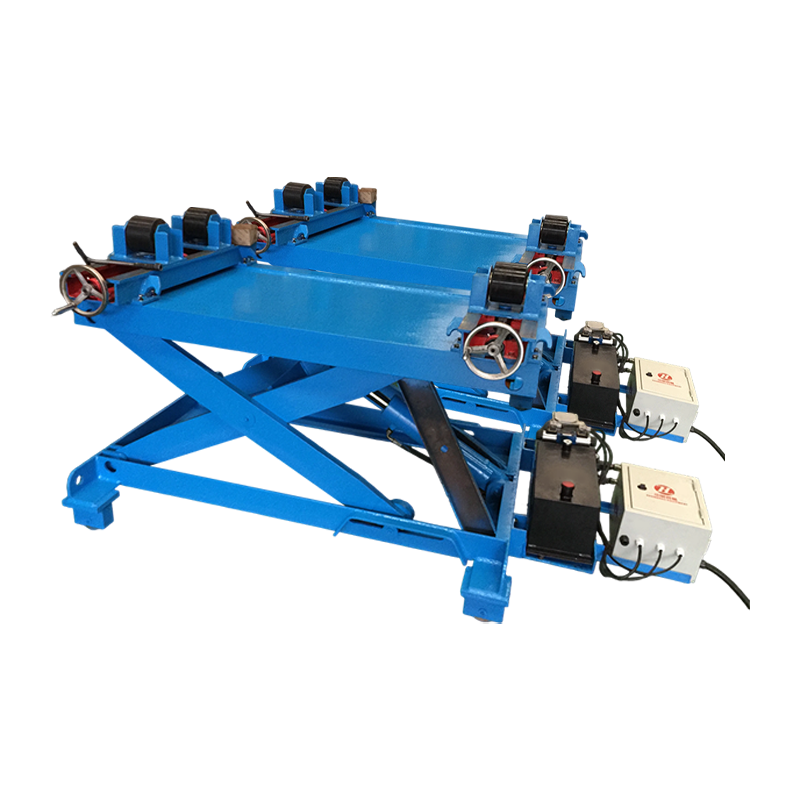
- Configuração: unidades autocompensadoras permitem que a peça ajuste o ângulo do rebolo, adequado a diâmetros variados; unidades ajustáveis usam ângulos fixos e se adaptam à produção repetida de um diâmetro; Os rotadores de ajuste adicionam elevação hidráulica e impulso horizontal para fechar costuras longitudinais nas carcaças dos tanques.
- Faixa de diâmetro: as máquinas são especificadas pelo diâmetro mínimo e máximo do trabalho, portanto, verifique se a faixa abrange tanto o menor quanto o maior tanque.
- Acionamento e controle: acionamento de frequência variável com controle pendente ou de pedal, velocidades de rotação normalmente entre 100 e 1000 mm por minuto, além de avanço gradual para alinhamento.
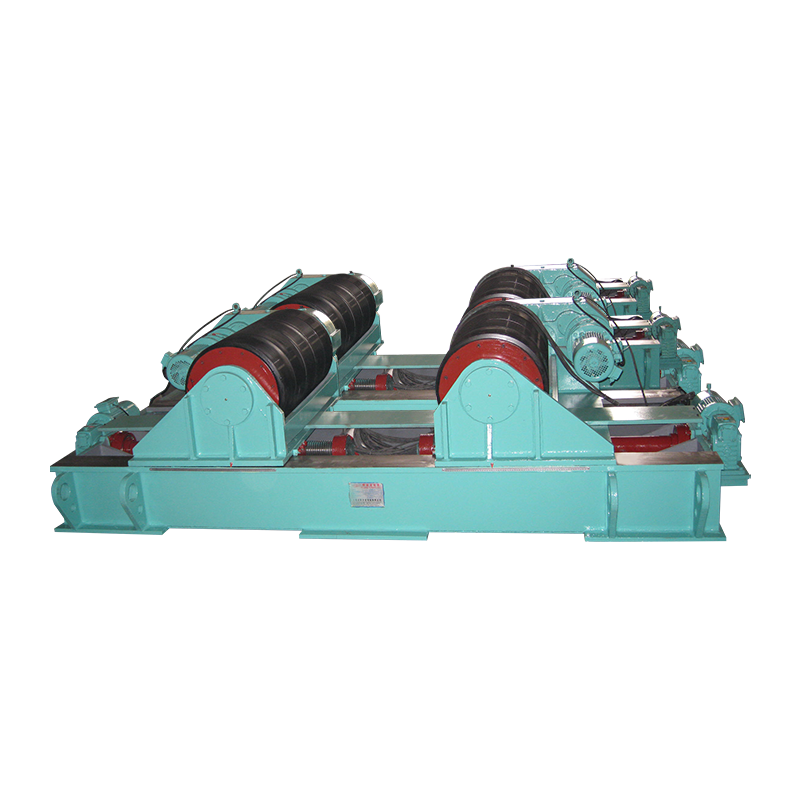
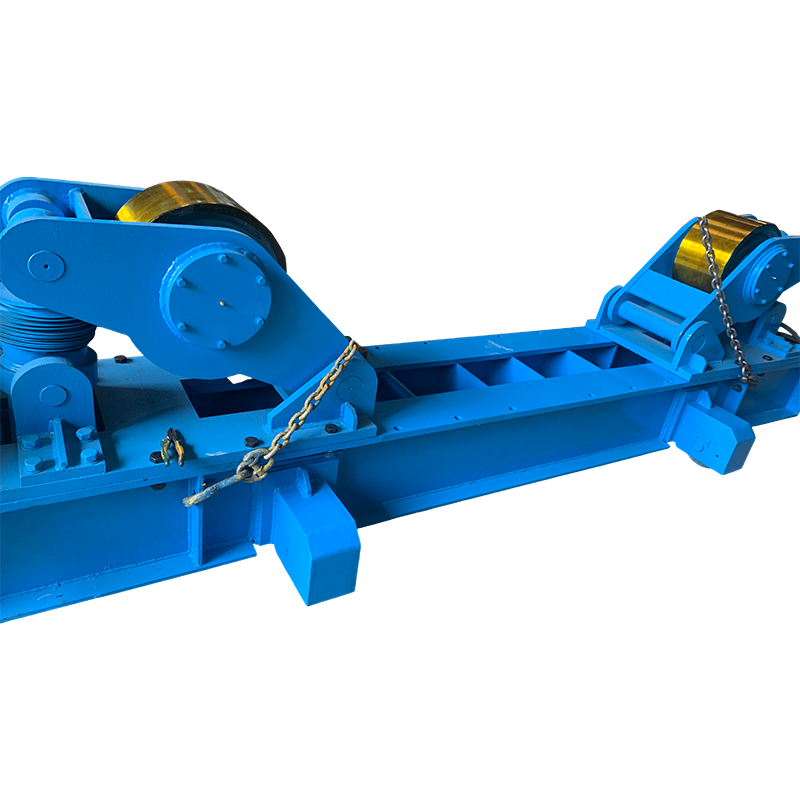 Rotador de soldagem de ajuste 100T com movimento orbital manual Rotor de ajuste resistente de 100 toneladas para peças cilíndricas; movimento manual do trilho, distância central ajustável e suporte estável para soldagem de costura para grandes embarcações. Ver Produto →
Para embarcações de grande porte, um rotor ajustado na classe de 100 t com movimento orbital manual é um ponto de partida comum, e a mesma lógica explica como os rotadores de soldagem transformam a fabricação de tanques e tubos de metal na prática.
Posicionadores de soldagem: o torque e a excentricidade são mais importantes do que a classificação de carga
Um posicionador de soldagem é especificado pelo torque, geralmente expresso em kNm, juntamente com a excentricidade da carga, e não apenas pela carga em quilogramas. Um posicionador de 3 t com uma mesa grande pode produzir apenas 3-6 kNm de torque de inclinação, e uma peça longa fixada longe do centro da mesa multiplica a demanda.
- Carga versus torque: peça ao fornecedor para calcular com sua peça real e seu centro de gravidade.
- Configuração: as mesas giratórias convencionais de coluna única cobrem de 30 kg a dezenas de toneladas, as mesas de coluna dupla e do tipo L lidam com peças deslocadas ou alongadas e as unidades servo-controladas mantêm a posição com precisão para soldagem automatizada.
- Características da mesa: ranhuras em T ou furos roscados para fixação, um centro oco para cabos e gás e um valor de planicidade declarado para montagem precisa.
- Movimento: rotação de 360 graus com inclinação de 0 a 90 graus é padrão, portanto, confirme a faixa de velocidade para soldagem em comparação com carga e descarga.
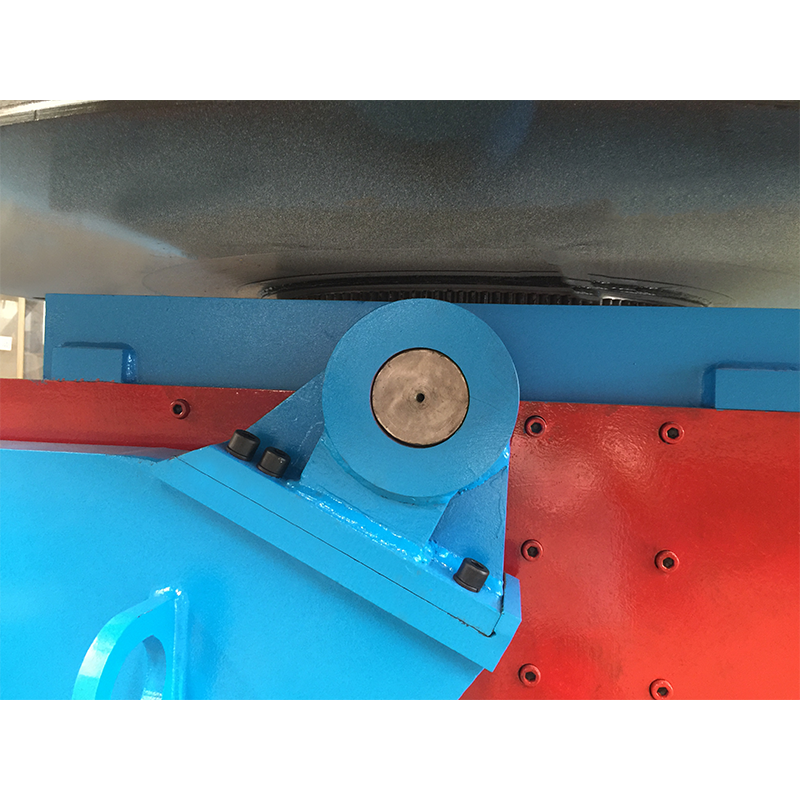 Posicionador de soldagem convencional 5T para peças médias a pesadas Posicionador convencional de cinco toneladas com inclinação e rotação, controle de velocidade de frequência variável e múltiplos modos de controle; adequado para peças industriais comuns, equilibrando capacidade e custo. Ver Produto →
Uma mesa giratória convencional de 5 t com rotação e inclinação padrão irá lidar com a maioria dos pequenos conjuntos de estrutura e suporte; partes maiores ou estranhas geralmente se movem para as partes mais largas linha de posicionador de soldagem e mesa giratória .
Sistemas de Coluna e Lança e Soldagem Automática
Depois que a peça gira de forma confiável, o próximo gargalo é a tocha. Um manipulador de soldagem, geralmente chamado de coluna e lança, segura o cabeçote de soldagem, mantém o stick-out constante e permite que um operador execute uma costura a partir de uma estação de controle, em vez de ficar sobre o arco.
Coluna e lança SAW ou TIG?
- A soldagem por arco submerso é adequada para aço carbono de cerca de 6 mm para cima, com taxas de deposição de vários quilogramas por hora e um sistema de recuperação de fluxo.
- TIG é adequado para aço inoxidável, alumínio e juntas finas e de alta qualidade; é mais lento e precisa de controle preciso do comprimento do arco, além de alimentação de arame frio.
- As lanças personalizadas são especificadas pelo curso da lança, altura da coluna, bogie de deslocamento e tipo de travessia para atender embarcações longas ou layouts de compartimentos restritos.
- Integração: os manipuladores são comumente encomendados junto com um rotador e um sistema de controle compartilhado, para que a velocidade de rotação e a velocidade de soldagem permaneçam sincronizadas.
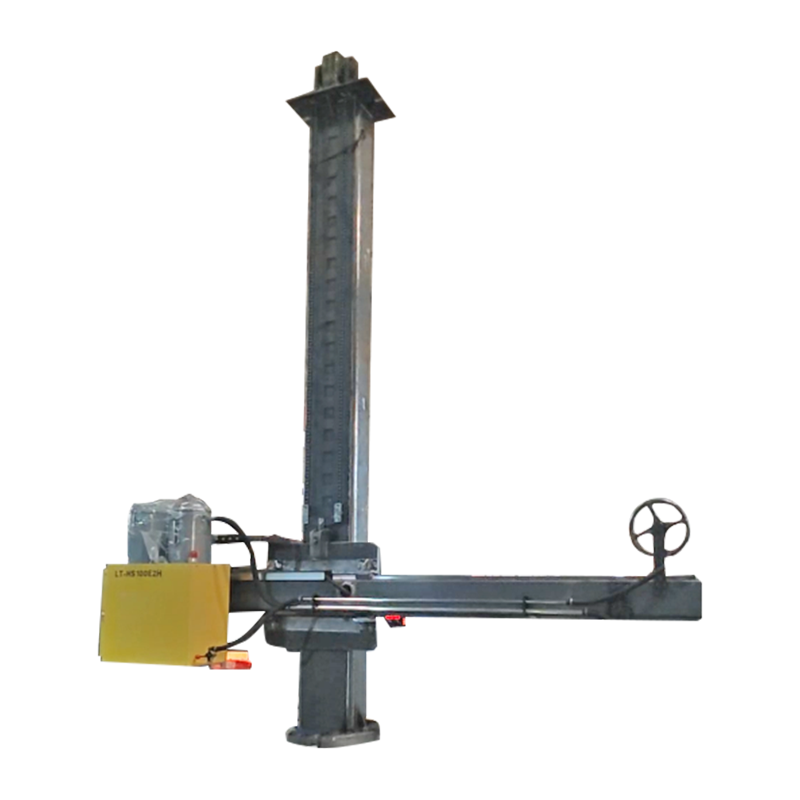 Coluna e lança personalizadas 4030 com movimento orbital elétrico Coluna e lança de soldagem customizadas com movimento orbital elétrico; parte da família de manipuladores de soldagem que possui um cabeçote de soldagem com stick-out constante. Ver Produto →
Ferramentas de suporte e consumíveis que você ainda precisa
Equipamentos de capital não eliminam a necessidade de itens pequenos, e um grampo ausente para um rotador de 100 t com a mesma eficácia que um disco de esmeril desgastado.
- Rebarbadoras com estoque de discos de desbaste, corte e lamelas para acabamento de solda e preparação de bordas.
- Grampos: Grampos F, grampos de borda, grampos de alinhamento de tubos e reforços para ajuste antes do tacheamento.
- Ferramentas de medição: fita, régua de aço, medidor de soldagem para comprimento de perna e garganta, níveis e paquímetro.
- Preparação da superfície: escovas de aço, raspadores de agulhas e ferramentas desengordurantes, pois a porosidade geralmente começa com óleo e carepa de laminação.
- Extração de fumos e EPI: cor correta do capacete, luvas, couros, proteção e extração auditiva ou respiradores para trabalhos em inox e galvanizados.
Equipamento adequado ao trabalho: uma tabela de seleção
A tabela abaixo mapeia problemas comuns de fabricação para o equipamento que os resolve e para a especificação que decide se a compra realmente funciona.
| Trabalho ou problema | Equipamento | Especificação que decide o sucesso | Faixa típica |
|---|---|---|---|
| Conchas de tanques e embarcações | Rotor de soldagem de montagem com elevador hidráulico | Carga por par, faixa de diâmetro, largura da roda | 10-1000 toneladas |
| Tubos e vasos de pressão | Rotador de soldagem autocompensador ou ajustável | Configuração da roda, faixa de velocidade, tipo de acionamento | 1-300 toneladas |
| Pequenas montagens e molduras | Posicionador de soldagem ou mesa giratória | Torque em kNm, excentricidade, planicidade da mesa | 30kg-50t |
| Costuras longas em embarcações | Manipulador de coluna e lança | Curso da lança, deslocamento da coluna, tipo de cabeçote | Lanças de 3 a 8 m |
| Preparação da placa | Máquina CNC de corte por chama ou plasma | Largura de corte, repetibilidade, software de agrupamento | 1,5-4 m de largura |
Considerações de compra e riscos comuns
Os erros mais caros em equipamentos de soldagem são erros de especificação, e não defeitos de fabricação, e geralmente são visíveis antes do pedido ser feito.
- Ciclo de trabalho: o uso intermitente na oficina e a produção em três turnos são máquinas diferentes, portanto, solicite a classificação de trabalho e a classe de isolamento do motor.
- Torque e excentricidade, não apenas tonelagem: verifique a tabela de carga com seu centro de gravidade real.
- Tolerância versus necessidade: pagar por /-0,1 mm em uma mesa de corte é desperdiçado em chapa cortada à chama que será soldada com uma folga de 2 mm.
- Peças sobressalentes e serviços: rodas, rolamentos, motores de acionamento, placas de controle e conectores pendentes devem ser peças padrão ou claramente documentadas.
- Certificação e documentos: marcação CE quando necessário, certificados de materiais, diagramas de fiação e um manual no idioma do seu operador.
- Teste de aceitação de fábrica: opere a máquina com uma carga representativa antes do envio e registre a velocidade de rotação, o ruído e o aumento de temperatura.
- Personalização versus padrão: se apenas a faixa de diâmetro for incomum, uma máquina padrão modificada geralmente é mais barata e mais rápida do que um projeto totalmente personalizado.
- Instalação e treinamento: combine quem fornece fundações, energia, comissionamento e treinamento do operador antes de assinar.
Perguntas frequentes
Qual é a diferença entre um rotador de soldagem e um posicionador de soldagem?
Um rotador de soldagem gira o trabalho cilíndrico em torno de seu próprio eixo, o que é adequado para tubos, tambores e reservatórios. Um posicionador de soldagem inclina e gira uma peça de trabalho sobre uma mesa para que a solda possa ser colocada em uma posição confortável, adequada a estruturas, flanges e conjuntos fabricados. As oficinas que trabalham em navios normalmente precisam de ambos.
Quanta capacidade de carga eu preciso?
Comece com a peça mais pesada, adicione ferramentas e acessórios, adicione uma margem de 20 a 30% e verifique o caso de carga excêntrica. A capacidade nominal normalmente assume uma carga centralizada em um par de rodas niveladas, portanto, uma costura deslocada reduz o valor utilizável.
Devo escolher rotadores de soldagem autocompensadores ou ajustáveis?
As unidades autocompensadoras são melhores para diâmetros mistos e trabalhos variados, as unidades ajustáveis são melhores onde um diâmetro é produzido repetidamente e o contato previsível da roda é importante, e as versões de ajuste são a escolha quando as costuras longitudinais também precisam ser fechadas e alinhadas.
O equipamento de posicionamento pode ser adicionado posteriormente?
Sim, mas planeje primeiro as fundações e o layout do compartimento. A modernização de um rotor de 100 t em um compartimento projetado para uma unidade de 20 t geralmente custa mais do que a própria máquina, e o acesso do guindaste costuma ser a verdadeira restrição.
Quais ferramentas de suporte são mais importantes?
Retificadoras, pinças e ferramentas de medição. A maioria dos problemas de qualidade da solda remontam ao ajuste, limpeza e medição, e não à fonte de energia da soldagem.
Comece a especificação a partir da peça de trabalho e não do catálogo: meça a peça mais pesada e a menor, decida em qual posição de soldagem cada costura será feita e só então escolha o equipamento de corte, torneamento e fixação que possa fornecer essa posição repetidamente. As máquinas que movimentam o trabalho são as que decidem quantas horas um turno realmente produz.