Posicionador de soldagem 3T estendido
O Posicionador de Soldagem 3T Estendido é um dispositivo que expande a funcionalidade de um posicionador de soldagem padrão de 3 toneladas, com sua...
See Details
Os fabricantes de aço e engenheiros estruturais enfrentam um desafio comum: um desenho exige um W10x30, mas a profundidade real da viga não é de 10 polegadas. Ou um projeto especifica um H 300x300, mas a folha de dados do material disponível lista quatro parâmetros de espessura distintos. Saber como interpretar uma dimensão de viga H significa ir além de uma simples medição de altura. Requer compreender a convenção de nomenclatura, a diferença entre os tamanhos nominais e reais e como as dimensões do flange e da alma influenciam diretamente a preparação da soldagem e a seleção do equipamento. Este guia disseca cada uma dessas camadas do ponto de vista da fabricação e da prontidão para soldagem, sem preenchimento e sem dados que não possam ser verificados em relação aos perfis padrão.
Uma viga H é um membro estrutural de aço cuja seção transversal se assemelha a uma letra H maiúscula. A lógica de suporte de carga é direta. As duas placas horizontais, chamadas flanges, são posicionadas para resistir aos momentos fletores. Colocar a maior parte do aço longe do eixo neutro aumenta o momento de inércia da seção, tornando-a altamente eficiente em aplicações de vigas. A placa vertical que conecta os flanges, a alma, suporta forças de cisalhamento e mantém os flanges alinhados. Essa separação de funções é a razão pela qual o mesmo peso de aço moldado em um perfil H pode suportar significativamente mais carga do que uma barra retangular sólida.
A maioria das vigas H em aplicações estruturais são laminadas a quente em aço carbono. Na América do Norte, a especificação de material dominante é ASTM A992 para formatos de flange largo, com limite de escoamento mínimo de 50 ksi. ASTM A36 também é usado, especialmente onde a soldabilidade e as conexões padronizadas são priorizadas. Os mercados europeu e asiático têm as suas próprias qualidades, mas o princípio metalúrgico central é consistente: a secção transversal em forma de H proporciona a melhor relação resistência/peso para colunas e vigas em edifícios de vários andares, pontes e estruturas industriais.
Uma designação como W10x30 é um código compacto que informa ao fabricante três coisas rapidamente. A letra define a família de perfis, o primeiro número indica a profundidade nominal em polegadas e o segundo número é o peso em libras por pé linear. Mas a profundidade nominal é uma aproximação que serve como rótulo, não como medida. Um W10x30 normalmente tem uma profundidade real de aproximadamente 10,47 polegadas. Confiar no número nominal para ajuste sem verificar a dimensão real pode causar desalinhamento da junta em uma linha de soldagem.
As designações métricas seguem uma lógica diferente. Uma viga marcada com W 250 x 100 significa uma profundidade nominal de 250 mm e uma largura de flange de 100 mm. Outros padrões globais usam sua própria abreviação. Perfis europeus utilizar as séries HEA, HEB e HEM, onde o número após as letras indica a altura nominal em milímetros; Vigas H japonesas são frequentemente especificados diretamente pela altura da alma e largura do flange, como H 100x100. A lição crítica para quem trabalha com desenhos de aço importados é sempre confirmar qual padrão de nomenclatura se aplica antes de cortar ou configurar uma sequência de soldagem automatizada. Um "W250" em um contexto métrico não é o mesmo feixe que um W10 em um contexto imperial, mesmo que a aritmética de milímetro a polegada pareça próxima.
Quando um certificado de fábrica lista quatro valores de dimensão para um único perfil de viga, cada um deles tem um significado distinto para o fabricante. Os quatro parâmetros são:
As vigas métricas H geralmente variam de uma altura de 100 mm a 1.000 mm, com larguras de flange variando de aproximadamente 100 mm a mais de 300 mm. Para ilustrar como esses números se agrupam no uso prático:
| Designação de perfil | Aprox. Altura (mm) | Aprox. Largura (mm) | Aprox. Espessura da teia (mm) | Aprox. Flange Grosso (mm) |
|---|---|---|---|---|
| H 200 x 200 | 200 | 200 | 8 | 12 |
| H 300 x 300 | 300 | 300 | 10 | 15 |
| H 400 x 300 | 400 | 300 | 10 | 16 |
É útil contrastar esses números com formatos em W de flange largo, que tendem a ter um perfil mais fino. Muitas formas em W exibem uma largura de flange visivelmente menor que a profundidade da seção, enquanto as vigas H geralmente se aproximam de uma seção transversal quadrada onde a profundidade e a largura são iguais ou quase iguais. Esta diferença geométrica não é cosmética. O flange mais largo e mais espesso de uma viga H proporciona maior capacidade axial, tornando-a uma escolha comum para colunas e estacas portantes. Um formato em W costuma ser mais eficiente em aplicações de flexão pura, onde a profundidade da alma fornece alavancagem contra a tensão de flexão. Os fabricantes devem observar que seções mais pesadas e espessas exigirão um gerenciamento mais cuidadoso da entrada de calor durante a soldagem.
Usar viga H, viga I e viga W como termos intercambiáveis é um hábito comum, mas caro, em oficinas de fabricação. As diferenças dimensionais se traduzem em diferentes caminhos de carga, diferentes detalhes de solda e diferentes requisitos de manuseio. Uma viga I, corretamente chamada de formato S no padrão americano, possui flanges cônicos. A face interna do flange inclina-se aproximadamente na proporção de 2:12, o que significa que a espessura não é constante ao longo da largura do flange. Uma viga W, ou viga de flange larga, possui superfícies de flange internas e externas paralelas. Uma viga H também tem faces de banzo paralelas, mas a largura do banzo é normalmente igual ou próxima à profundidade da seção, e a espessura da alma é muitas vezes mais pesada em relação à espessura do banzo do que em formato W.
Essas assinaturas dimensionais levam a padrões de aplicação distintos.
Em uma lista de corte ou mapa de solda, chamar uma estaca de rolamento HP de viga I pode levar à preparação incorreta da borda. O flange cônico em formato S requer um ângulo de chanfro diferente do flange paralelo em formato W. Especificar a designação ASTM correta é um ato pequeno com grandes consequências posteriores para a qualidade do ajuste da junta.
À medida que a seção da viga se torna maior e mais pesada, o processo de soldagem muda do simples trabalho manual para o gerenciamento térmico projetado. Uma seção leve H 150x150 muitas vezes pode ser soldada com um filete ou uma ranhura de penetração parcial e pré-aquecimento mínimo, desde que a temperatura da oficina e a condição do metal base atendam ao código. Quando a mesma oficina manuseia uma coluna H 400x400 com espessura de flange próxima a 40 mm, a engenharia de soldagem muda.
A primeira variável é a preparação conjunta. Flanges grossos requerem um chanfro ou ranhura em J para obter penetração total na junção flange-flange ou flange-placa final. Uma regra prática comum em oficinas estruturais: quando o flange excede aproximadamente 20 mm, uma ranhura de bisel único torna-se o padrão, a menos que um detalhe de penetração parcial da junta tenha sido explicitamente aprovado pelo engenheiro. A junta em T alma-flange em uma viga construída também se beneficia de uma ranhura preparada e, muitas vezes, de uma soldagem por arco submerso (SAW) processo para a costura longitudinal longa.
O pré-aquecimento e o controle da temperatura entre passes tornam-se obrigatórios. Quanto mais espessa for a secção combinada numa ligação multipassagem, maior será o efeito de dissipação de calor e maior será o risco de fissuras induzidas pelo hidrogénio. Um fabricante pode observar um requisito de pré-aquecimento de 150°F para um flange de 25 mm, aumentando para 300°F ou mais para um flange de 50 mm, dependendo do equivalente de carbono e do código de soldagem aplicável.
O peso da viga apresenta um desafio de manuseio que afeta diretamente a qualidade da solda. Uma única seção de coluna H 350x350 pode exceder 100 kg por metro. Soldar reforços ou placas de base em tal seção sem rotação mecânica significa soldagem fora de posição, que é mais lenta e mais propensa a defeitos. É aqui que um posicionador de soldagem para posicionamento preciso da peça resolve dois problemas ao mesmo tempo: gira a viga para que o soldador possa manter uma posição plana e inclinada e protege a peça pesada contra movimentos acidentais. Para seções cilíndricas ou de tanque fixadas em estruturas de viga H, rotadores de soldagem para peças cilíndricas pesadas fornecem rotação contínua e alinhamento linear, mantendo o arco na posição 1G ideal.
 Fabricantes de posicionadores de soldagem convencional, empresa Wuxi WeldNice Heavy Industry Technology Co., Ltd é um fabricante e empresa de posicionador de soldagem convencional na China, suporte à personalização ... Ver Produto →
A sequência de montagem da viga H também é importante. Em uma típica linha de produção de viga H, a alma é primeiro fixada em um flange e depois o segundo flange é adicionado. Se a alma não estiver perfeitamente perpendicular ou se os flanges não estiverem paralelos após o travete, o processo SAW subsequente enfrentará problemas com comprimento de arco inconsistente e penetração variável. Quanto maior a viga, mais crítico será o ajuste inicial e mais pesada será a carga nos acessórios autocompensadores.
Uma decolagem de aço estrutural não pode ser concluída escolhendo uma forma que simplesmente atenda ao requisito de módulo de seção mínimo no papel. A capacidade do fabricante molda a faixa de tamanho economicamente viável tanto quanto a demanda estrutural. Aplicam-se três filtros práticos, nesta ordem.
1. Demanda estrutural. A viga deve resistir ao momento fletor, cisalhante e carga axial aplicados, considerando o vão e a condição de contraventamento. Esta é a responsabilidade do engenheiro. A saída é um módulo de seção elástica necessário, momento de inércia ou área de seção transversal, o que restringe a seleção a um punhado de perfis candidatos.
2. Restrições dimensionais. A altura arquitetônica do teto na viga, as folgas de conexão na face da coluna e o acesso para aperto de parafusos ou soldagem em campo eliminam muitos perfis que de outra forma seriam adequados. Um formato em W profundo e estreito pode fornecer a resistência certa, mas interferir no espaço mecânico do piso. É aqui que as vigas H com uma relação profundidade/largura mais compacta podem ser preferidas como secções de pilares, apesar de um peso por metro mais elevado.
3. Realidade de fabricação e soldagem. Este é o filtro muitas vezes esquecido na fase orçamental. Se a viga selecionada pesar 200 kg/m, a oficina precisará de guindastes, rotadores e manipuladores dimensionados adequadamente. Se o flange tiver 50 mm de espessura, a oficina precisará de procedimentos de soldagem certificados para essa espessura e capacidade SAW suficiente. A seleção de uma viga que exceda a capacidade de manuseio ou soldagem da oficina obriga a uma subcontratação dispendiosa ou a um perigoso aparelhamento manual de seções pesadas. Na construção civil em aço, o planejamento pré-construção completo de técnicas de soldagem na construção de aço pode evitar atrasos dispendiosos antes que um único feixe seja encomendado.
A soldagem manual de um feixe de luz curto é uma tarefa baseada em habilidade. Soldar uma viga H de 12 metros de comprimento e 600 mm de profundidade com juntas de penetração total é uma tarefa de engenharia que depende de maquinário. A dimensão do feixe determina quais ferramentas de automação se tornam inegociáveis.
As costuras longitudinais do flange à alma se beneficiam de uma coluna de soldagem e lança configuração emparelhada com um trator SAW. A coluna proporciona ajuste vertical para diferentes profundidades de feixe, enquanto a lança se desloca horizontalmente, mantendo a tocha centralizada sobre a junta. Tentar soldar a mesma costura com uma pistola semiautomática portátil resulta em oscilação do arco, velocidade de deslocamento inconsistente e defeitos relacionados à fadiga em um percurso de 12 metros. Quando esse processo é planejado, sistemas de soldagem automática e manipuladores de soldagem formam a espinha dorsal de um programa de qualidade de solda documentado e repetível.
 Manipulador de soldagem automática, coluna de soldagem e fornecedores de lança Wuxi WeldNice Heavy Industry Technology Co., Ltd é um fornecedor de manipulador de soldagem na China e coluna de soldagem no atacado e fator de lança ... Ver Produto →
A rotação da viga entre passes é outro requisito dimensionado. Um conjunto de rotadores de soldagem autocompensadores permite que todo o conjunto da viga seja girado para que o soldador possa manter a junta na posição plana ou horizontal. Quanto mais pesada a viga, mais crítico será o alinhamento do rolo e o torque de acionamento. Rotadores de soldagem autocompensadores para rotação de vigas e tubos ajuste-se a larguras variadas do feixe e mantenha uma pressão de contato consistente, evitando deslizamento durante a soldagem.
 Fabricantes de rotadores de soldagem com autoalinhamento personalizados, empresa Wuxi WeldNice Heavy Industry Technology Co., Ltd é um fabricante de rotadores de soldagem autocompensadores e uma empresa de rotadores autocompensadores na China, ... Ver Produto →
A estratégia de produção muda com o tamanho do lote. Uma oficina que processa cinco tamanhos de vigas diferentes em uma semana precisa de equipamentos flexíveis: estruturas rotativas ajustáveis, posicionadores com controle de velocidade variável e lanças de coluna modulares que podem ser reequipadas rapidamente. Uma linha de produção de viga H dedicada, que percorre milhares de metros do mesmo perfil de tamanho, pode justificar profundidades fixas de ferramentas, sistemas de transporte dedicados e estações de arco submerso em linha. O erro comum é comprar uma linha dedicada para trabalhos em lotes mistos ou esperar manipulação manual para manusear vigas acima de uma determinada tonelagem. O limite onde a inversão manual se torna insegura e ineficiente é normalmente em torno de 500 a 800 kg de peso da peça, que muitas seções H de tamanho médio podem atingir em comprimentos superiores a 3 metros.
Planejar a especificação do equipamento de soldagem simultaneamente com a seleção final do tamanho da viga fecha um ciclo que muitos cronogramas de projetos deixam em aberto até que o aço chegue ao pátio. Quando a dimensão do feixe é conhecida, o alcance necessário do manipulador de soldagem, a capacidade do rotador e a saída da fonte de energia podem ser especificados com precisão, em vez de suposições. É nesse momento que uma forma estrutural se torna um plano de fabricação.
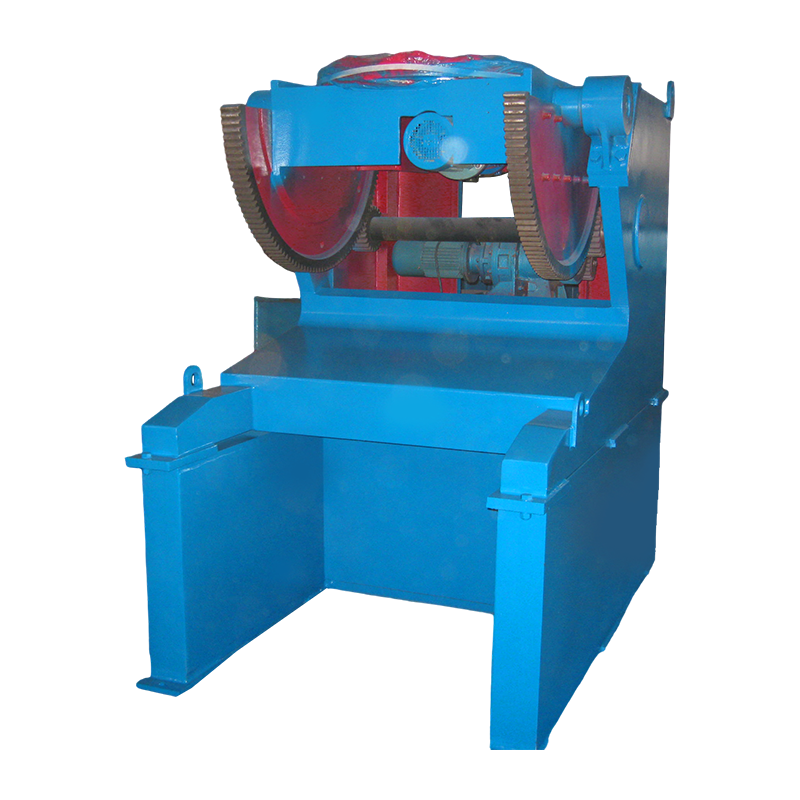
O Posicionador de Soldagem 3T Estendido é um dispositivo que expande a funcionalidade de um posicionador de soldagem padrão de 3 toneladas, com sua...
See Details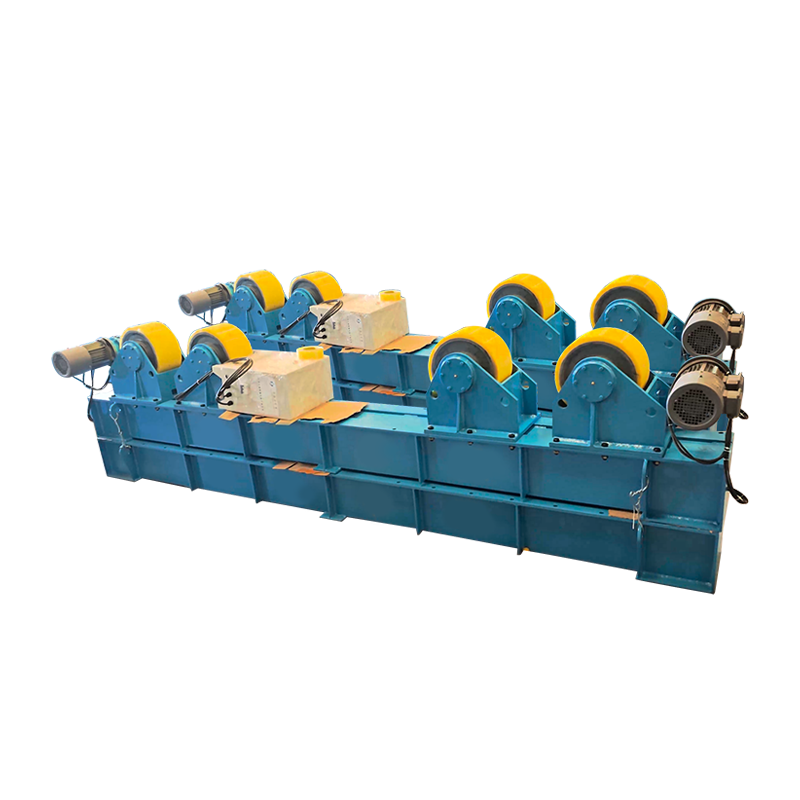
O Rotator-Base Extended para Soldagem Ajustável 30T é um dispositivo especializado para auxiliar na soldagem circunferencial de componentes cilíndr...
See Details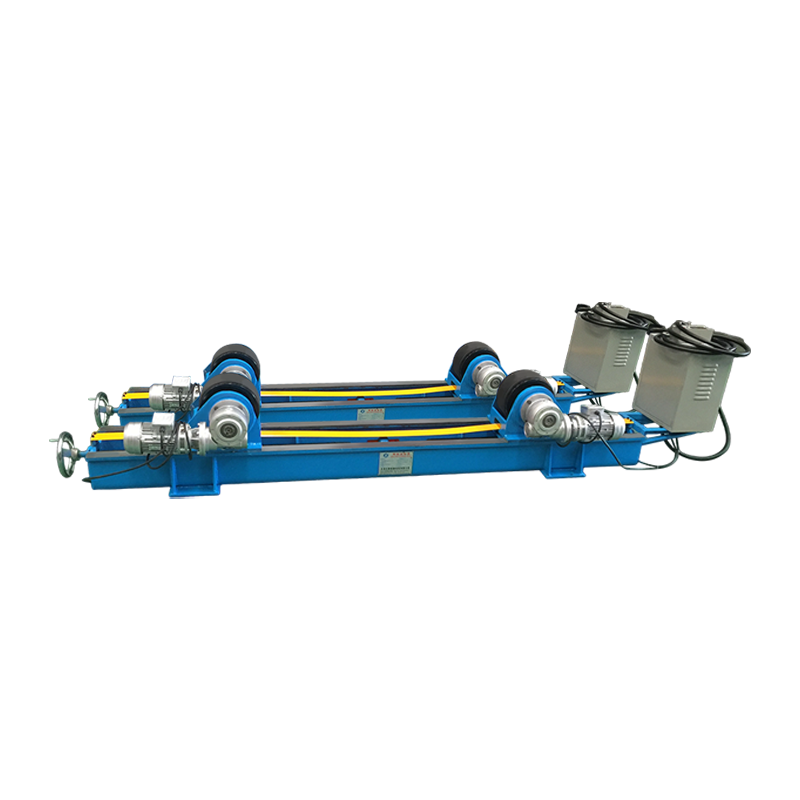
O Rotador de Soldagem Ajustável com Parafuso de Chumbo 5T Estendido é um dispositivo auxiliar projetado especificamente para processos de soldagem ...
See Details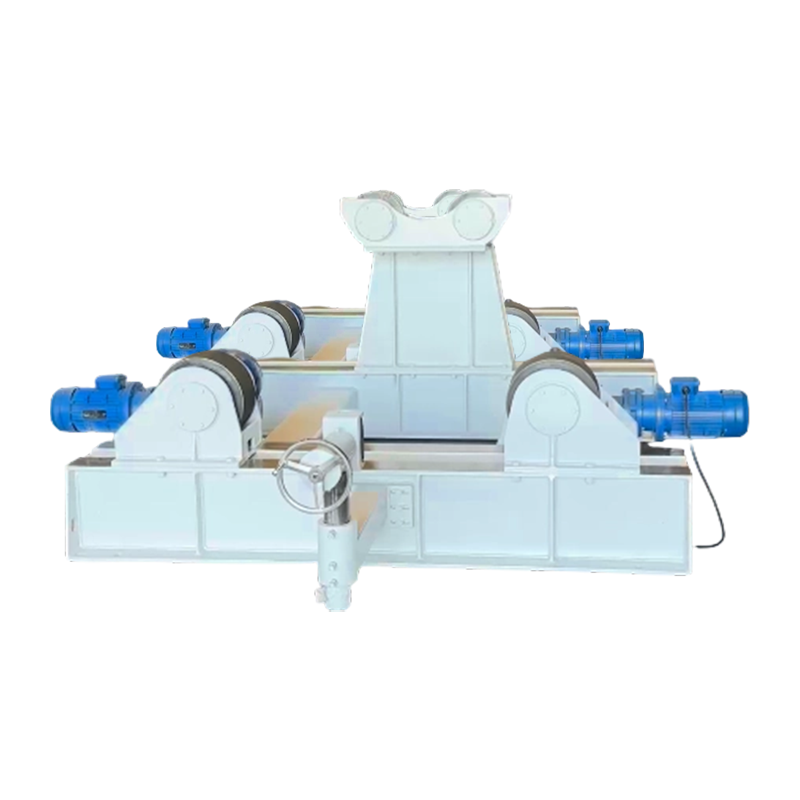
O rotador de soldagem 15t com suporte adicional para forno é especialmente projetado para a fabricação de grandes estruturas de aço. Ele integra fu...
See Details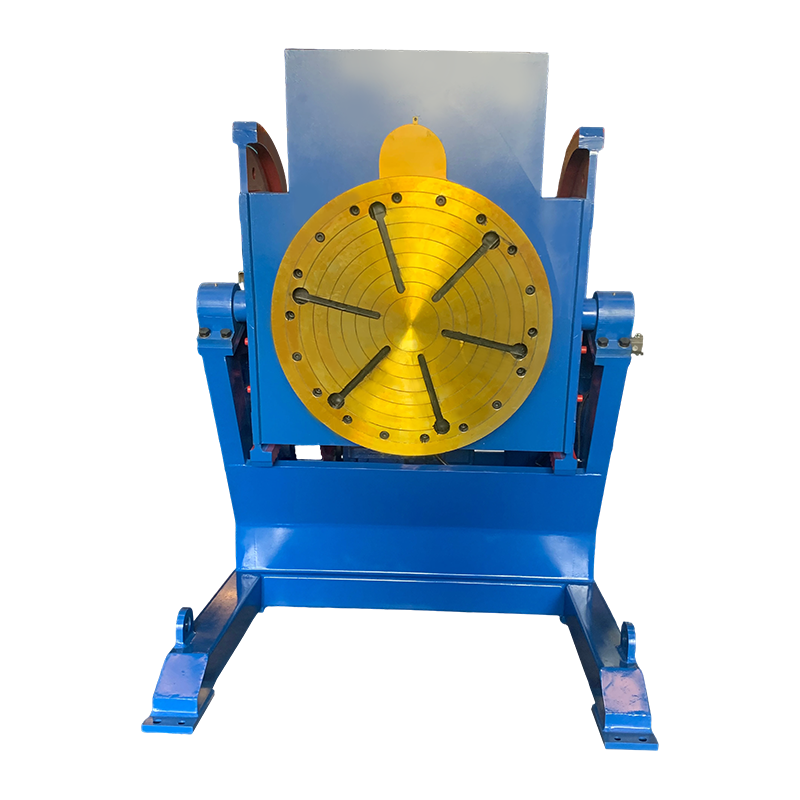
O posicionador de soldagem convencional 10T é projetado para transportar 10 toneladas e é construído para soldar peças pequenas e médias. O equipam...
See Details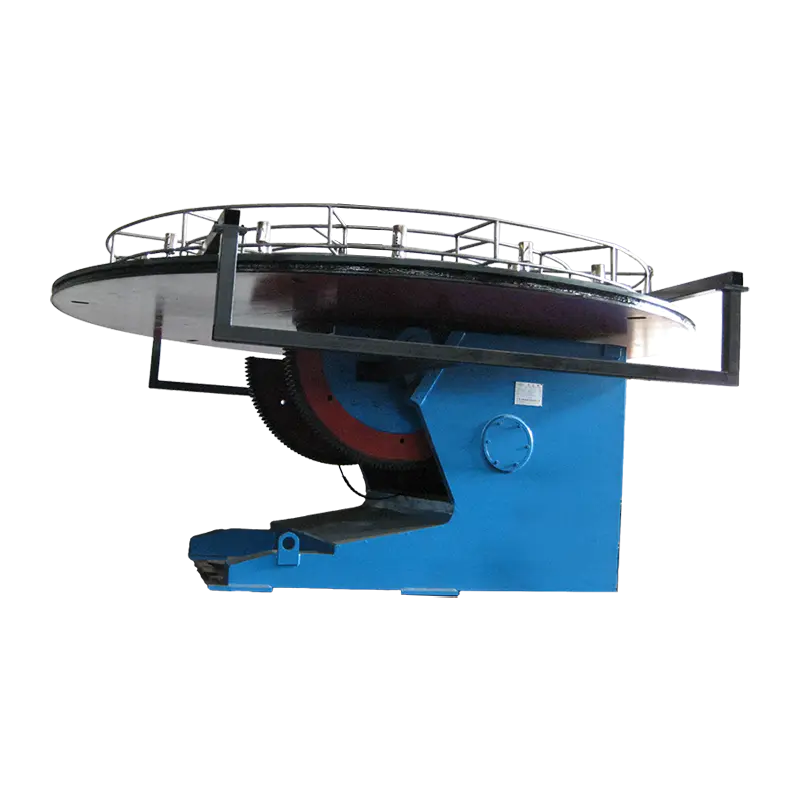
O posicionador de soldagem convencional 15T é um equipamento de posicionamento de soldagem especialmente projetado para peças pesadas. Ele suporta ...
See DetailsDireitos autorais 2025 Wuxi WeldNice Heavy Industry Technology Co., Ltd. Todos os direitos reservados Custom Automatic Welding Equipment Manufacturers
sales@weldnicefactory.com