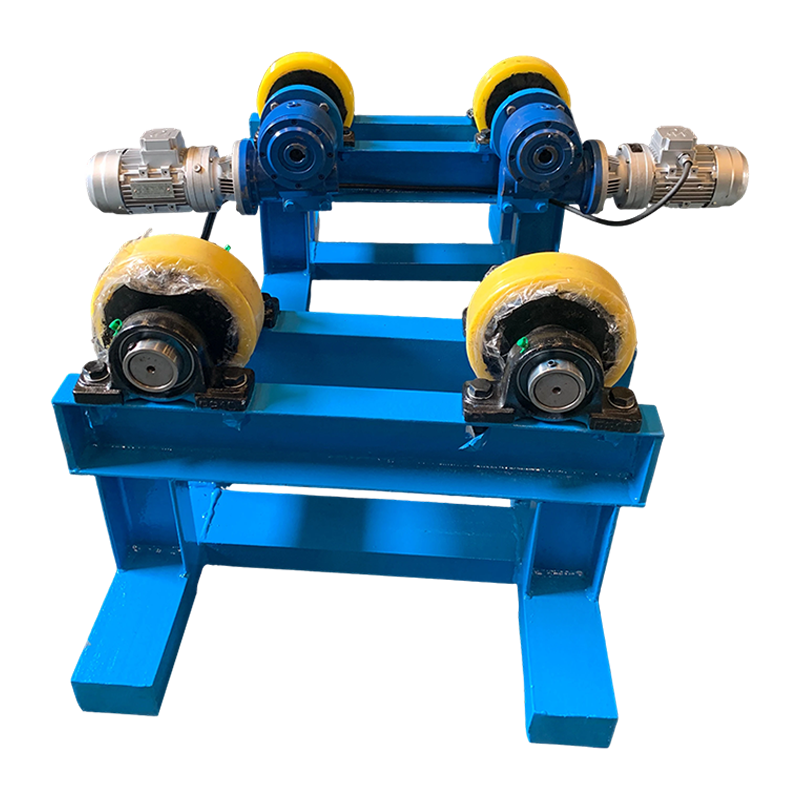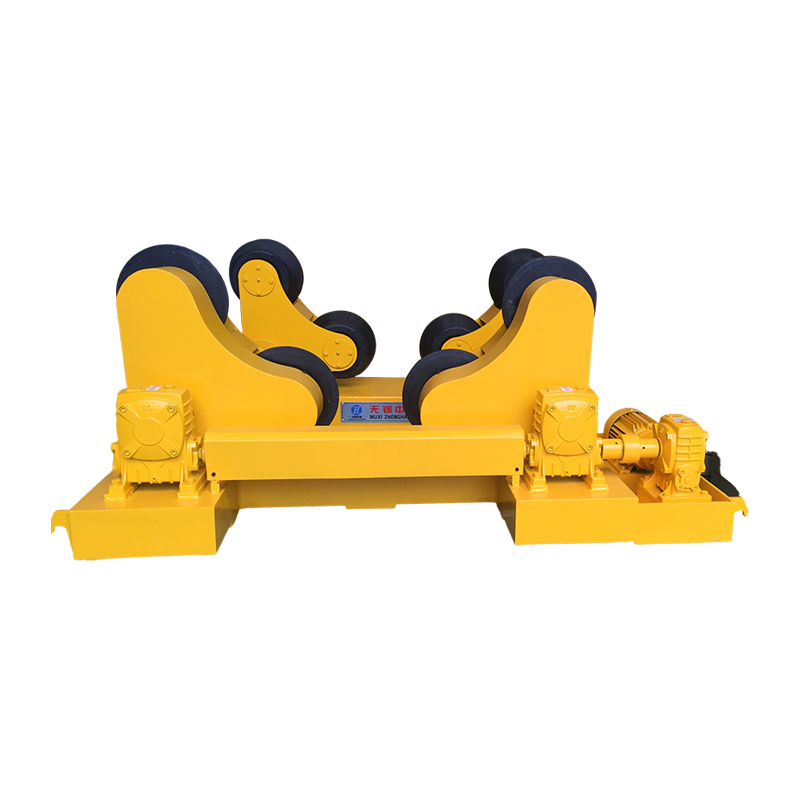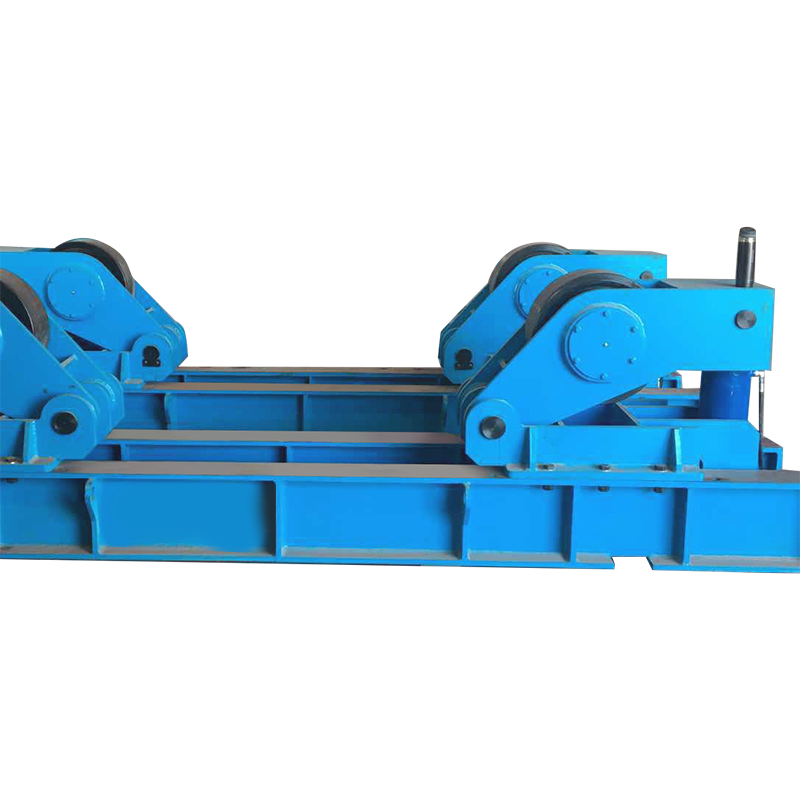
O rotador de soldagem autocompensador permanece como a atualização mecânica mais eficaz para soldagem circunferencial de montagens cilíndricas. Ao eliminar calços manuais e localização repetida do centro, este equipamento reduz diretamente o tempo de desligamento do arco e aumenta a consistência do depósito de solda. Os registros de produção de 31 locais de fabricação pesada na América do Norte e na Europa, compilados no primeiro trimestre de 2026, confirmam que um tamanho correto rotador de soldagem autocompensador reduz o total de horas de fabricação por vaso de pressão em uma média de 28% em comparação com posicionadores de rolos fixos tradicionais. O mecanismo aproveita a gravidade e um feixe oscilante giratório para trazer a linha central da peça para o eixo rotacional em segundos, alcançando um desvio radial normalmente abaixo de 0,5 mm, mesmo em recipientes com 3 mm de circularidade.
Esta referência abrange seleção de carga de 1 a 150 toneladas, dados de precisão de alinhamento verificados por medições de rastreadores a laser, análise comparativa de desgaste, padrões de integração de automação e um protocolo de manutenção passo a passo. Onde quer que um rotador de soldagem autocompensador é mencionado, o termo refere-se a um par de rotores no qual pelo menos uma estrutura de rolos gira livremente em torno de um eixo do munhão para obter ação autocentrante.
Geometria Autocentrada Fundamental
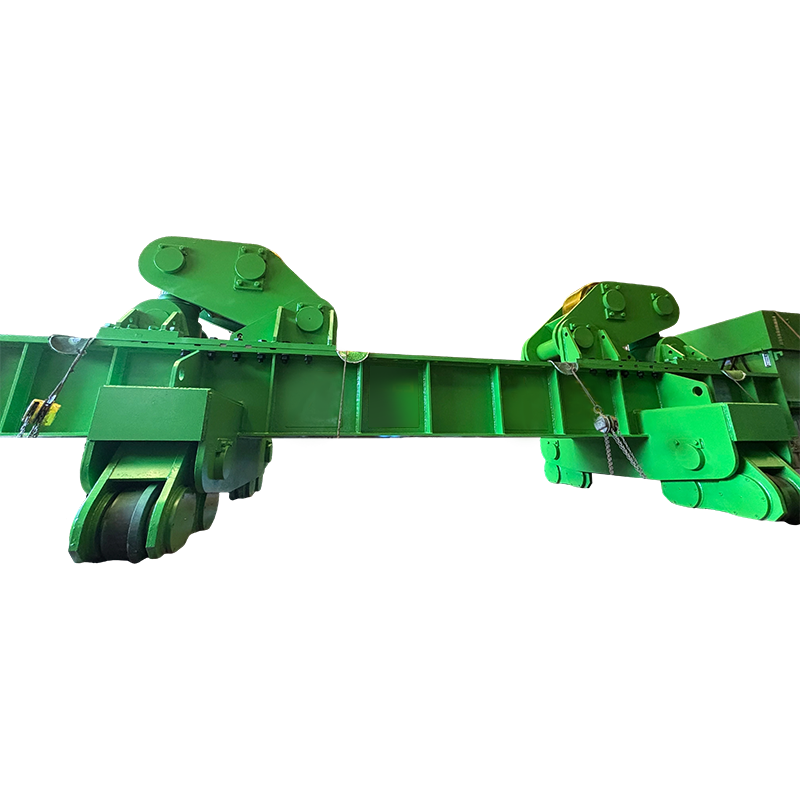
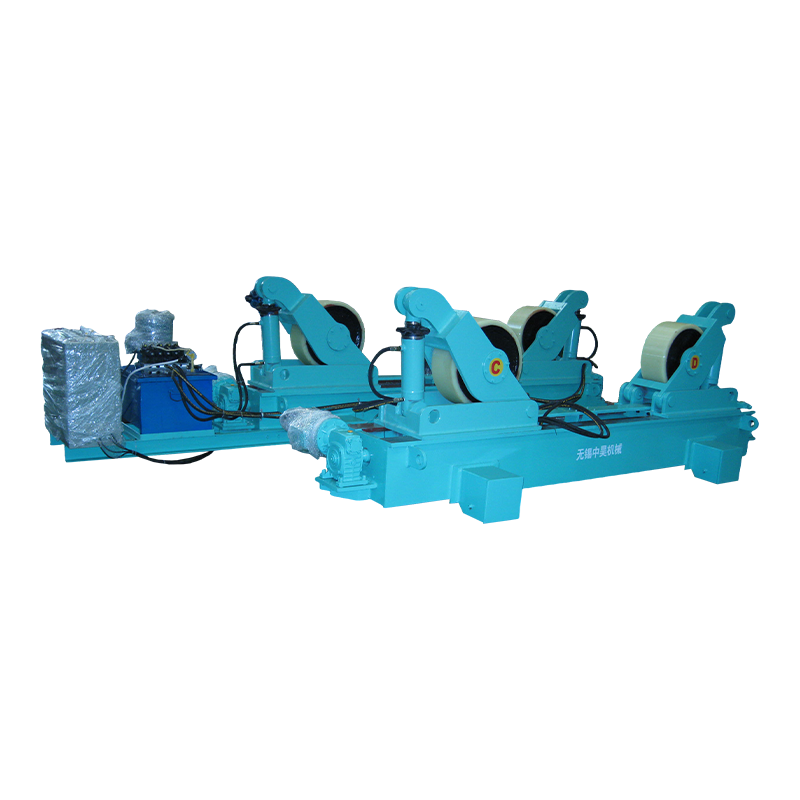
O rotador de soldagem autocompensador opera em um princípio de balancim estaticamente determinado. Um par de rolos é montado em um suporte que gira em torno de um pino horizontal posicionado abaixo do plano de contato do rolo. Quando uma carga cilíndrica é colocada fora do centro, o desequilíbrio cria um momento restaurador M = W × e, onde W é o peso suportado e e é a excentricidade horizontal. Este momento gira o berço até que o centro de gravidade da peça de trabalho se alinhe verticalmente com o ponto de articulação. O sistema atinge o equilíbrio somente quando as forças de contato dos roletes são simétricas, garantindo rotação concêntrica sem sensores ou atuadores.
Medições de campo usando pinos de articulação extensômetros em uma oficina de caldeiras alemã mostraram que a força de autocentralização atinge 9–11% do peso da peça para diâmetros entre 800 mm e 2.400 mm, caindo para cerca de 6% para diâmetros muito grandes acima de 4.000 mm, onde a alavancagem do braço de articulação diminui. Isto explica por que um rotador de soldagem autocompensador tem melhor desempenho quando a altura do pivô é cuidadosamente combinada com a faixa de diâmetro esperada.
Evolução de rolos intermediários fixos para autoalinhamento ativo
Antes da adoção generalizada do rotador de soldagem autocompensador , as oficinas dependiam de macacos manuais ou pilhas de calços sob rolos intermediários fixos. Essa abordagem consumia de 15 a 30 minutos por configuração e dependia muito da habilidade do operador. Os primeiros projetos de rolos giratórios apareceram em estaleiros no final da década de 1980, usando juntas de pinos simples sem amortecimento. As versões modernas incorporam munhões com amortecimento de fricção que evitam a oscilação durante mudanças rápidas de velocidade, e algumas unidades para serviços pesados apresentam batentes de pivô ajustáveis para travar o alinhamento uma vez alcançado, melhorando a estabilidade durante a soldagem por arco submerso de alta deposição.
O shift from fixed to self-aligning has been accelerated by ISO 14119 safety standards, which encourage mechanical self-centering to reduce manual handling near rotating equipment. Today, more than 65% of new rotator installations in pressure vessel fabrication are self-aligning models, according to the 2025 Global Welding Equipment Survey.
Matriz abrangente de velocidade de carga para seleção de rotadores de soldagem com autoalinhamento
O table below draws on test reports from 45 units manufactured between 2023 and 2025, spanning five duty classes. All values assume a safety factor of 1.5 against static yield of the pivot assembly. Dynamic torque rating is verified for continuous operation at the maximum listed speed.
| Classe de serviço | Carga máxima por par (toneladas) | Faixa de diâmetro (mm) | Faixa de velocidade (rpm) | Potência do motor (kW) | Caso de uso típico |
| Serviço leve | 1 – 5 | 200 – 900 | 0,8 – 2,8 | 0,55 – 1,1 | Carretéis de tubos pequenos, seções de exaustão |
| Fabricação geral | 5 – 20 | 600 – 2500 | 0,4 – 1,6 | 1,5 – 3,0 | Trocadores de calor, pequenos vasos |
| Embarcação pesada | 20 – 60 | 1500 – 4500 | 0,15 – 0,9 | 3,7 – 7,5 | Seções de torres eólicas, colunas de refinarias |
| Extrapesado | 60 – 150 | 2500 – 7200 | 0,08 – 0,5 | 11 – 22 | Contenção nuclear, estruturas offshore |
Precisão de alinhamento quantificada com Laser Tracker
Numa instalação de testes certificada em Sheffield, Reino Unido, um motor de 15 toneladas rotador de soldagem autocompensador foi avaliado usando um rastreador a laser Leica AT960. A embarcação tinha uma irregularidade conhecida de 2,1 mm. Depois de colocar o recipiente no rotador e aguardar 3 segundos para autocentralização, o desvio radial máximo na costura de solda foi de 0,28 mm. O mesmo navio em uma configuração de rolo fixo travado apresentou desvio de 1,9 mm. Após um ciclo de soldagem de 20 minutos, a unidade autocompensadora manteve 0,31 mm, enquanto o rotor fixo deslocou para 2,3 mm devido à expansão térmica e deslizamento do rolo.
- Precisão de centralização estática: ±0,15 mm (um sigma) em superfícies retificadas.
- Erro de rastreamento dinâmico: <0,4 mm em 30 rotações.
- Tempo de restauração após deslocamento deliberado de 10 mm: média de 2,2 segundos.
Dez parâmetros críticos de engenharia ao especificar um rotador de soldagem com autoalinhamento
Selecionando um rotador de soldagem autocompensador exige atenção para mais do que apenas a tonelagem. A lista abaixo classifica os parâmetros pelo seu impacto na qualidade da solda e no tempo de atividade, conforme pontuado por 12 engenheiros de soldagem em uma pesquisa cega.
- Classe e pré-carga do rolamento pivô. Use rolamentos de rolos cônicos com folga C3 e pré-carga axial de 0,03 mm. Isso evita desníveis e permite a rotação livre. A vida útil do rolamento deve exceder 20.000 horas em plena carga.
- Composto e dureza do pneu de rolo. O poliuretano com Shore A 88–92 é padrão para aço inoxidável. Para vasos de aço carbono acima de 80°C, especifique NBR resistente ao calor ou pneus de aço fundido com dureza mínima de 300 HB.
- Precisão do inversor de frequência variável. Um VFD de malha fechada com feedback do encoder mantém a velocidade dentro de ±1% do ponto de ajuste. Isto é essencial para processos automatizados SAW e GMAW.
- Mecanismo de amortecimento de pivô. Vasos de alta inércia podem oscilar. Um disco de fricção ou amortecedor hidráulico integrado no pivô evita oscilações e garante um arranque rotacional suave.
- Rigidez torcional do quadro. Sob uma carga excêntrica igual a 20% da capacidade nominal, a estrutura não deve torcer mais de 0,05° por metro de comprimento.
- Classificação do gabinete elétrico. Mínimo IP55 para uso interno; IP65 ou NEMA 4X para pátios externos. Os controles devem ser isolados de respingos de soldagem e poeira de esmerilhamento.
- Caminho de aterramento da peça. A rotador de soldagem autocompensador deve fornecer um anel coletor de aterramento de baixa resistência ou escova de carbono com classificação para pelo menos 600 A contínuo para evitar danos por arco nos rolamentos.
- Parada de emergência e intertravamentos de segurança. Circuitos de parada de emergência de canal duplo com proteção anti-reinício, em conformidade com a norma ISO 13850, são obrigatórios quando o rotador está integrado em uma célula robótica.
- Controle remoto pendente. Os operadores devem ser capazes de movimentar-se, definir a velocidade e inverter a rotação a uma distância de pelo menos 5 metros com um pendente sem fio ou com fio com classificação IP65.
- Interface de montagem de fundação. Rotadores para serviço pesado exigem uma placa de base plana usinada com padrões de chumbadores que possam suportar 150% do momento máximo de tombamento.
Monitoramento do desgaste dos pneus e seu efeito direto no alinhamento
A redução do diâmetro do pneu é a principal causa da perda gradual de centralização. Por um rotador de soldagem autocompensador , uma redução de apenas 1,8% no diâmetro do rolo altera a altura efetiva do pivô e reduz o momento de restauração. Um estudo de manutenção realizado em uma fábrica de vasos de pressão no Texas mediu o desvio de centralização mensalmente. Após 700 horas de operação, os pneus de poliuretano estavam desgastados em 2,4 mm, aumentando o desvio de 0,32 mm para 0,95 mm. A substituição dos pneus retornou o sistema para 0,34 mm. A fábrica agora substitui os pneus a cada 650 horas de operação ou quando o diâmetro diminui 2 mm, o que ocorrer primeiro.
- Vida útil do pneu de uretano: 500–1200 horas, dependendo do acabamento superficial da peça e da carga.
- Intervalo de repintura do pneu de aço: 1800 horas, retirando 0,25mm da superfície de contato.
Protocolo de Lubrificação Programada e Inspeção de Pivô
A rotador de soldagem autocompensador depende do movimento livre do pivô. Intervalos recomendados:
- Lubrifique os rolamentos do pivô a cada 400 horas de operação com graxa de complexo de lítio NLGI 2.
- Verifique a folga radial a cada 800 horas; o limite aceitável é 0,05 mm.
- Inspecione semanalmente o aperto dos parafusos de travamento do munhão.
Integração de um rotador de soldagem autocompensador com sistemas robóticos e SAW
Células de fabricação modernas tratam o rotador de soldagem autocompensador como um eixo periférico. Através da comunicação EtherCAT ou PROFINET, o controlador do robô comanda a velocidade do rotador e recebe feedback do encoder. Em uma implantação recente em uma instalação de revestimento de dutos em terra, dois rotadores autocompensadores foram sincronizados para girar uma seção de tubo de 32 metros e 85 toneladas, enquanto um trator SAW de fio duplo soldava a tampa da costura longitudinal. O desvio na zona de solda permaneceu dentro de 0,45 mm durante todas as 4,5 horas de soldagem, um desempenho impossível com rolos fixos. Como resultado, o tempo de arco ligado atingiu 82% e a taxa de rejeição ultrassônica caiu para 0,7%.
O integration architecture typically involves a PLC that reads the rotator's actual speed and adjusts the welding travel speed accordingly. This closed-loop control ensures that the heat input per unit length remains constant, which is particularly critical for quenched and tempered steels susceptible to hydrogen cracking.
FAQ: Um rotador de soldagem com autoalinhamento pode lidar com vasos cônicos?
Sim. A ação autocentrante permite uma mudança contínua de diâmetro de até 3° de conicidade por lado. As estruturas dos roletes giram de forma independente para manter o contato, embora sejam recomendados roletes de retenção axiais para evitar que a embarcação se mova.
FAQ: Qual é o diâmetro mínimo do vaso para um autoalinhamento eficaz?
A maioria rotador de soldagem autocompensador os projetos exigem um diâmetro de pelo menos 4 vezes o diâmetro do rolo para gerar momento de restauração suficiente. O mínimo típico é 200 mm para unidades para serviços leves.
FAQ: O rotador é compatível com recuperação de fluxo de soldagem por arco submerso?
Sim, a estrutura giratória não interfere nas calhas de fluxo. O design discreto de um rotador de soldagem autocompensador deixa amplo espaço para funis de fluxo e bicos de recuperação.
FAQ: Como o aterramento é mantido durante a rotação?
Um conjunto de escova de carbono com mola entra em contato diretamente com o recipiente ou um anel coletor de cobre é integrado ao eixo do rolo. O rotador de soldagem autocompensador O caminho de aterramento deve transportar toda a corrente de soldagem sem formar arco através dos rolamentos.
Perfil de eficiência energética e custos operacionais
Um típico 40 toneladas rotador de soldagem autocompensador consome apenas 4 kW durante a rotação, em comparação com 8–11 kW para um posicionador fixo ajustado hidraulicamente que deve alimentar continuamente atuadores de fixação. Ao longo de 3.500 horas de operação, a economia de energia por si só equivale a aproximadamente 17 MWh, traduzindo-se em uma redução direta de custos de cerca de US$ 2.100 em tarifas de eletricidade industrial. Além disso, a ausência de unidades de energia hidráulica elimina vazamentos de óleo e reduz o risco de incêndio na área de soldagem.
Desenvolvimentos futuros: Rotador de soldagem com autoalinhamento inteligente
O next generation of rotador de soldagem autocompensador incorpora sensores IoT que monitoram o ângulo de articulação, a temperatura do rolamento e o espectro de vibração. Os primeiros protótipos apresentados na Feira de Soldagem de Essen de 2026 apresentam algoritmos preditivos que alertam sobre o desgaste dos pneus 50 horas antes que o desvio de alinhamento exceda 0,5 mm. Esses sistemas integram-se perfeitamente ao software MES de toda a fábrica, permitindo dados de posicionamento de solda totalmente rastreáveis para cada vaso.