As vigas I são feitas de duas maneiras fundamentais: laminação a quente de um único tarugo de aço ou soldagem de três placas de aço. A laminação a quente produz a maioria das seções estruturais padrão, enquanto a fabricação soldada cria vigas de placas personalizadas. A escolha entre eles depende do tamanho da seção necessária, quantidade e necessidades de tolerância.
O que é uma viga I?
Uma viga I é um membro de aço com uma alma vertical e duas flanges horizontais, com o formato da letra "I". A geometria coloca a maior quantidade de material onde as tensões de flexão são maiores, tornando o perfil excepcionalmente eficiente tanto para flexão quanto para cargas axiais.
A profundidade da seção, a largura do flange e a espessura da alma variam de acordo com a aplicação estrutural. As vigas I laminadas padrão seguem tabelas de dimensões publicadas, enquanto as vigas de placas soldadas podem ser projetadas para praticamente qualquer tamanho prático.
Fabricação de vigas I laminadas a quente
A laminação a quente é o método mais comum para a produção de vigas I padrão porque oferece propriedades mecânicas consistentes, tolerâncias restritas e alto volume de produção a um custo por metro relativamente baixo.
Derretimento e Refino
O processo começa criando uma liga de aço fundida limpa com química precisa. Sucata de aço ou ferro primário é derretida em um forno elétrico a arco ou forno básico de oxigênio, e elementos de liga como manganês, cromo e níquel são adicionados para atingir o grau exigido. Impurezas como enxofre e fósforo são removidas durante o refino para garantir soldabilidade e tenacidade.
Fundição
O aço fundido refinado é moldado em tarugos ou blocos retangulares que serão laminados no perfil final. O tarugo é solidificado, deixado esfriar e então reaquecido em um forno de reaquecimento a aproximadamente 1200°C antes do início da laminação.
Rolando
Um tarugo reaquecido é moldado em um perfil I, passando-o por uma sequência de suportes de laminação em um laminador universal. Rolos horizontais e verticais formam gradualmente a alma e os flanges. A operação envolve passes de desbaste, passes intermediários e um passe de acabamento final que controla as dimensões exatas e a condição da superfície. A laminação ocorre ligeiramente acima da temperatura de recristalização, o que refina a estrutura do grão e melhora a resistência e tenacidade.
Tratamento Térmico
Após a laminação, a viga I pode esfriar naturalmente ou ser submetida a ciclos térmicos controlados. Normalização, têmpera ou revenimento podem ser usados para serviços de alta resistência ou baixa temperatura. A taxa de resfriamento afeta diretamente a dureza, o limite de escoamento e a soldabilidade da seção acabada.
Teste e Inspeção
As vigas I laminadas a quente acabadas são verificadas quanto à composição química, resistência à tração, limite de escoamento e alongamento. As verificações dimensionais confirmam a largura do flange, a espessura da alma, o comprimento e a retilineidade em relação a padrões reconhecidos, como AISC ou EN. Testes não destrutivos – normalmente inspeção de partículas ultrassônicas ou magnéticas – podem ser aplicados para aplicações críticas de suporte de carga.
Fabricação de viga I soldada
Vigas I soldadas, também conhecidas como vigas de placas, são fabricadas a partir de três placas de aço separadas: uma alma e dois flanges. Este método é selecionado quando as seções laminadas a quente são muito grandes, quando são necessárias profundidades incomuns ou quando os tamanhos das placas podem proporcionar melhor economia para um projeto específico.
Corte e preparação de placas
As placas são cortadas na largura e comprimento necessários usando corte CNC, corte a plasma ou serragem. As placas da alma e do flange são normalmente jateadas para remover carepa de laminação, e as bordas são chanfradas quando são necessárias soldas de penetração total.
Ajuste e soldagem por pontos
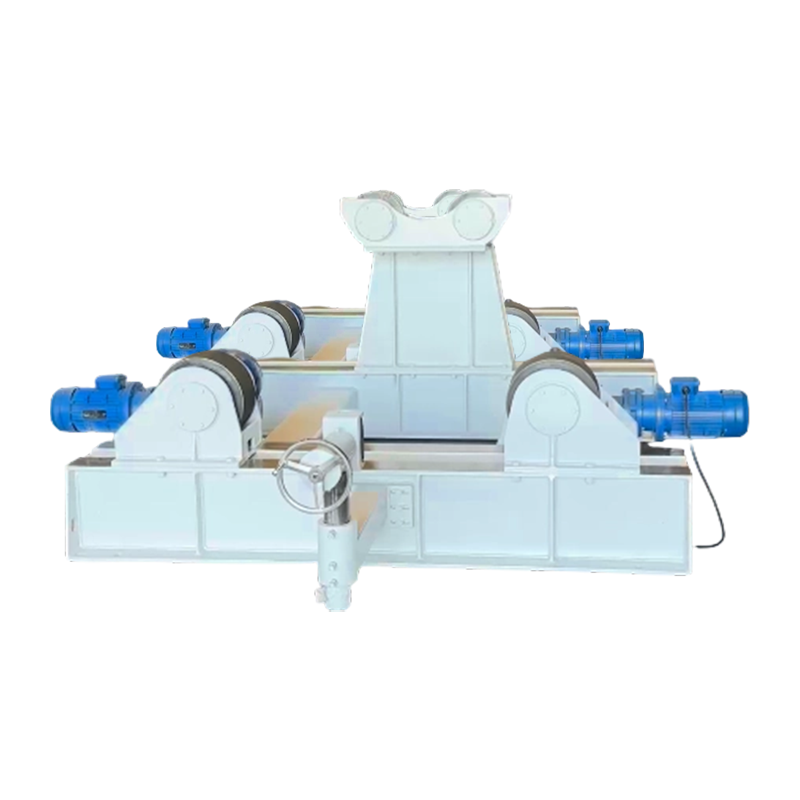
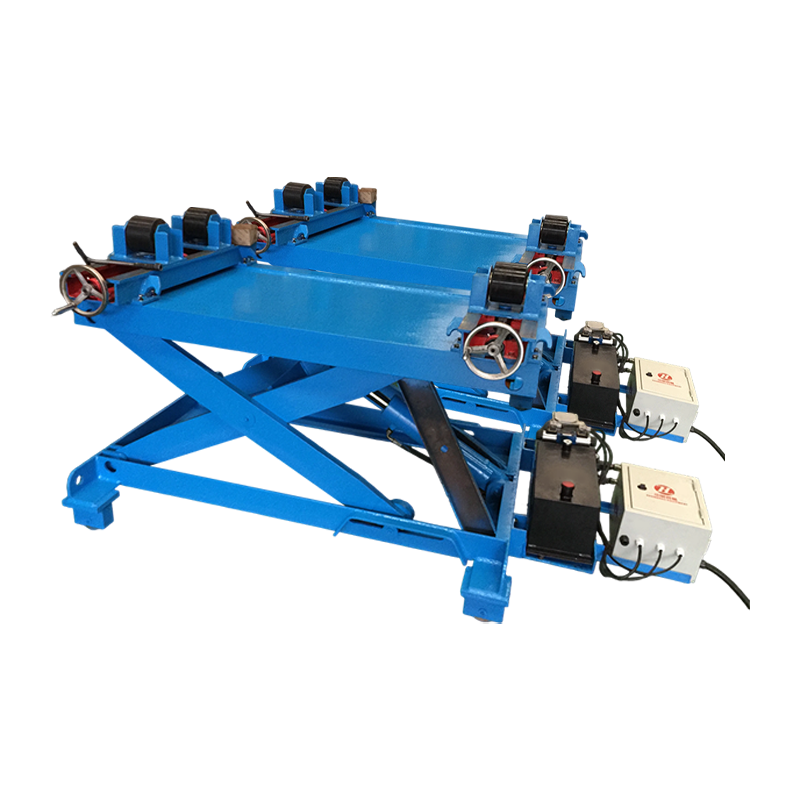
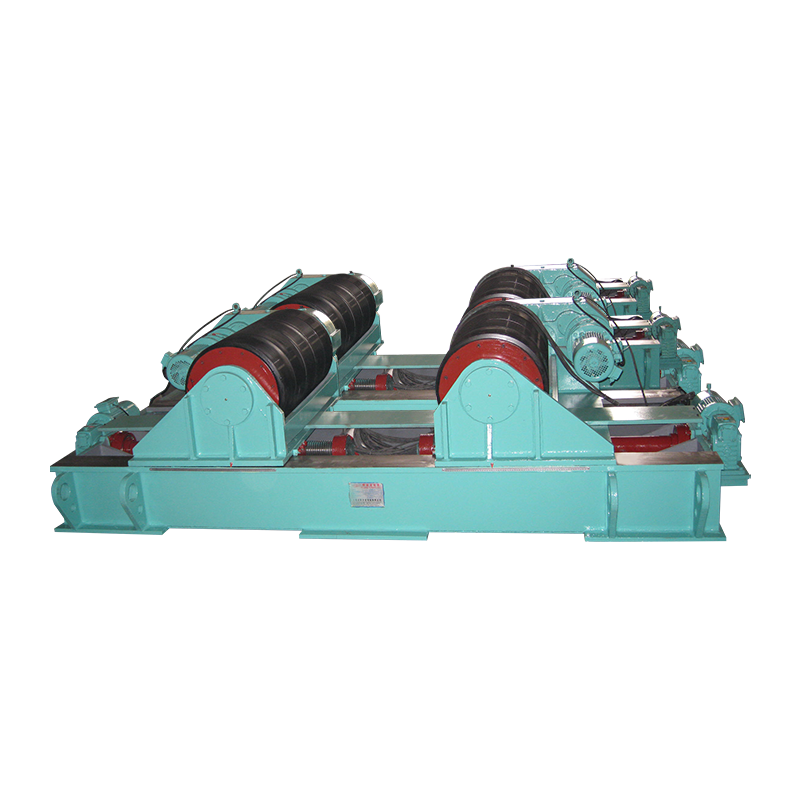
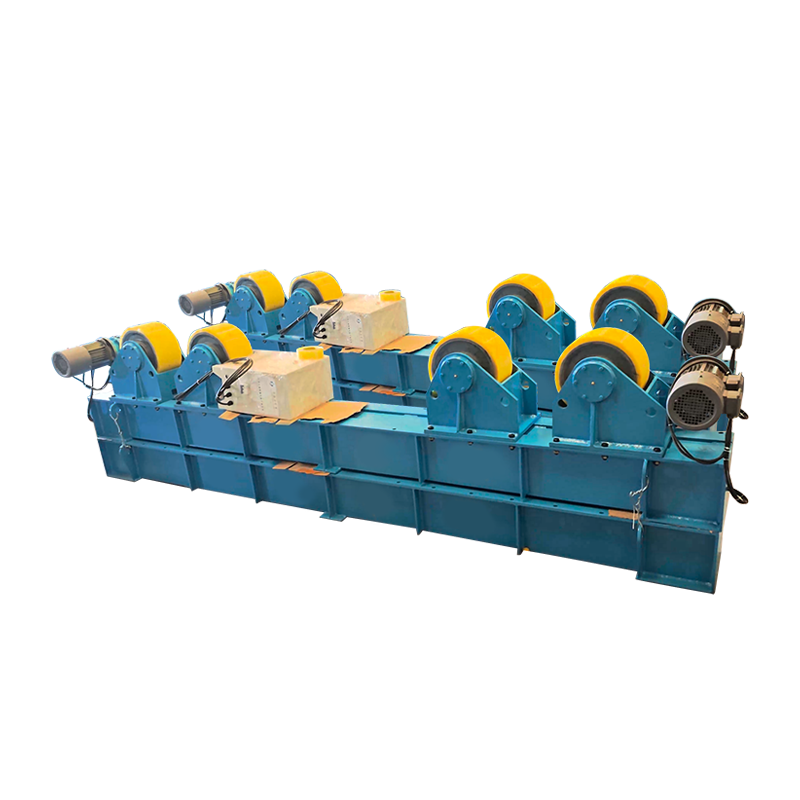
As placas cortadas são fixadas em um acessório que mantém a alma perpendicular aos flanges, e pontos de solda são aplicados para manter a forma da montagem. Um rotador de soldagem ajustado com levantamento hidráulico e movimento orbital manual pode ajudar a alinhar a montagem mesmo para seções maiores, melhorando a precisão e a segurança do trabalhador.
 Rotador de soldagem de ajuste 40T com elevação hidráulica e movimento orbital manual Este rotador auxilia no alinhamento de grandes conjuntos entre alma e flange, melhorando a precisão e a segurança durante a soldagem por pontos. Seu levantamento hidráulico e movimento orbital manual facilitam o posicionamento para trechos mais pesados. Ver Produto →
Soldagem Automática
O conjunto talhado é soldado por soldagem por arco submerso (SAW) ou soldagem por arco de metal a gás (GMAW). Um centro de soldagem ou lança de coluna posiciona a tocha ao longo da junta, e a viga geralmente é apoiada em rolos para manter uma velocidade de deslocamento consistente. A entrada de calor deve ser controlada para limitar a distorção e as tensões residuais, especialmente para teias longas e finas.
Acabamento e Inspeção
Após a soldagem, a viga pode ser endireitada e as superfícies de solda são retificadas quando especificado. Para manuseio repetido, um posicionador de soldagem servocontrolado pode inclinar a viga e melhorar o acesso do operador durante o acabamento e a inspeção. As vigas I soldadas são inspecionadas visualmente e com testes ultrassônicos nas junções alma-flange, e verificações dimensionais verificam a altura da alma, largura do flange e curvatura.
 Posicionador de soldagem servocontrolado para acabamento e inspeção de vigas Este posicionador inclina as vigas soldadas, melhorando o acesso do operador durante o endireitamento, retificação e inspeção. Seu servocontrole permite um ajuste preciso para um trabalho de acabamento eficiente. Ver Produto →
Vigas I laminadas a quente vs. soldadas
As seções laminadas a quente dominam as aplicações de construção padrão, enquanto as vigas de placas soldadas são preferíveis quando são necessários tamanhos personalizados ou profundidades excepcionalmente grandes. A principal compensação é o custo por metro versus a flexibilidade do projeto.
| Aspecto | Laminado a quente | Soldado |
|---|---|---|
| Processo | Bilete único moldado em um laminador | Três placas de aço soldadas entre si |
| Tamanho da seção | Perfis padrão até limites práticos de rolamento | Largura e profundidade personalizadas, muitas vezes excedendo os limites laminados |
| Custo | Menor por metro para tamanhos padrão | Maior custo de fabricação |
| Velocidade de produção | Volume muito alto | Mais lento, projeto por projeto |
| Flexibilidade | Limitado aos tamanhos de gota disponíveis | Altamente dimensional |
| Usos típicos | Edifícios, pontes, estruturas de máquinas | Estruturas pesadas, vigas de longo vão, equipamentos especializados |
Controle de qualidade e padrões
O controle de qualidade na fabricação de vigas I depende de análises químicas, testes mecânicos e verificação dimensional em relação a padrões estruturais reconhecidos. As seções laminadas a quente normalmente seguem os padrões AISC ou EN, enquanto as vigas soldadas são regidas pela AWS D1.1 ou um código de soldagem estrutural equivalente.
Para vigas I soldadas, a qualificação dos procedimentos de soldagem e soldadores não é negociável. Controlar a entrada de calor, garantir o ajuste adequado e selecionar o equipamento de manuseio de soldagem correto são essenciais para produzir uma solda sólida entre a alma e o flange. Você pode explorar o quão moderno tecnologia de soldagem afeta a fabricação e a qualidade do aço com mais profundidade.
Perguntas frequentes
Todas as vigas I são feitas por laminação a quente?
Não. As vigas I podem ser laminadas a quente ou soldadas. As seções laminadas são as mais comuns, mas as vigas de placas soldadas são usadas quando são necessárias dimensões grandes ou incomuns.
Qual é a diferença entre uma viga I e uma viga H?
Os flanges de uma viga H são geralmente mais largos e paralelos, enquanto os flanges de viga I padrão têm uma ligeira conicidade. Ambos são fabricados usando processos semelhantes de laminação ou soldagem.
Como são feitas as vigas I curvas?
Vigas I curvas são normalmente produzidas por laminação a frio, dobra por indução ou corte da alma e soldagem das placas em uma curva. No passado, as vigas de aço curvas eram frequentemente feitas por corte e soldagem com oxicorte.
Quais tipos de aço são típicos para vigas I?
As classes estruturais comuns incluem ASTM A992, A572 e EN S275/S355. A seleção depende dos requisitos de carga, ductilidade e soldabilidade.
Como as vigas I soldadas são inspecionadas?
As vigas I soldadas são verificadas visualmente e com testes ultrassônicos nas zonas de solda. As verificações dimensionais verificam a altura da alma, a largura do flange e a retilineidade em relação ao desenho do projeto.
Conclusão
Comece com os requisitos estruturais e depois escolha o método de fabricação. Vigas I laminadas padrão são as mais econômicas para construções típicas. Quando o projeto exige profundidades personalizadas, cargas pesadas ou grandes seções de vigas de chapa, a fabricação soldada oferece a flexibilidade necessária. Tão importante quanto o próprio processo de soldagem – especialmente em uma linha de produção – é o uso de equipamentos confiáveis de manuseio e posicionamento. Um bom ajuste, entrada de calor controlada e inspeção adequada são as chaves para uma viga I estruturalmente sólida.