Soldar aço inoxidável com aço carbono é uma tarefa de união comum, mas tecnicamente exigente. O caminho confiável é simples: selecione uma carga austenítica com excesso de liga, como o ER309L, use um procedimento de baixo aporte de calor e evite a contaminação por ferro do lado do aço carbono. Na prática, estas três decisões eliminam a maioria das fissuras, dureza excessiva e falhas prematuras por corrosão.
Apesar da dificuldade percebida, juntas metálicas diferentes entre o aço inoxidável e o aço carbono aparecem em fábricas de produtos químicos, linhas de alimentos, sistemas de tratamento de água e estruturas metálicas. A chave é não pensar nisso como a soldagem de dois materiais semelhantes; é um processo controlado de gerenciamento de ligas e diluição.
Por que a soldagem de aço inoxidável em aço carbono é diferente
O problema fundamental é que o aço carbono e o aço inoxidável diferem em química, expansão térmica e resposta mecânica. O carbono migra do aço carbono para a zona de solda durante o aquecimento, o que pode criar uma banda de martensita dura e quebradiça na linha de fusão e uma camada descarbonetada amolecida no lado do aço carbono. O aço inoxidável austenítico também se expande cerca de 50% mais que o aço carbono, de modo que a junta desenvolve uma tensão residual substancial após o resfriamento. Ao mesmo tempo, a diluição do metal base do aço carbono reduz o teor de cromo e níquel no depósito de solda. Se o metal de adição não for excessivamente ligado, a solda acabada poderá ter baixa resistência à corrosão ou baixa tenacidade.
- A migração de carbono causa dureza e fragilização localizadas.
- A incompatibilidade de expansão térmica aumenta a tensão residual e o risco de distorção.
- A diluição da solda altera a química do metal depositado.
- A contaminação por ferro no lado inoxidável pode provocar a formação de ferrugem posteriormente.
Escolhendo o metal de adição certo
A resposta curta é usar 309L ou 309Mo para a maioria das juntas de aço inoxidável com aço carbono. Esta liga fornece cromo e níquel suficientemente altos para tolerar a diluição do aço carbono e ainda deixar uma estrutura de solda austenítica com boa resistência à corrosão. O 308L, que é projetado para unir o aço inoxidável 304 a si mesmo, não possui essas reservas extras de liga e não é recomendado para juntas diferentes.
| Preenchimento | Melhor usado para | Características principais | Consideração importante |
|---|---|---|---|
| 308L | Unindo o aço inoxidável 304 a si mesmo | Alta corrosão e acabamento estético | Cr/Ni insuficiente para alta diluição; pode formar martensita |
| 309L/309Mo | Soldagem de aço inoxidável em aço carbono | Boa tolerância à diluição; resiste a estruturas endurecíveis | Primeira escolha para a maioria dos ambientes de serviço |
| 316L | Unindo-se a aplicações de aço inoxidável 316 ou de maior corrosão | Molibdênio adiciona resistência à corrosão | Ainda não é adequado para diluição de aço carbono; use 309Mo em vez disso |
| 312 | Combinações fortes e diferentes e difíceis de soldar | Alto teor de ferrita, resistente a rachaduras | Maior resistência, mas menor ductilidade; requer baixa entrada de calor |
| ERNiCr-3 | Serviço de alta temperatura e ciclagem térmica | Incompatibilidade de baixa expansão térmica à base de níquel | Custo mais elevado; excelente resistência à fissuração por fadiga |
Para serviços em temperaturas elevadas ou com ciclos intensos, metais de adição à base de níquel, como o ERNiCr-3, são uma escolha melhor do que o 309L. O metal de solda rico em níquel resiste melhor à migração de carbono e possui coeficiente de expansão mais próximo do aço carbono, o que reduz a fadiga térmica. Para aplicações gerais, entretanto, o 309L é a opção comprovada e econômica.
Melhores processos de soldagem para juntas diferentes
GTAW é o melhor processo para trabalhos críticos de aço inoxidável a carbono, mas GMAW, FCAW e SAW podem produzir soldas aceitáveis com os parâmetros corretos. Os fatores de controle são a entrada de calor, o gás de proteção e a velocidade de deslocamento.
- GTAW (TIG): Melhor para tubos de parede fina e passes de raiz porque proporciona controle preciso do calor e baixa deposição. Use uma haste de enchimento de ER309L e blindagem de argônio ou argônio-hélio.
- GMAW (MIG): Melhor para produção de espessura média. Use spray pulsado ou transferência por curto-circuito para limitar a entrada de calor. Um gás de proteção argônio com 2–5% de CO2 é comum; evite 100% de CO2.
- FCAW: Bom para chapas grossas e reparos em campo. Use fio E309LT1-1 e blindagem mista de argônio/CO2 para soldas planas e horizontais. A escória deve ser removida entre passes.
- SAW: Eficiente para longas costuras longitudinais em grandes tanques ou vasos de pressão. Use um fio 309L e um fluxo neutro ou balanceado com cromo. O controle cuidadoso do calor é essencial.
Preparação e limpeza conjunta
Uma junta limpa e corretamente preparada é metade da batalha. Sujeira, graxa, incrustações e pó de esmerilhamento de aço carbono podem causar porosidade e manchas de ferrugem no lado inoxidável. Use escovas e ferramentas exclusivas de aço inoxidável e nunca use uma escova que tenha tocado em aço carbono.
- Esmerilhe ou usine as faces da junta até obter metal brilhante antes da soldagem.
- Desengordure ambos os lados com acetona ou solvente adequado para preparação de soldagem.
- Para uma junta de topo em placa, use uma ranhura em V único com um ângulo incluído de 60–70 graus e uma face de raiz de 1–2 mm.
- Ao soldar o passe de raiz, use uma barra de apoio ou purgue a parte traseira com argônio para evitar oxidação.
- Mantenha a lateral de aço carbono e a lateral de inox segregadas durante a montagem; use braçadeiras separadas, se possível.
Controle de pré-aquecimento, temperatura entre passes e entrada de calor
O gerenciamento de calor é a variável mais importante após a seleção do enchimento. O pré-aquecimento não é necessário para a maioria das juntas, mas se a seção for espessa ou a junta estiver fortemente restringida, um pré-aquecimento máximo de 100°C é aceitável. Um pré-aquecimento mais elevado acelera a migração de carbono e produz uma banda de martensita mais espessa. A temperatura entre passes deve permanecer abaixo de 150°C e a solda deve ser construída com cordões de longarina em vez de tramas largas.
| Processo | Atual | Tensão | Velocidade de viagem | Entrada de calor (aprox.) |
|---|---|---|---|---|
| GTAW | 100–150A | 12–15 V | 100–150 mm/min | 0,6–1,5kJ/mm |
| GMAW (pulso) | 180–220 A | 22–26 V | 300–400 mm/min | 1,0–1,8kJ/mm |
| FCAW | 220–280A | 26–30V | 350–450 mm/min | 1,2–2,0kJ/mm |
Uma regra útil é manter a entrada de calor tão baixa quanto possível sem causar falta de fusão. Use passes curtos e deixe a junta esfriar entre os passes quando a temperatura entre passes subir.
Posicionamento e automação para soldas confiáveis
Posicionar a peça de trabalho na orientação mais favorável e usar o controle mecânico da velocidade de deslocamento reduzirá drasticamente os defeitos na soldagem de metais diferentes. A soldagem manual simples pode funcionar, mas girar a junta para a posição plana é muito mais confiável.
Para montagens e acessórios de pequeno diâmetro, um posicionador de soldagem pode apresentar a junta em um ângulo conveniente e girar a peça enquanto o soldador mantém a tocha estável.
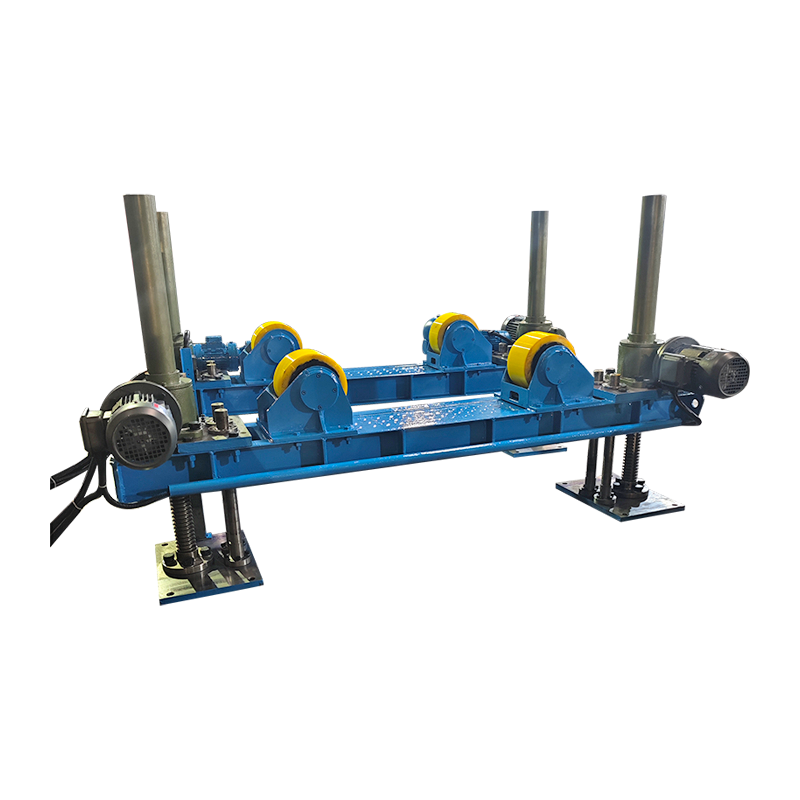
 Posicionador de soldagem convencional de 1 tonelada para pequenas montagens Este posicionador de soldagem convencional tem capacidade nominal de 1 tonelada e gira conjuntos de pequeno diâmetro em ângulos convenientes, permitindo que os soldadores mantenham a tocha estável e obtenham um posicionamento consistente da junta. Ver Produto →
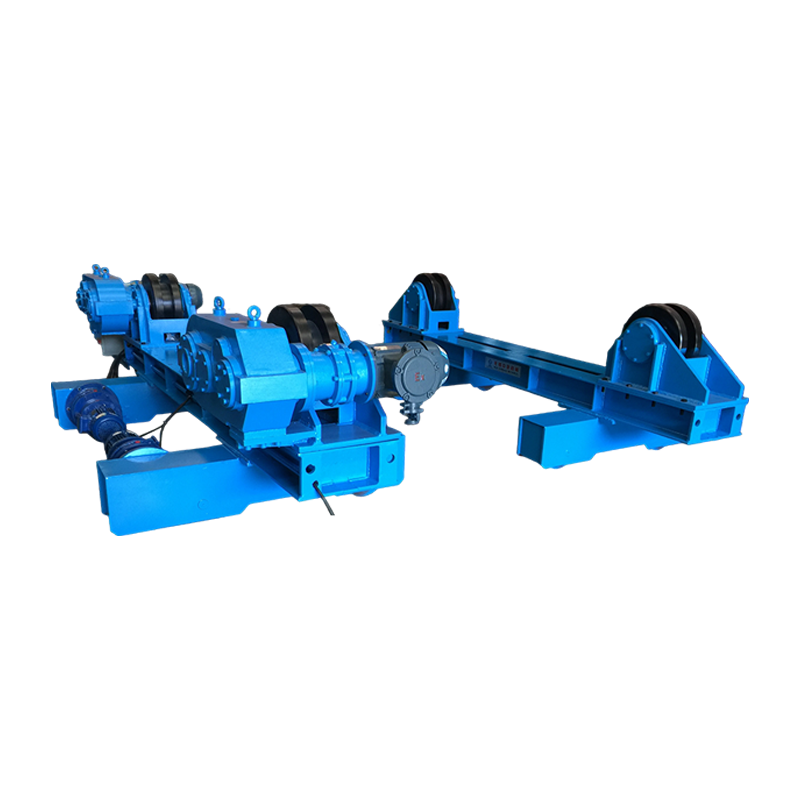
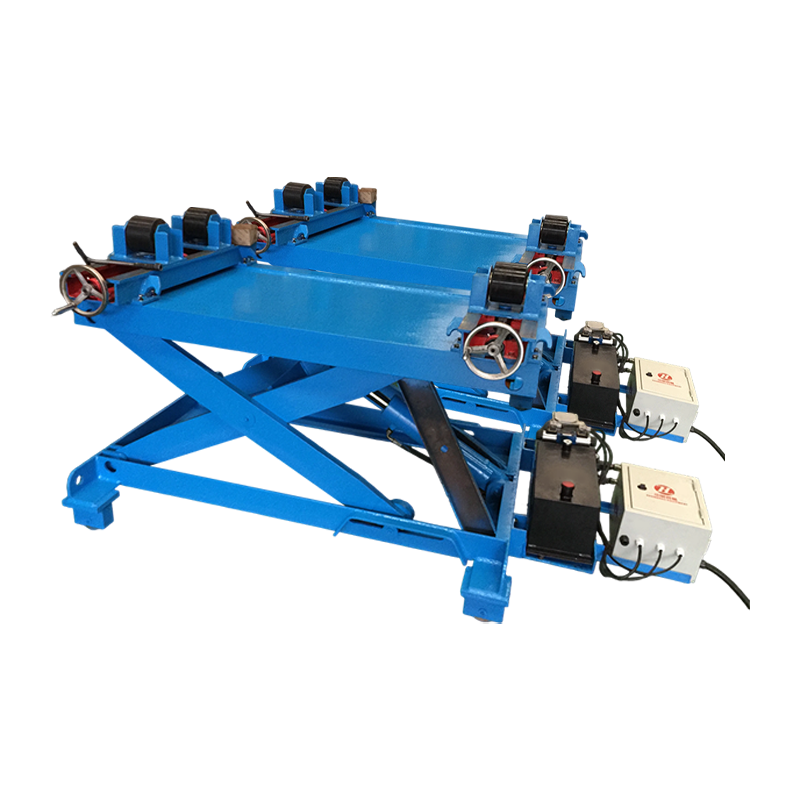
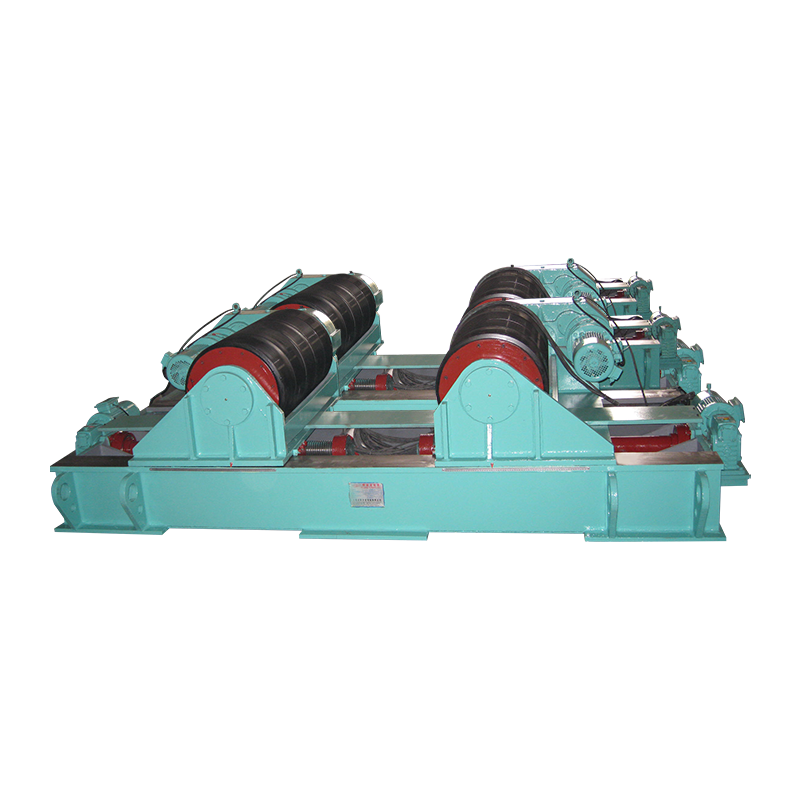
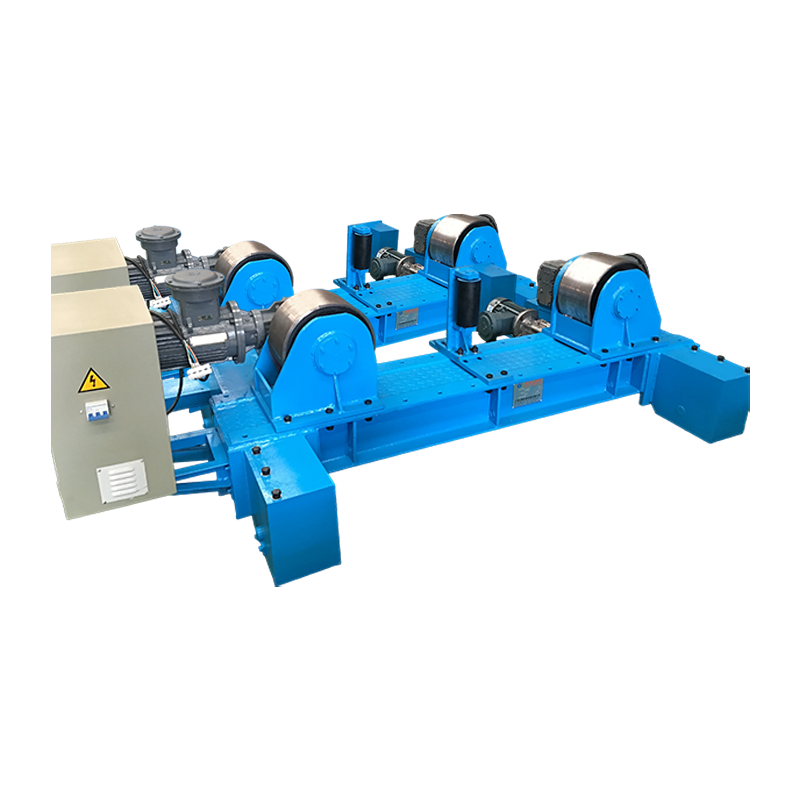
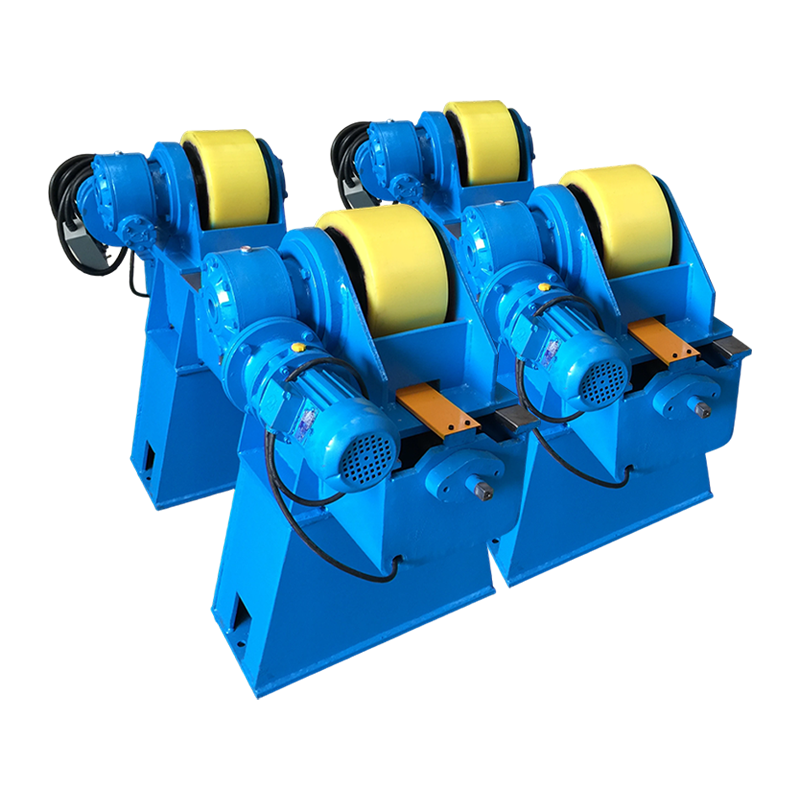
Para carcaças de tanques, carretéis de tubos e seções cilíndricas, um rotador de soldagem gira a costura a uma velocidade controlada para que a poça de fusão permaneça em uma posição plana e consistente. Essa abordagem é especialmente útil quando o trabalho combinado de aço inoxidável e carbono é muito pesado para ser manipulado manualmente. Você pode ler mais sobre como juntas soldadas rotativas reduzem o retrabalho na fabricação de tanques e tubos metálicos .
 Rotador de soldagem de 10 toneladas com movimento orbital elétrico e elevação Um rotador de soldagem de 10 toneladas com movimento orbital elétrico e levantamento elétrico, projetado para girar costuras cilíndricas pesadas a uma velocidade controlada, mantendo a poça de fusão plana para resultados consistentes. Ver Produto →
Para costuras soldadas mais longas que exigem GMAW ou SAW, um manipulador de coluna e lança move a cabeça de soldagem ao longo da junta a uma velocidade uniforme e mantém o ângulo da tocha fixo. Isso elimina a variabilidade humana que muitas vezes causa picos de diluição e voltas frias.
 Coluna e lança 4030 personalizadas com movimento orbital elétrico Um manipulador personalizado de coluna e lança com movimento orbital elétrico, movendo o cabeçote de soldagem ao longo de longas costuras a uma velocidade constante e ângulo fixo, reduzindo a variabilidade humana para GMAW ou SAW. Ver Produto →
Essas configurações não eliminam a necessidade de um bom procedimento, mas tornam muito mais fácil manter a estratégia de baixa temperatura entre passagens e baixa entrada de calor na qual o 309L depende.
Inspeção Pós-Soldagem e Tratamento de Superfície
Após a soldagem, inspecione cuidadosamente a junta, especialmente a linha de fusão no lado do aço carbono. Uma leitura de dureza acima de 350 HV nessa zona geralmente indica que a entrada de calor foi muito alta ou que o enchimento estava errado. A inspeção de superfície com teste de penetração pode revelar rachaduras e porosidade, enquanto o teste ultrassônico ou radiográfico é usado quando o componente é crítico.
Se o lado inoxidável enfrentar meios corrosivos, remova a descoloração da solda e a camada de óxido por decapagem ou escovação de aço e, em seguida, passivar a superfície. Não deixe partículas de aço carbono permanecerem no lado inoxidável, pois elas enferrujarão e criarão uma célula de corrosão concentrada. Quando o alívio de tensão for exigido pelo código de aplicação, mantenha a temperatura baixa e curta – ideal em torno de 350–400°C – para limitar a difusão de carbono.
Descontinuidades comuns e como evitá-las
A maioria dos defeitos nesta combinação de materiais pode ser evitada se você usar 309L ou uma liga de níquel, controlar o calor e manter a junta limpa. A tabela abaixo lista os problemas e soluções comuns.
| Defeito | Causa provável | Ação Corretiva |
|---|---|---|
| Porosidade | Fluxo úmido, superfícies oleosas, falta de blindagem | Desengordure, seque os consumíveis, verifique o fluxo de gás e a distância do bico |
| Rachadura quente | Alto teor de enxofre ou fósforo em metais básicos; alta entrada de calor | Limpe as bordas das juntas; use enchimento 309L ou 312; menor entrada de calor |
| Formação de martensita | Alta diluição, alta temperatura entre passes | Use enchimento com excesso de liga; manter o intervalo abaixo de 150°C; reduzir a tecelagem |
| Corte inferior | Corrente excessiva ou velocidade de deslocamento | Reduza a corrente de soldagem; diminua ligeiramente a velocidade ou ajuste o ângulo da arma |
| Ferrugem no lado inoxidável | Contaminação de ferro por escovas ou esmerilhamento | Use ferramentas dedicadas de aço inoxidável; limpar e passivar após a soldagem |
Perguntas frequentes
Posso soldar aço inoxidável em aço carbono com 308L?
Você pode, mas não é uma boa ideia. O aço carbono dilui a poça de fusão 308L, o que reduz o teor de cromo e níquel o suficiente para formar martensita e reduzir a resistência à corrosão. 309L é o enchimento mínimo recomendado para esta combinação diferente.
Preciso de pré-aquecimento antes de soldar aço inoxidável em aço carbono?
Geralmente não. Para secções espessas ou juntas fortemente restringidas, é aceitável um pré-aquecimento máximo de 100°C. As temperaturas mais elevadas aceleram a migração do carbono e criam uma camada frágil na linha de fusão.
A junta soldada enferrujará?
O lado de aço carbono enferrujará se não for protegido. O lado inoxidável deve permanecer resistente à corrosão se a superfície for limpa e passivada e a contaminação por ferro for evitada. Cubra ou pinte o lado de aço carbono para serviços externos.
Posso usar soldagem MIG com gás de proteção 100% CO2?
Não é recomendado. O CO2 puro adiciona carbono à solda e oxida o cromo, reduzindo a resistência à corrosão do lado inoxidável. Use argônio misturado com 2–5% de dióxido de carbono ou argônio com 1–2% de oxigênio.