A capacidade é um envelope de carga, não uma única tonelagem
Para escolher a capacidade do posicionador de soldagem, dimensione a máquina em torno do envelope de carga real: peso da peça mais ferramentas, centro de gravidade, torque na mesa ou rolos, velocidade de rotação e ciclo de trabalho. Uma classificação de 5 t só é útil se a carga estiver próxima ao centro da mesa, a peça puder ser fixada com segurança e o inversor puder dar partida e parar aquela massa sem choque.
Na prática, a capacidade é a combinação de carga estática, carga dinâmica e momento. A carga estática é a massa no acessório. A carga dinâmica aparece quando a peça é levantada, indexada ou parada. O momento aparece sempre que o centro de gravidade está desviado do eixo de rotação. Duas peças podem pesar o mesmo e precisar de posicionadores muito diferentes porque uma é compacta e a outra é uma soldagem longa e descentralizada.
Para os compradores, a regra prática é simples: não compre apenas na coluna de tonelagem. Solicite a carga nominal em um deslocamento de centro de gravidade declarado, o torque permitido, a faixa de velocidade nesse torque e o ciclo de trabalho. Esses quatro números dizem mais do que o nome de um modelo.
Comece com a carga real da peça
Comece com a peça normal mais pesada e, em seguida, adicione ferramentas, grampos e suportes temporários; não use apenas o peso do catálogo da peça. Uma estrutura fabricada pode ganhar várias centenas de quilogramas com acessórios, e uma seção de tanque pode ser pesada sem bicos, flanges ou suportes internos. O cálculo da capacidade deve utilizar a massa rotativa completa.
Use um mapa de carga em vez de um número. Registre a massa, as dimensões gerais, o deslocamento do centro de gravidade do eixo de rotação e a distância de balanço do pior caso. Se o centro de gravidade estiver a 300 mm do centro da mesa, o momento de tombamento será a carga multiplicada por esse deslocamento. Esse momento, não apenas a massa, carrega o rolamento, a mesa e o acionamento.
Um ponto de partida comum para aquisição é manter a carga normal de soldagem igual ou inferior a 70-80% da capacidade nominal e manter as cargas de montagem ou de impacto dentro do limite declarado pelo fabricante. Isso não substitui o cálculo do construtor, mas deixa espaço para erros de ajuste, distorção de solda e trocas ocasionais de ferramentas.
Verifique o torque, o centro de gravidade e a velocidade de rotação juntos
O torque é o limite de capacidade que os compradores perdem com mais frequência; um posicionador pode suportar uma carga que não pode girar com segurança. O torque necessário aumenta com o deslocamento do centro de gravidade, fricção, aceleração e qualquer eixo de inclinação. Para um posicionador de mesa, verifique o torque de inclinação e o torque de rotação separadamente. Para um rotador, verifique a carga do rolete e o torque de acionamento necessário para girar a carcaça.
A velocidade de rotação também deve ser verificada no diâmetro de trabalho. A velocidade de soldagem circunferencial é aproximadamente π × diâmetro × rpm. Para uma carcaça de 1 m de diâmetro e uma velocidade de soldagem de 300 mm/min, a rotação necessária é de cerca de 0,10 rpm. Isso é muito lento, portanto o posicionador deve ser estável e controlável em baixa velocidade, e não apenas capaz de atingir rpm máximas altas. Se o catálogo listar apenas a velocidade máxima, solicite a velocidade mínima controlada e a estabilidade da velocidade sob carga.
Utilize esta sequência: calcule a massa rotativa, localize o centro de gravidade, calcule o momento, estime a aceleração e o torque de atrito e compare o resultado com o torque nominal do posicionador na velocidade pretendida. Se a peça for longa, o espaçamento dos rolos e o diâmetro do casco afetam a distribuição da carga tanto quanto a massa total.
Combine o tipo de posicionador com o fluxo de trabalho
O tipo certo é aquele que apresenta a junta de solda a uma altura segura e estável, sem forçar o operador a lutar contra a fixação; capacidade e geometria devem ser verificadas em conjunto. Uma mesa giratória convencional é eficiente para peças compactas que podem ser fixadas próximo ao centro. Um posicionador de coluna dupla ou tipo L é adequado para trabalhos offset ou altos onde a mesa deve alcançar a peça. Um rotor ajustado é adequado para cilindros longos que devem girar sobre rolos em vez de ficar pendurados em uma mesa.
| Tipo | Melhor para | Verificação de capacidade |
|---|---|---|
| Plataforma giratória convencional | Soldagens compactas, estruturas, flanges | Carga da mesa no centro de gravidade, torque de inclinação, controle de baixa velocidade |
| Coluna dupla ou tipo L | Peças altas ou deslocadas com acesso a vários lados | Momento em alcance total, rigidez do pilar, carregamento no piso |
| Rotador de ajuste | Conchas longas, tubos e seções de tanques | Carga do rolo, diâmetro do casco, torque de acionamento, restrição axial |
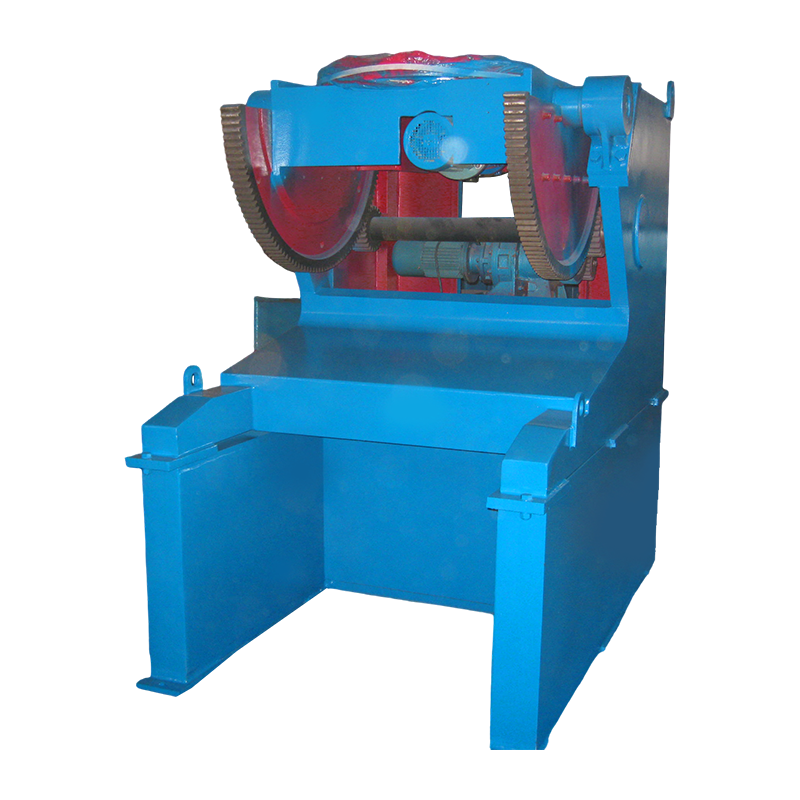
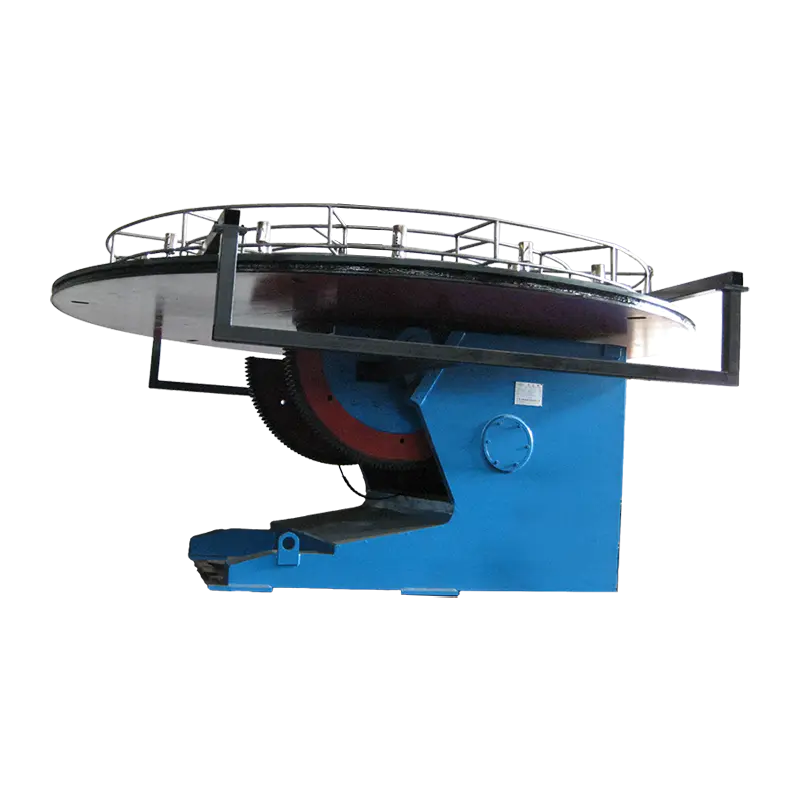
Para trabalhos montados em mesa, revise os disponíveis mesas giratórias de posicionador de soldagem por carga e configuração. Uma mesa convencional de 5 t geralmente é adequada para estruturas pequenas e médias, mas não se o centro de gravidade estiver longe do centro ou se a peça precisar de um grande torque de inclinação.
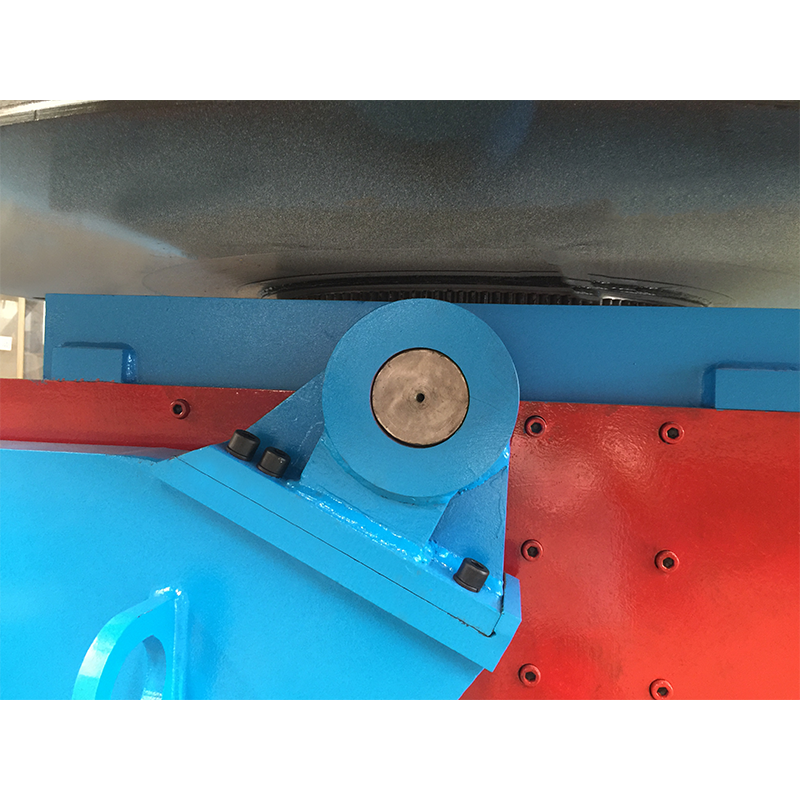 Posicionador de soldagem convencional 5T para peças médias a pesadas Um posicionador de mesa inclinável e rotativa de 5 toneladas com controle de velocidade contínuo, adequado para estruturas de pequeno a médio porte quando os limites de carga e centro de gravidade são verificados. Ver Produto →
Use rotadores quando a peça for longa, não apenas pesada
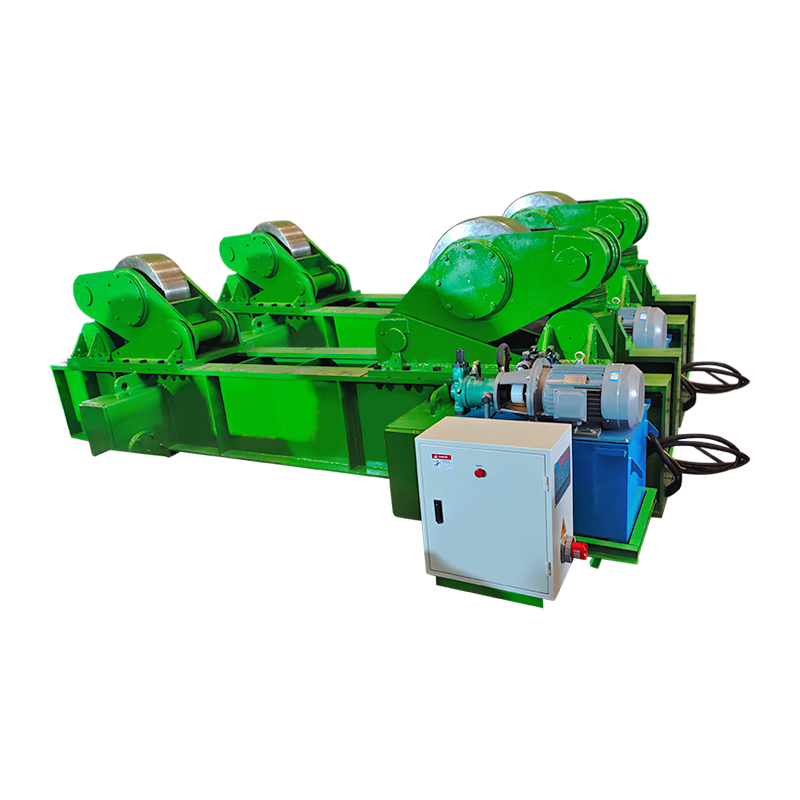
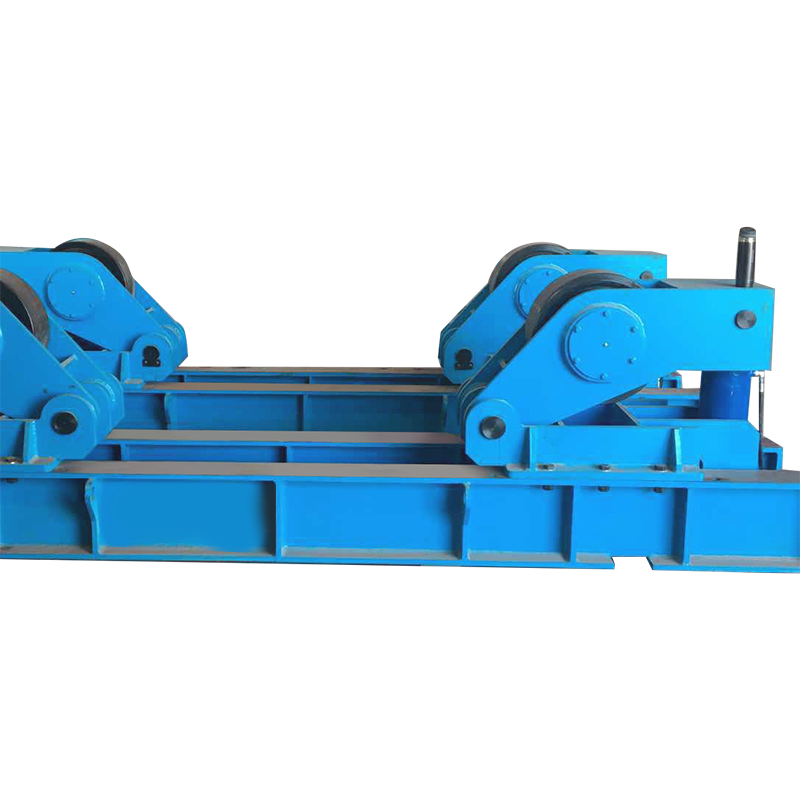
O trabalho cilíndrico longo geralmente pertence a um rotador porque a carga é compartilhada pelos rolos e a solda pode ser girada a uma velocidade estável; um posicionador de mesa pode se tornar um problema de cantilever. A verificação de capacidade muda: carga do rolo, diâmetro do casco, centro de gravidade ao longo do eixo e o torque de acionamento necessário para superar o atrito e a ovalização menor.
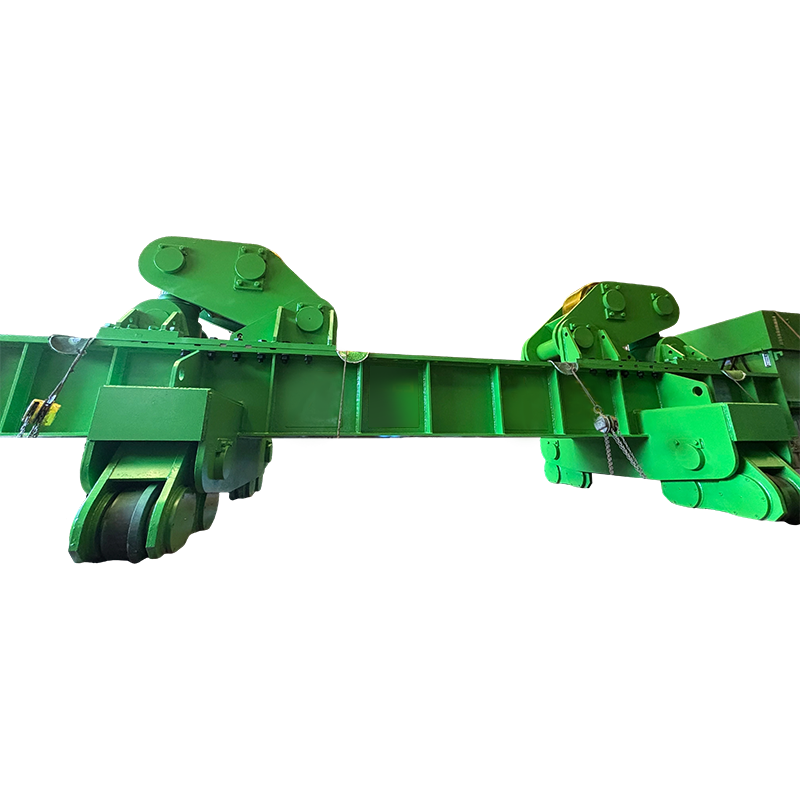
Para uma seção de tanque ou tubo, confirme o espaçamento dos rolos e o comprimento sem suporte da carcaça. Se a obra for um cilindro longo e não uma peça montada em mesa, compare rotadores de soldagem e estruturas de rolos giratórios . Em seguida, compare a disposição do acionamento e dos roletes com a carcaça real.
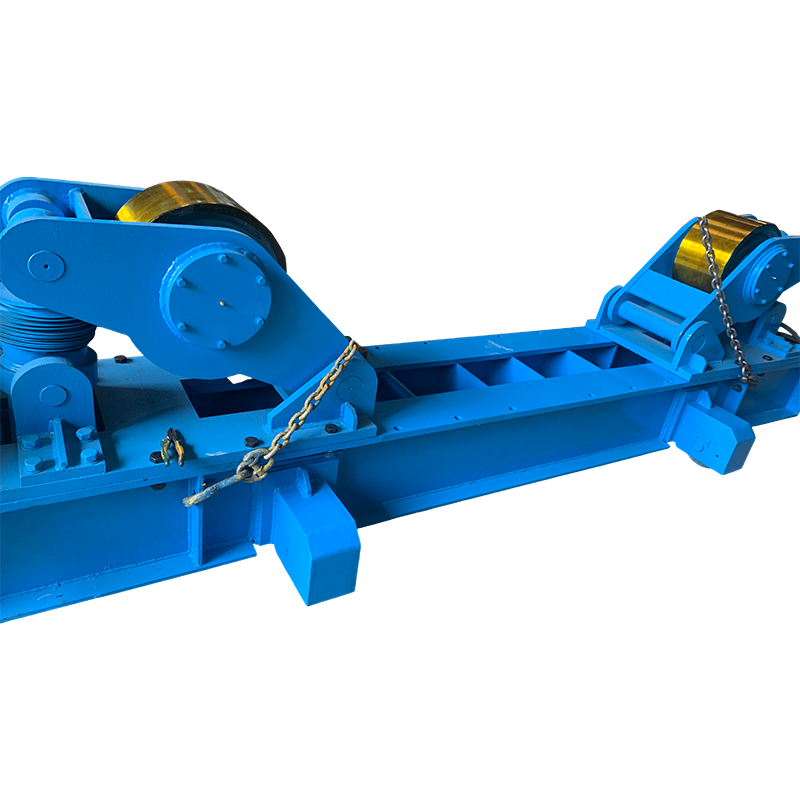 Rotador de soldagem de ajuste 100T com movimento manual do trilho Um rotador de 100 toneladas para montagem de cilindros de médio a grande porte, com movimento manual do trilho e espaçamento de rolos ajustável para suportar soldagem de costura circunferencial e longitudinal estável. Ver Produto →
Confirme o ciclo de trabalho, os controles e as margens de segurança
O ciclo de trabalho decide se um posicionador que parece adequado no papel sobreviverá à produção; uma máquina classificada para indexação ocasional não é a mesma classificada para rotação contínua. Solicite o ciclo de trabalho ou classificação ED, funcionamento do motor e do inversor, classificação do freio e partidas permitidas por hora. Uma célula de soldagem que gira quase continuamente pode precisar de um acionamento e arranjo de resfriamento diferentes de uma estação de ajuste que indexa algumas vezes por turno.
Os controles devem corresponder à tarefa do operador. Pedais, controles pendentes, interface remota e rotação coordenada com uma coluna de soldagem afetam o tempo do ciclo, a segurança e a qualidade da solda. O posicionador deve manter a posição sem desvio, iniciar e parar suavemente e permitir parada de emergência sem movimento descontrolado.
- Verifique a carga no deslocamento real do centro de gravidade, não apenas na tonelagem nominal.
- Confirme a faixa de velocidade, o torque em baixa velocidade e a estabilidade da velocidade sob carga.
- Verifique o ciclo de trabalho, o tipo de freio e as partidas permitidas por hora.
- Revise o acesso de fixação, aterramento, proteção e parada de emergência.
- Confirme a carga do piso, a fundação, a fonte de alimentação e a folga de elevação.
Uma lista de verificação prática de seleção
Use a lista de verificação abaixo para transformar um requisito vago em uma cotação que possa ser comparada de forma justa; o objetivo é fazer com que todos os fornecedores respondam às mesmas questões técnicas. Para trabalhos simples, uma unidade padrão pode ser suficiente. Para trabalhos mistos ou pesados, um posicionador personalizado é muitas vezes mais barato do que adaptar uma unidade padrão após a entrega.
- Liste todas as famílias de peças e a carga normal mais pesada, incluindo acessórios.
- Marque o centro de gravidade e o deslocamento máximo do eixo de rotação.
- Defina o processo: posição de soldagem, ângulo de inclinação, velocidade de rotação e ciclo de trabalho.
- Defina o teste de aceitação: teste de carga, teste de rotação, verificação de velocidade e verificação de segurança.
- Confirme a interface com a coluna de soldagem, robô ou célula existente.
Para geometria incomum, solicite um diagrama de carga e um cálculo de torque com o orçamento. Na linha WeldNice, as mesas giratórias convencionais cobrem trabalhos de pequeno e médio porte, enquanto as unidades personalizadas atendem a peças pesadas ou offset.
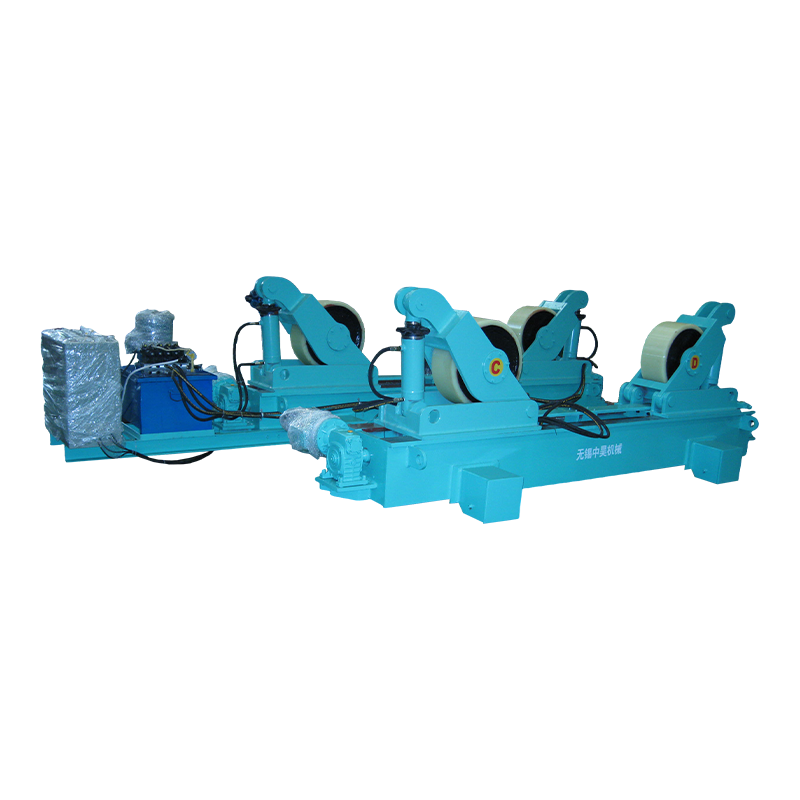
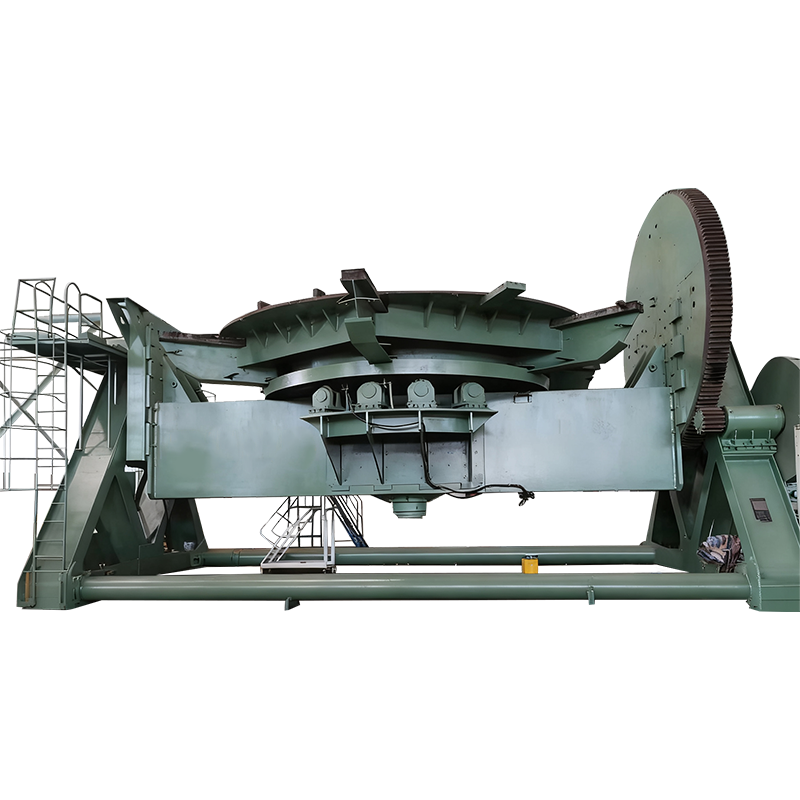 Posicionador de soldagem 300T para peças cilíndricas pesadas Um sistema de posicionamento de 300 toneladas com estruturas de rolos autocompensadores e ajustáveis por parafuso para cilindros de grande diâmetro, usando rolos de poliuretano e acionamento de frequência variável para rotação estável. Ver Produto →
Riscos de aquisição a serem verificados antes de fazer o pedido
O maior risco de aquisição é comparar preços sem comparar a base de capacidade; uma unidade de preço mais baixo pode usar um acionamento menor, uma mesa mais curta ou um conjunto de rolamentos mais leve. Peça a cada fornecedor para indicar a carga nominal em um deslocamento definido do centro de gravidade, o torque permitido, a velocidade nesse torque e o ciclo de trabalho. Se esses números estiverem faltando, a cotação não será tecnicamente comparável.
Confirme também o que está excluído: ferramentas, grampos, parafusos de fundação, transporte, comissionamento, treinamento e peças de reposição. Um posicionador que chega sem o mandril ou acessório correto pode anular a economia de um preço mais baixo da máquina. Para projetos de exportação, verifique a tensão, frequência, classe de proteção e idioma da documentação antes do envio.
Finalmente, concorde com o teste de aceitação. Um teste de rotação sem carga não é suficiente para um posicionador pesado. O teste deve incluir a carga nominal ou uma carga de teste acordada, uma verificação de estabilidade em baixa velocidade, uma verificação dos freios e uma revisão dos dispositivos de segurança.
Perguntas frequentes
Como calculo a capacidade necessária do posicionador de soldagem?
Calcule primeiro a massa rotativa total e depois adicione o deslocamento do centro de gravidade e o torque necessário para girar, inclinar ou parar a carga. Compare esse resultado com a carga nominal e o torque do posicionador na velocidade pretendida e mantenha uma margem prática para variação de ferramentas e ajustes.
Uma tonelagem maior é sempre melhor?
Não. Uma tonelagem maior pode aumentar o custo, a altura e a carga do piso sem melhorar a soldagem. A melhor escolha é a máquina que corresponda à carga, centro de gravidade, velocidade e ciclo de trabalho com uma margem segura, mas não excessiva.
Qual é a diferença entre capacidade de carga e capacidade de torque?
A capacidade de carga é a massa que a estrutura e os rolamentos podem suportar. A capacidade de torque é o esforço de giro que o acionamento e a estrutura podem transmitir. Uma máquina pode suportar uma carga, mas ainda assim não conseguir girá-la suavemente se o centro de gravidade estiver muito longe do eixo.
Quando devo escolher um rotador em vez de um posicionador de mesa giratória?
Escolha um rotador para trabalhos cilíndricos longos, como tanques, tubos e reservatórios, porque os rolos suportam a peça ao longo de seu comprimento. Escolha uma mesa giratória para peças compactas que precisam de inclinação e rotação em torno do eixo da mesa.
O que deve ser incluído em uma cotação de capacidade?
A cotação deve incluir carga nominal, deslocamento permitido do centro de gravidade, torque, faixa de velocidade, ciclo de trabalho, tipo de controle, escopo de ferramentas, requisitos de fundação e teste de aceitação. Sem esses detalhes, a comparação de preços fica incompleta.