A classificação de carga da placa de identificação de um posicionador informa o que seu fuso pode suportar. Ele não informa se a peça de trabalho manterá a concentricidade a 0,5 rpm, se o caminho de aterramento sobreviverá a 300 A de corrente de soldagem ou se o pendente aceitará o acessório que você já possui. Essas perguntas são respondidas por acessórios para posicionador de soldagem : o mandril, placa frontal, mandíbulas, anéis de munhão, pacote de acionamento, aterramento rotativo e hardware de controle que ficam entre a máquina e a solda.
A regra que usamos no chão de fábrica é simples: primeiro dimensione os acessórios e depois confirme se o posicionador possui o torque, a faixa de inclinação e os tamanhos de furo para suportá-los. Os compradores que partem apenas da classificação de carga geralmente acabam comprando o conjunto de acessórios duas vezes, uma vez errada e outra certa.
O que conta como acessório posicionador de soldagem
Qualquer coisa que altere a forma como uma peça é agarrada, indexada, alimentada ou protegida conta como acessório, e essa lista é mais longa do que a maioria dos pedidos de compra sugere.
- Fixação de trabalho: mandris de três e quatro mandíbulas, mandíbulas macias, placas frontais, mesas com fenda em T, placas angulares, blocos em V, pinos localizadores, kits de fixação rápida.
- Movimento e direção: servomotores e acionamentos, redutores planetários ou sem folga, freios, codificadores rotativos, home e interruptores de limite.
- Controle e interface: estações pendentes, pedais, seletores de estação dupla, módulos de interface de PLC e robô, relés de parada de emergência.
- Elétrica: conjuntos de aterramento rotativos, anéis coletores, articulações de cabos de soldagem, suportes de tocha, trilhos de cabos e sistemas festoon.
- Utilitários de processo: uniões rotativas de gás, uniões de refrigeração, conectores de cabos refrigerados a água, braços de extração de fumos.
O primeiro grupo é o que a maioria das pessoas entende por “acessórios”. Os outros quatro são os que realmente causam tempo de inatividade não programado.
Por que a lista de acessórios decide a capacidade real do posicionador
Um posicionador de 2 t equipado com um mandril pesado, uma pilha de mandíbulas alta e um deslocamento da peça de trabalho de 300 mm da face do fuso não é mais um posicionador de 2 t na prática, porque o torque de inclinação varia com o raio, enquanto as classificações do rolamento e da caixa de engrenagens não.
Dois números são mais importantes do que o carregamento do título. A primeira é a carga radial na face do fuso – o peso multiplicado pela distância do rolamento. A segunda é manter o torque durante a soldagem, quando a gravidade, a tração do cabo e a força do arco atuam ao mesmo tempo. Mantenha uma margem de torque de aproximadamente 1,5× no acionamento e a máquina manterá a posição sem oscilar.
| Grupo de acessórios | O que controla | Especificações para confirmar | Sintoma típico de incompatibilidade |
|---|---|---|---|
| Chuck ou painel frontal | Aderência e concentricidade | Curso da mandíbula, furo passante, excentricidade | A peça de trabalho se arrasta, a costura se desvia |
| Mandíbulas e mandíbulas macias | Área de contato e marcação | Altura da mandíbula, serrilhado, material | Deslizamento em velocidade, distorção em parede fina |
| Servo drive e codificador | Precisão e repetibilidade do índice | Margem de torque, resolução, folga | Deriva e caça no meio da passagem |
| Solo rotativo | Caminho de retorno para corrente de soldagem | Classificação atual, ciclo de trabalho, rpm | Arco dentro dos rolamentos, falsos defeitos de solda |
| Cabo giratório ou anel coletor | Envolvimento do cabo e vida útil | Condutores, amplificadores, limite de velocidade | Fadiga dos cabos e curtos-circuitos |
| União de gás ou refrigerante | Rotação contínua de utilidades | Pressão, furo, tipo de vedação | Vazamentos, porosidade, líquido refrigerante na junta |
Correspondência da fixação à geometria da peça
As peças redondas precisam de um mandril ou de um conjunto de rolos, as fabricações em caixa querem uma mesa com fenda em T com placas angulares e qualquer coisa assimétrica quer contrapesos mais um cabeçote móvel - a geometria, e não o orçamento, define a ordem.
Peças redondas e simétricas
Um mandril autocentrante de três mandíbulas é a opção mais rápida para flanges, carretéis de tubos e corpos de válvulas porque centraliza em um único movimento; um mandril independente de quatro mandíbulas é a escolha certa quando o centro de gravidade fica fora do eixo ou a peça é uma peça fundida em bruto. Verifique o curso da mandíbula em relação à faixa de diâmetro real que você executa, não ao máximo do catálogo, e confirme o diâmetro do furo passante se você planeja alimentar o cabo de soldagem ou uma linha de purga através do fuso.
Caixa, moldura e peças fabricadas
Para vigas H, estruturas de máquinas e soldagens, uma mesa com fenda em T com placas angulares com fenda permite ajuste em dois eixos; um mandril não consegue segurar um canto quadrado sem calçar, o que custa tempo de configuração. O nivelamento da mesa e o espaçamento das ranhuras em T são mais importantes do que a espessura da mesa aqui, porque os grampos funcionam melhor quando o parafuso pousa onde a ranhura realmente está.
Peças descentralizadas e longas
Contrapesos e um contraponto ou descanso estável convertem uma configuração instável em estável. Em eixos longos, o suporte em ambas as extremidades também protege a caixa de engrenagens de inclinação de um momento fletor para o qual nunca foi dimensionada.
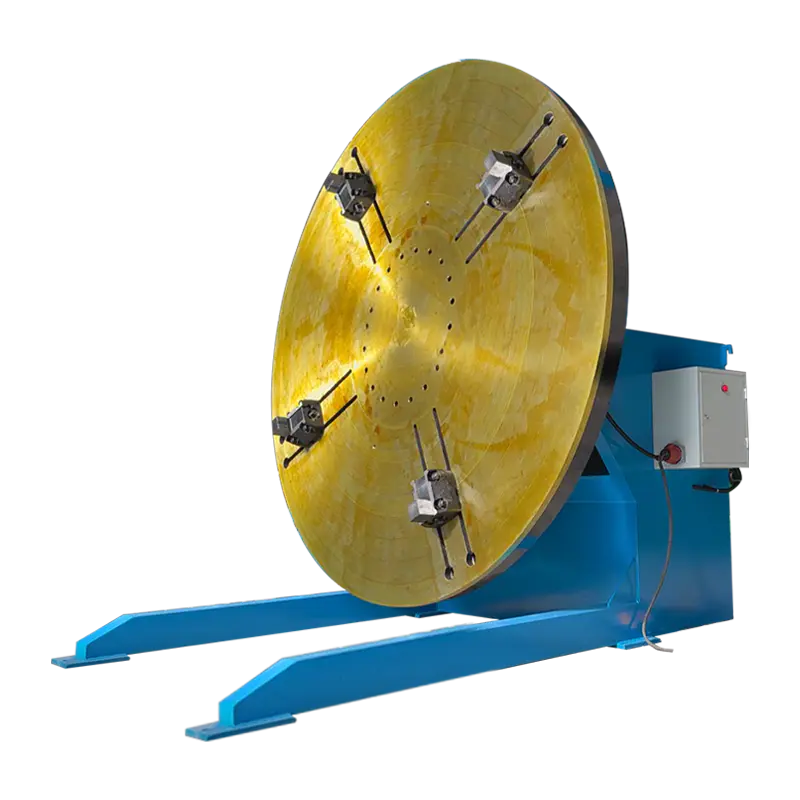 Posicionador de soldagem convencional 3T com mandris de torno vertical Um posicionador de 3 toneladas com mandris de torno verticais adicionais que expandem a faixa de fixação para peças cilíndricas ou irregulares e suportam soldagem estável de inclinação e rotação. Ver Produto →
Controles e acessórios elétricos: de onde vem a precisão do índice
A precisão do índice é uma propriedade do sistema – o motor, o redutor, o codificador e o controlador devem ser combinados, e não apenas conectados.
Um inversor de frequência variável em um motor de indução proporciona rotação, mas um pacote servo de circuito fechado fornece uma posição de retenção, ângulos programáveis como 90° e 180° e repetibilidade medida em minutos de arco. Para costuras circulares repetitivas, a rota servo geralmente compensa através da redução do retrabalho, e não através da velocidade.
Compre a ergonomia deliberadamente. Um pedal libera ambas as mãos para o ângulo da tocha e o enchimento, o que é mais importante do que a maioria dos recursos de controle em soldas curtas e complicadas. Um pingente ganha seu lugar quando o operador precisa movimentar-se, definir zero e armazenar posições de deslocamento sem caminhar até o gabinete. Seja qual for a sua escolha, confirme a classe de proteção contra respingos e pó de esmerilhamento e verifique se a tensão da interface corresponde ao padrão da planta antes do envio da caixa.
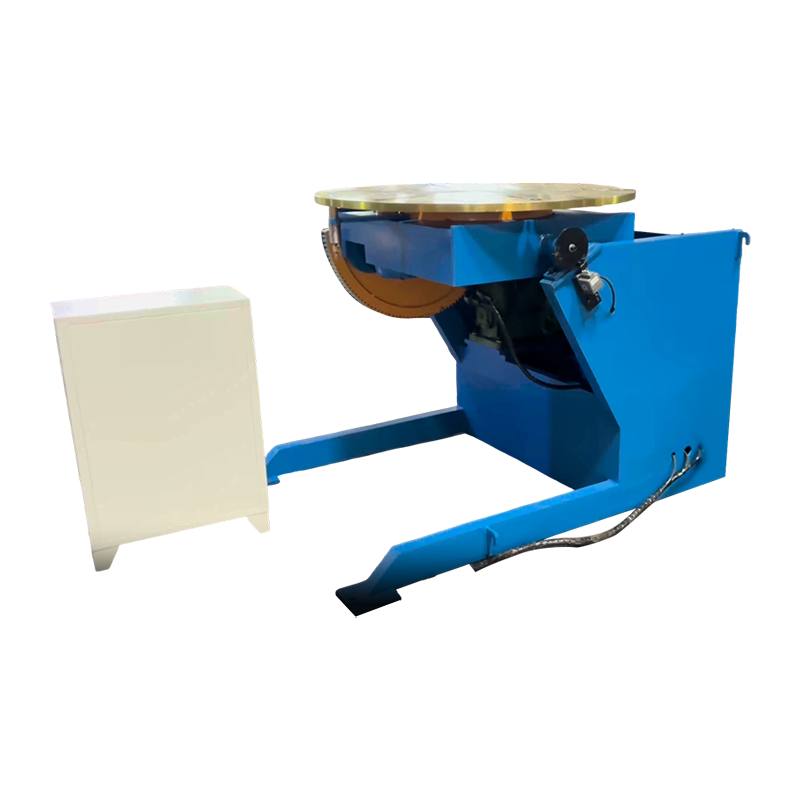 Posicionador de soldagem servocontrolado 1T para posicionamento preciso Um servoposicionador de 1 tonelada com inclinação de 0 a 105°, rotação de 360° e controle de velocidade preciso para células automatizadas que precisam de posicionamento de solda repetível. Ver Produto →
Aterramento e gerenciamento de cabos: os acessórios que evitam danos aos rolamentos
O caminho de retorno da soldagem é uma decisão acessória e ignorá-lo é o atalho mais caro em uma célula posicionadora.
Se a corrente retornar através dos rolamentos do fuso, ela formará um arco nas superfícies de contato lubrificadas e as destruirá silenciosamente. Um aterramento rotativo dedicado dimensionado acima da corrente máxima de soldagem, classificado para rotação contínua e isolado do caminho do rolamento, mantém a corrente onde ela pertence. Combine-o com um cabo giratório classificado para a mesma amperagem, para que o cabo da tocha não enrole no fuso após vinte voltas. Em células que executam processos mistos, adicione uma união rotativa a gás e uma união de refrigeração com vedações classificadas para a velocidade de rotação que você realmente usa, e não para a velocidade indicada no folheto.
Riscos de retrofit e compatibilidade que vale a pena verificar antes de fazer o pedido
A maioria dos problemas de retrofit são dimensionais e todos eles são mais baratos de encontrar em um desenho do que no chão de fábrica.
- Interface do fuso: o círculo do parafuso, o diâmetro piloto, a chaveta e o cone devem corresponder ao novo mandril ou placa frontal, e não chegar perto.
- Eletrônica de acionamento: tipo de encoder, pinagem do cabo e tensão de controle raramente são transferidos entre gerações.
- Margem de torque: um acessório que adiciona massa ou deslocamento reduz a carga útil na caixa de engrenagens existente.
- Excentricidade após a montagem: meça-o, porque um mandril assentado em uma rebarba irá indexar perfeitamente e ainda soldar fora do centro.
Onde o rendimento, em vez da precisão de retenção, é a restrição real, vale a pena ler como um posicionador se encaixa em um quadro mais amplo de eficiência em nossa nota sobre abordando a ineficiência da soldagem com posicionadores e comparando essa lógica com seus próprios tempos de ciclo.
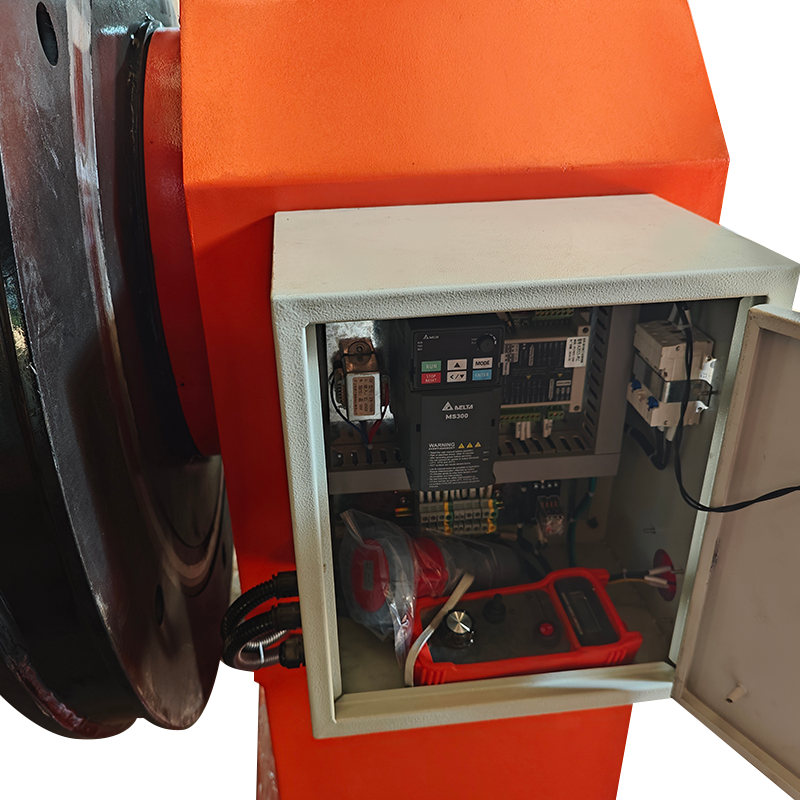 Posicionador de soldagem de coluna dupla 2T com mesa de trabalho de elevação Um posicionador de coluna dupla de 2 toneladas com rotação contínua e uma mesa de trabalho de elevação para suporte estável de peças grandes e excêntricas em configurações de soldagem automatizadas. Ver Produto →
Lista de verificação do comprador para acessórios de posicionador
Confirme esses oito itens por escrito antes da liberação do pedido; cada um causou um atraso no comissionamento no andar de alguém.
Dados da peça
Peso, deslocamento do centro de gravidade, diâmetro ou envelope e a parede mais fina que você irá fixar.
Interface do fuso
Círculo do parafuso, diâmetro piloto, furo passante e conicidade, medidos em vez de recuperados.
Dever e velocidade
Rotações por turno, corrente de soldagem e rpm que o acessório deve sobreviver continuamente.
- Carga nominal versus carga radial real na face do fuso.
- Curso da mandíbula ou tamanho da mesa em relação à família de peças reais, incluindo trabalhos de grandes dimensões.
- Diâmetro do furo passante para roteamento de cabos, purga ou refrigerante.
- Classificação da corrente de aterramento rotativo e ciclo de trabalho.
- Resolução do encoder, folga da caixa de engrenagens e repetibilidade em minutos de arco.
- Tensão da interface de controle, protocolo e arranjo de parada de emergência.
- Proteção contra entrada e proteção contra respingos para o meio ambiente.
- Documentação, mandíbulas sobressalentes e kits de vedação para o primeiro ano de operação.
A nossa própria gama de posicionadores e mesas giratórias de soldagem é construído em torno desta ordem de perguntas, desde unidades de bancada de 30 kg até cabeçotes personalizados de 300 t, de modo que a seleção de acessórios e o dimensionamento da máquina são citados juntos e não em sequência.
Perguntas frequentes
Preciso de um mandril ou de um painel frontal?
Escolha um mandril quando a peça estiver centrada em um eixo e o curso da mandíbula cobrir sua faixa de diâmetro; escolha um painel frontal ou mesa com fenda em T quando a peça for retangular, irregular ou precisar de pontos de fixação afastados do centro.
Um posicionador manual pode ser atualizado com um servoacionamento?
Muitas vezes sim, mas somente se a montagem da caixa de engrenagens, do freio e do encoder forem compatíveis e o gabinete de controle suportar o novo inversor; a interface mecânica geralmente é o fator limitante, não o motor.
Para qual velocidade de rotação os acessórios devem ser classificados?
Avalie cada acessório rotativo de acordo com a rotação máxima da célula, e não a média, porque os giradores de cabos, uniões e mandris se degradam mais rapidamente no topo da faixa, mesmo por curtos períodos.
Como protejo os rolamentos do posicionador da corrente de soldagem?
Instale um aterramento rotativo dedicado classificado acima da corrente máxima de soldagem, mantenha o cabo de retorno o mais curto possível e inspecione o caminho do aterramento em cada intervalo de manutenção, em vez de esperar por ruídos no rolamento.
Quanta margem de torque é suficiente?
Cerca de 1,5× no torque de retenção cobre a maioria dos deslocamentos de fixação e tração do cabo; abaixo disso, espere que o posicionador se desloque ou que o inversor falhe durante soldas longas.
Os acessórios não são o toque final em um posicionador; eles são a parte do sistema que o arco realmente vê. Combine o suporte de trabalho, o pacote de acionamento, o caminho de aterramento e a interface de controle com a peça de trabalho real e a carga nominal se tornará um número no qual você pode confiar. Pule essa etapa e cada ajuste posterior no piso será uma correção parcial de uma decisão tomada muito cedo.