Rotador de soldagem ajustável com parafuso de chumbo 10T aumentado
Este produto tem rotador de soldagem com parafuso ajustável de 10t e altura, adequado para soldar peças de trabalho dentro de 10 toneladas. O equip...
See Details
Compre um soldador MIG se você solda chapas finas em ambientes internos e deseja velocidade, cordões limpos e uma curva de aprendizado curta. Compre um soldador se você trabalha ao ar livre, em aço enferrujado ou sujo, ou precisa de uma máquina que ligue um gerador e sobreviva a um local. Essa é a resposta honesta de uma linha para a questão do soldador MIG versus soldador, e vale para a maioria dos trabalhos de fabricação e reparo.
O restante deste guia explica por que a divisão ocorre onde ocorre: taxa de deposição, perfil de penetração, tolerância ao vento e à contaminação, ciclo de trabalho e custo operacional. O objetivo é permitir que você combine um processo com as juntas que você realmente solda, em vez de com uma folha de especificações em um showroom.
MIG é o processo mais rápido e limpo em chapas finas, e stick é o processo mais difícil e mais tolerante em trabalhos grossos, sujos ou ao ar livre.
MIG (soldagem por arco de metal a gás) empurra um fio sólido contínuo através de uma pistola e protege o arco com gás de proteção. Depois que a velocidade de alimentação do arame, a tensão e o fluxo de gás forem definidos, a máquina alimenta o enchimento para você. Stick (soldagem a arco de metal blindado) usa um eletrodo revestido de fluxo que queima para criar seu próprio escudo de gás, e a escória que se forma posteriormente protege o cordão de resfriamento.
Essa única diferença mecânica determina quase todo o resto: velocidade de deslocamento, tempo de limpeza, tolerância ao vento, espessura mínima e a habilidade que cada processo exige da pessoa que segura o ferrão ou a arma.
| Trabalho ou condição | Melhor escolha | Razão |
|---|---|---|
| Painéis da carroceria de 1 a 3 mm, dutos, proteções | MIG | Baixa entrada de calor e arco curto, distorção mínima e sem escória para lascar |
| Trabalho em local externo com vento | Stick | A proteção de fluxo não pode ser destruída; proteção de gás pode |
| Prato enferrujado, pintado ou oleoso | Stick | O arco queima através de contaminação luminosa que causaria porosidade MIG |
| Filetes estruturais de 6 a 10 mm em posição plana | MIG (ou fluxado) | Deposição muito maior por hora na mesma posição |
| Raiz vertical para cima no tubo | Stick | A escória de congelamento rápido sustenta a poça em uma face vertical |
| Alumínio fino | MIG | Eletrodos revestidos para alumínio são impraticáveis em espessuras pequenas |
| Trabalhos de reparação com potência limitada | Stick | Um eletrodo de 3,2 mm funciona com cerca de 90 a 130 A a partir de uma fonte modesta |
Use a tabela como um filtro, não como um livro de regras. Se o seu trabalho consiste em 80% de chapas finas e 20% de reparo no local, um processo claramente ganha espaço na bancada; se for o contrário, a resposta muda.
O MIG oferece um arco contínuo, portanto sua tarefa principal é manter o fio na borda principal da poça.
A velocidade de alimentação do fio define a corrente e a tensão define o comprimento do arco, enquanto o fluxo de gás normalmente fica entre 12 e 18 litros por minuto. O modo de transferência muda com a corrente: transferência por curto-circuito abaixo de aproximadamente 3 mm e baixa amperagem, globular no meio e transferência por spray em correntes mais altas com uma mistura rica em argônio. O curto-circuito é adequado para chapas finas e trabalhos fora de posição; o spray deposita o metal rapidamente e penetra profundamente, mas normalmente é limitado a posições planas e horizontais.
Coloque o controle de calor nas mãos do operador, porque o comprimento do arco altera diretamente a tensão e a corrente.
Uma fonte de energia de corrente constante com característica de queda mantém a corrente estável conforme o comprimento do arco varia. A classe do eletrodo é mais importante do que a maioria dos compradores espera: 6013 é fácil de atacar e rebater para trabalhos gerais, 6010 e 6011 fornecem um arco forte e profundo em aço sujo e 7018 é um eletrodo com baixo teor de hidrogênio que deve ser mantido seco em uma aljava aquecida ou assado de acordo com a programação do fabricante. Cada cordão também custa a remoção de escória, e esse tempo de lascamento é uma verdadeira mão de obra em qualquer estimativa de custo.
O MIG vence em velocidade e finalização, o stick vence em tolerância às condições, e os dois estão mais próximos do que a maioria das pessoas supõe em força.
| Fator | MIG | Stick |
|---|---|---|
| Consumível | Fio sólido ou fluxado em um carretel | Eletrodos revestidos com fluxo, 2,5 a 5 mm |
| Blindagem | Garrafa de gás, regulador e medidor de vazão | Integrado no revestimento do eletrodo |
| Taxa de deposição | Aproximadamente 2 a 4 kg por hora em transferência por spray | Aproximadamente 1 a 2,5 kg por hora, limitado pelo tamanho do eletrodo |
| Espessura mínima prática | Cerca de 0,8 mm com cuidado | Cerca de 1,5 a 2 mm antes que o risco de queimadura aumente |
| Forma de penetração | Largo e raso em curto-circuito; mais fundo em spray | Estreito e profundo, especialmente com eletrodos celulósicos |
| Limpeza | Remoção de respingos leves, escovação ocasional | Lascas de escória em cada passagem |
| Vento e clima | Pobre sem abrigo | Bom, o escudo é autogerado |
| Curva de aprendizado | Mais curto; a máquina alimenta o enchimento para você | Mais longo; comprimento do arco e ângulo de deslocamento são habilidades manuais |
| Posições | Forte, plano e horizontal, viável verticalmente para baixo em chapas finas | Forte em todas as posições, incluindo vertical para cima e acima da cabeça |
| Eficiência de enchimento | Cerca de 95 por cento do fio torna-se metal de solda | Cerca de 60 a 70 por cento após perda de stub e respingos |
| Custo extra de funcionamento | Blindagem gas and regulator rental | Pontas de eletrodo e mão de obra de remoção de escória |
O MIG se paga primeiro em qualquer oficina que solde materiais finos em volume.
Stick continua sendo o padrão no local porque tolera tudo o que uma oficina não tolera: vento, sujeira, umidade e negligência.
O MIG penetra adequadamente, mas a profundidade depende do modo de transferência e não do nome do processo.
O MIG de curto-circuito é um processo a frio por natureza: o fio toca a poça, comprime e deposita metal com profundidade de fusão limitada, razão pela qual a falta de fusão é o defeito clássico do MIG em placas acima de 6 mm. A transferência por spray muda a imagem porque o arco é estável e a corrente alta o suficiente para fundir as paredes laterais adequadamente, mas é em grande parte uma técnica plana e horizontal. Eletrodos revestidos, especialmente os tipos celulósicos, concentram a corrente em um arco estreito que escava um perfil de penetração em forma de dedo, mesmo em aço sujo.
Para trabalho vertical, use um eletrodo de congelamento rápido que permite segurar uma pequena poça e subir com firmeza. O MIG também pode soldar verticalmente, usando menor velocidade de alimentação do arame, uma leve trama e uma pausa nos dedos, mas a margem de erro é menor. Acima, o stick é geralmente a opção mais controlável porque o comprimento do arco se ajusta instantaneamente, enquanto uma pistola MIG não fornece esse feedback.
Qualquer que seja o processo escolhido, o procedimento qualificado rege: no trabalho estrutural e de pressão, a especificação do procedimento de soldagem e a qualificação do operador decidem a aceitação, e não a etiqueta do processo na máquina.
O ciclo de trabalho é o número que decide se uma máquina se adapta à sua taxa de produção e geralmente é cotado com uma amperagem favorável.
Um conjunto MIG compacto típico classificado como 200 A com ciclo de trabalho de 60% pode soldar por seis em cada dez minutos nessa corrente, menos em configurações mais altas ou em uma oficina quente. Pequenos conjuntos de inversores geralmente citam 100% de serviço de 100 a 130 A, o que cobre eletrodos de 3,2 mm continuamente. Verifique a classificação da amperagem que você realmente usará e verifique a alimentação de entrada: máquinas monofásicas de 230 V são adequadas para uma pequena oficina, enquanto unidades trifásicas de 400 V mantêm melhor a tensão sob carga sustentada.
Em tanques, carretéis de tubos, eixos e recipientes, um rotador ou posicionador que transforma a junta em posição plana geralmente proporciona um ganho maior do que os processos de comutação.
A posição plana permite que você execute uma corrente mais alta sem que a poça fuja, o que aumenta a taxa de deposição e melhora o perfil do cordão com MIG ou stick. Para trabalhos cilíndricos, um rotador motorizado com controle antideriva mantém uma velocidade de rotação constante e impede que a peça de trabalho se arraste ao longo dos rolos, para que a solda permaneça em um ângulo consistente.
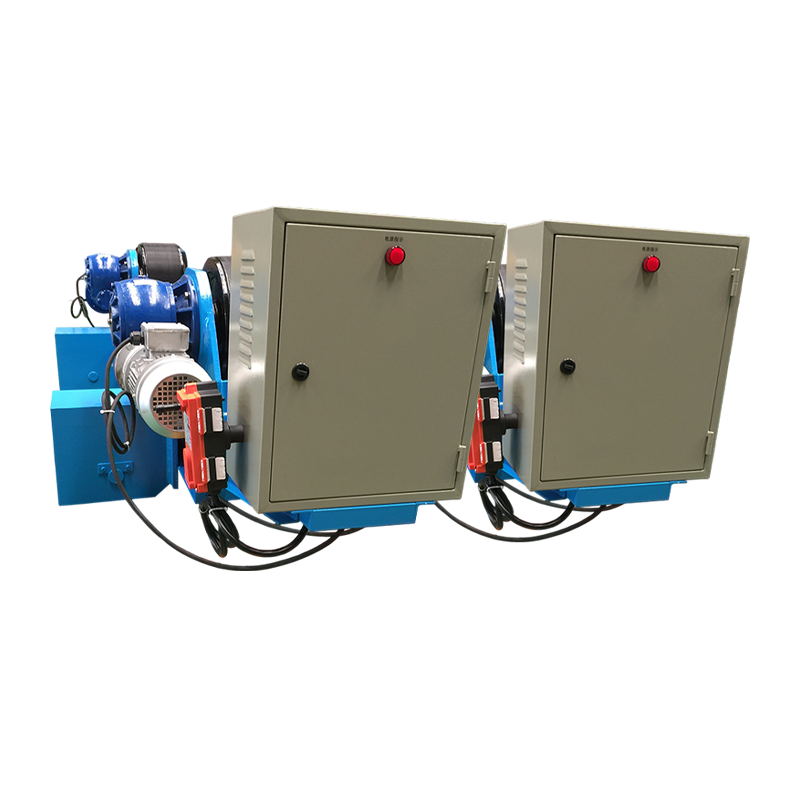 Rotador de soldagem ajustável 10T com controle anti-deriva Este rotador ajustável de 10 toneladas usa sensor e correção anti-deriva PLC para manter a rotação estável durante a soldagem de costura circunferencial e longitudinal de peças cilíndricas. Ver Produto →
Um posicionador convencional serve a mesma finalidade para peças fabricadas que precisam de inclinação e rotação em vez de giro contínuo, e para seções pesadas de vasos, um rotador de ajuste controla tanto o alinhamento quanto a rotação antes da primeira passagem ser colocada.
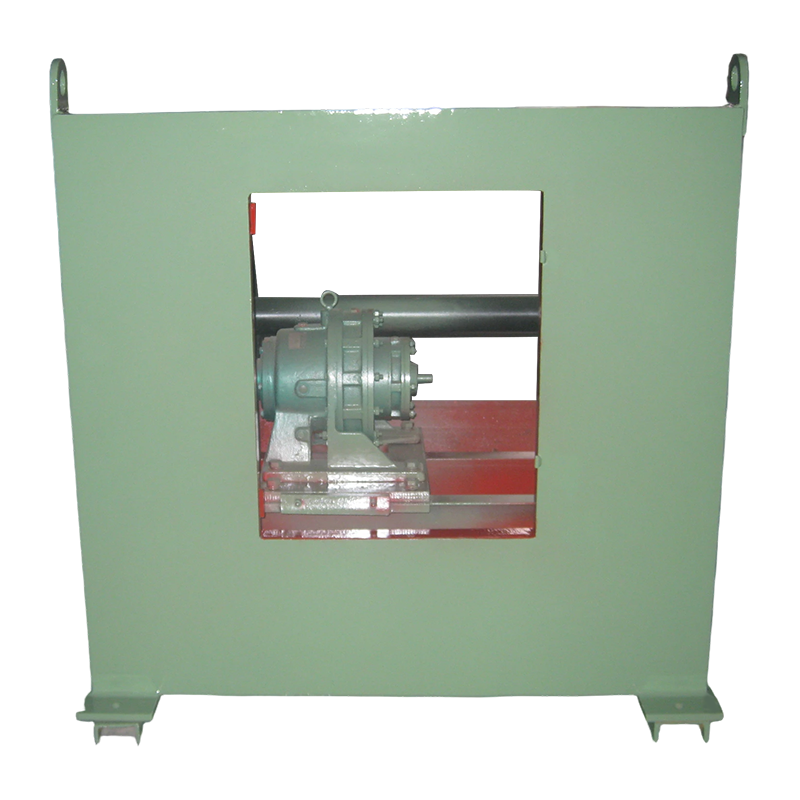 Posicionador de soldagem convencional 3T para peças fabricadas Este posicionador de 3 toneladas inclina e gira peças de trabalho de até 3.000 kg para manter as costuras em posição plana, com rotação de frequência variável e controle remoto ou de pé. Ver Produto →
O dimensionamento segue o peso da peça com uma margem saudável, e a escolha entre designs autocompensadores, ajustáveis e de ajuste depende da variação de diâmetro que você espera. O completo gama de rotadores de soldadura cobre cargas de classe de 1 t a 1.000 t, e o efeito prático na fabricação de tanques e tubos é abordado nesta análise como os rotadores mudam a fabricação de tanques e tubos .
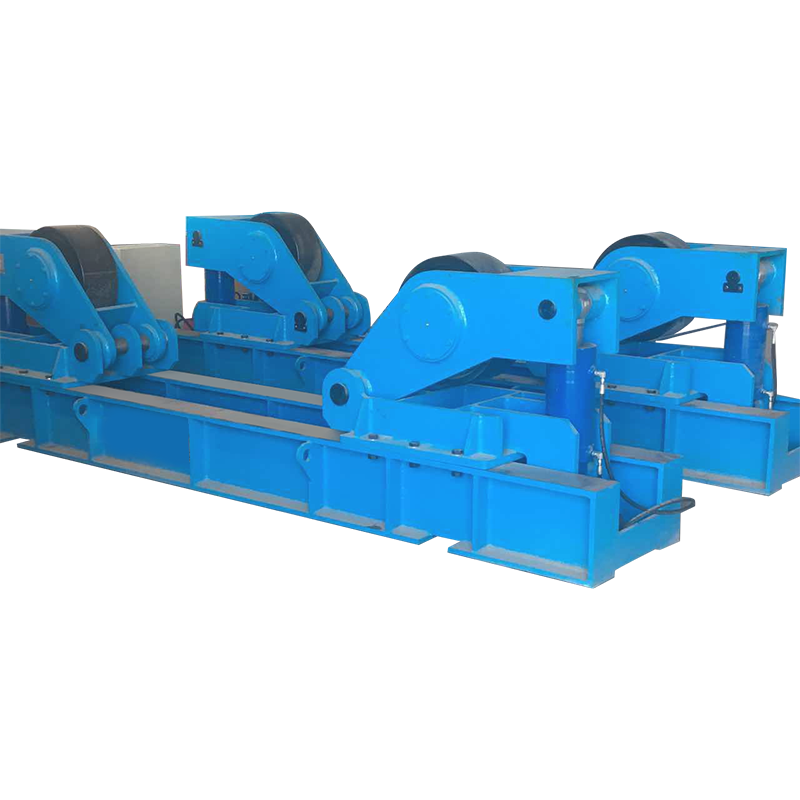 Rotador de soldagem de ajuste 120T para peças cilíndricas grandes Este rotor mestre-escravo de 120 toneladas suporta montagem e soldagem de cilindros grandes, com espaçamento de rolos ajustável e acionamento de velocidade variável para torres eólicas e vasos de pressão. Ver Produto →
Uma auditoria curta e honesta do seu próprio trabalho supera qualquer recomendação genérica.
Nenhum dos processos é inerentemente mais forte; um procedimento qualificado para qualquer um deles pode exceder a resistência do metal base. O stick é mais tolerante à contaminação e proporciona uma penetração mais profunda em aço espesso e sujo, enquanto um cordão MIG de curto-circuito mal ajustado na placa é onde geralmente aparece a falta de fusão.
Somente máquinas multiprocessadas com modo stick dedicado e característica de saída correta. Um conjunto padrão somente MIG possui uma fonte de tensão constante que é inadequada para eletrodos revestidos.
MIG é mais fácil para a maioria dos iniciantes porque a máquina alimenta o enchimento e o arco permanece aceso. O stick exige controle independente do comprimento do arco, ângulo de deslocamento e velocidade, portanto, espere várias semanas de prática antes que os cordões fiquem consistentes.
Ambos funcionam acima de 10 mm, mas o percurso prático é diferente. Stick utiliza eletrodos grandes e múltiplos passes com remoção de escória entre eles; MIG em transferência por spray ou arame fluxado deposita mais rápido e com menos paradas.
O fio sólido requer gás, geralmente uma mistura de argônio e CO2, ou CO2 puro para penetração mais profunda em aço carbono. O fio fluxado autoprotegido funciona sem garrafa e tolera o vento, o que o torna a alternativa prática para colar ao ar livre.
O custo operacional depende da sua combinação de mão de obra, gás e enchimento. O fio sólido converte cerca de 95% de seu peso em metal de solda, contra cerca de 60 a 70% para o bastão, mas o gás, o aluguel do regulador e o manuseio de garrafas contribuem para essa vantagem em trabalhos de baixo volume.
Escolha o processo que corresponde às juntas que você solda com mais frequência e, em seguida, gaste o orçamento restante no posicionamento de equipamentos que mantenham essas juntas planas e repetíveis. Um conjunto MIG modesto em uma peça rotativa produzirá mais do que uma máquina maior que luta contra a gravidade, e um conjunto de braços com um bom posicionador fará o mesmo em trabalhos pesados em embarcações. Decida a espessura, a localização e o ciclo de trabalho à sua frente, e o argumento MIG versus stick geralmente se resolve em alguns minutos.
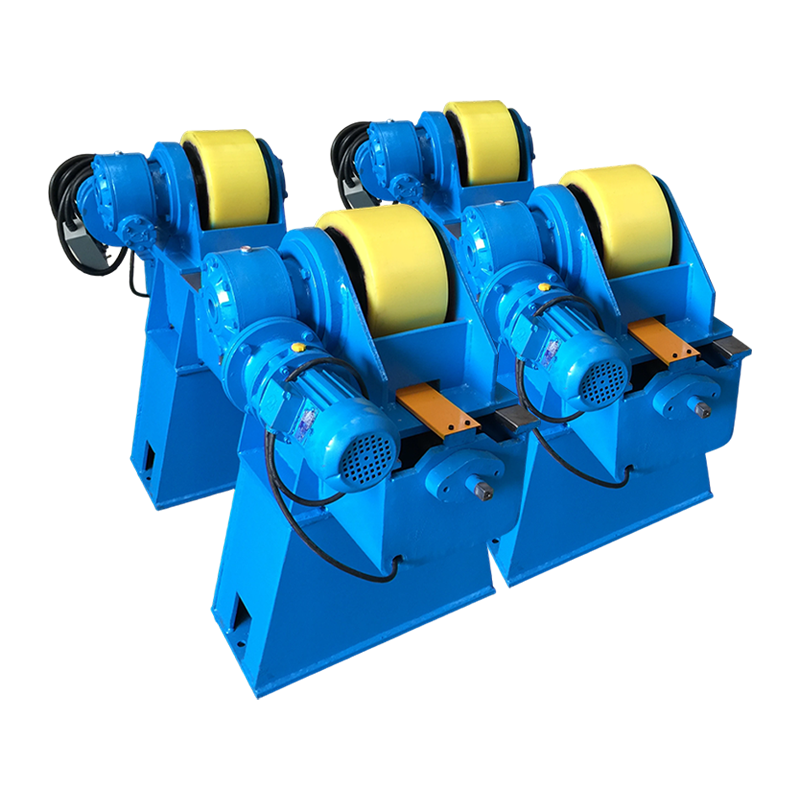
Este produto tem rotador de soldagem com parafuso ajustável de 10t e altura, adequado para soldar peças de trabalho dentro de 10 toneladas. O equip...
See Details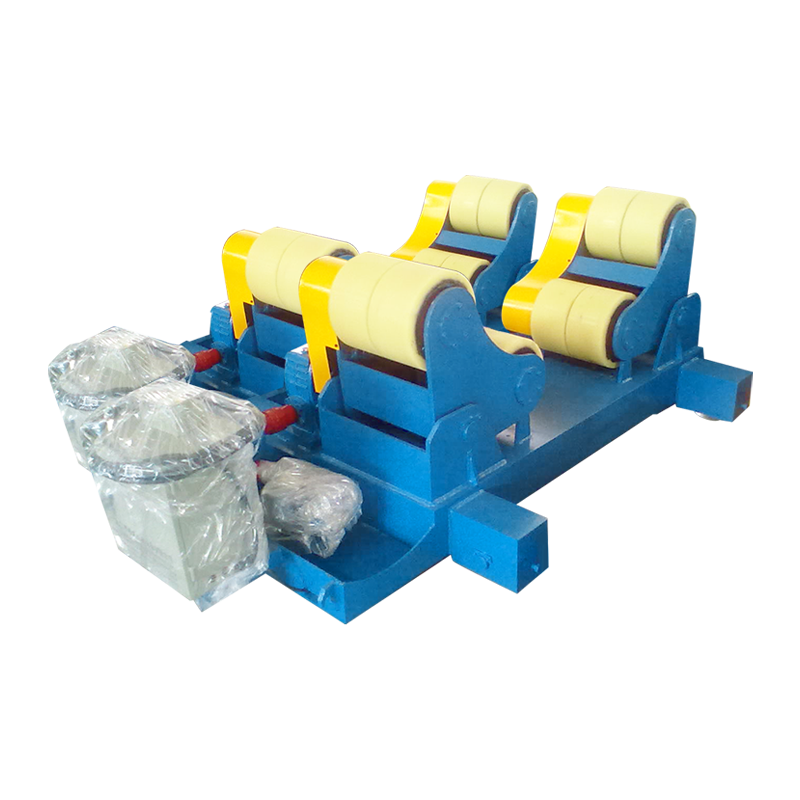
Esta máquina rotativa de soldagem com autoalinhamento com pista manual 10T combina o movimento manual da pista com a funcionalidade de auto-alinham...
See Details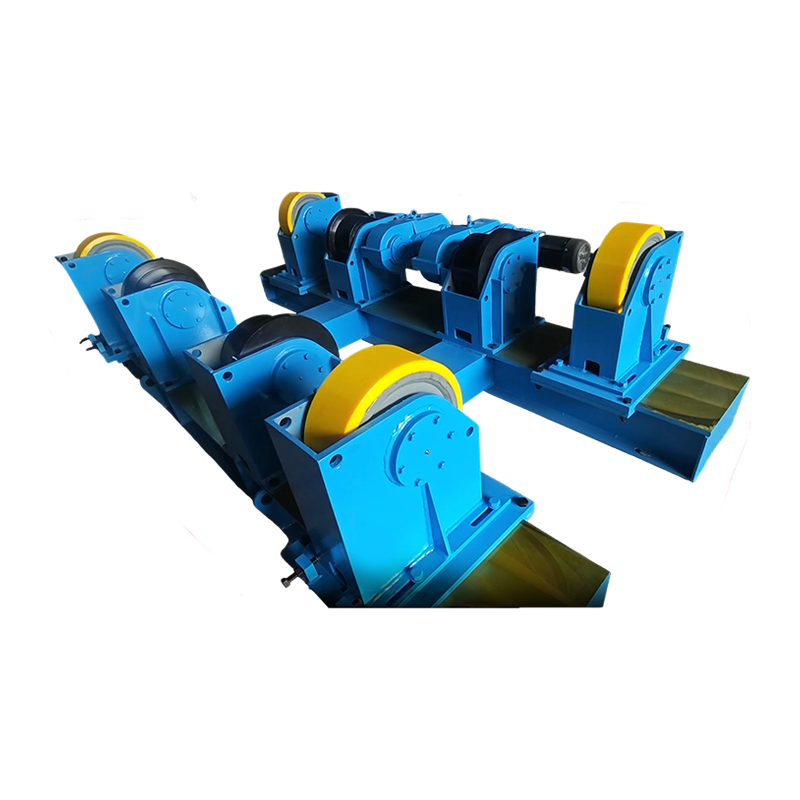
O Rotador de Soldagem Ajustável 50T (Versão Personalizada) é um equipamento auxiliar de soldagem projetado especificamente para a indústria pesada....
See Details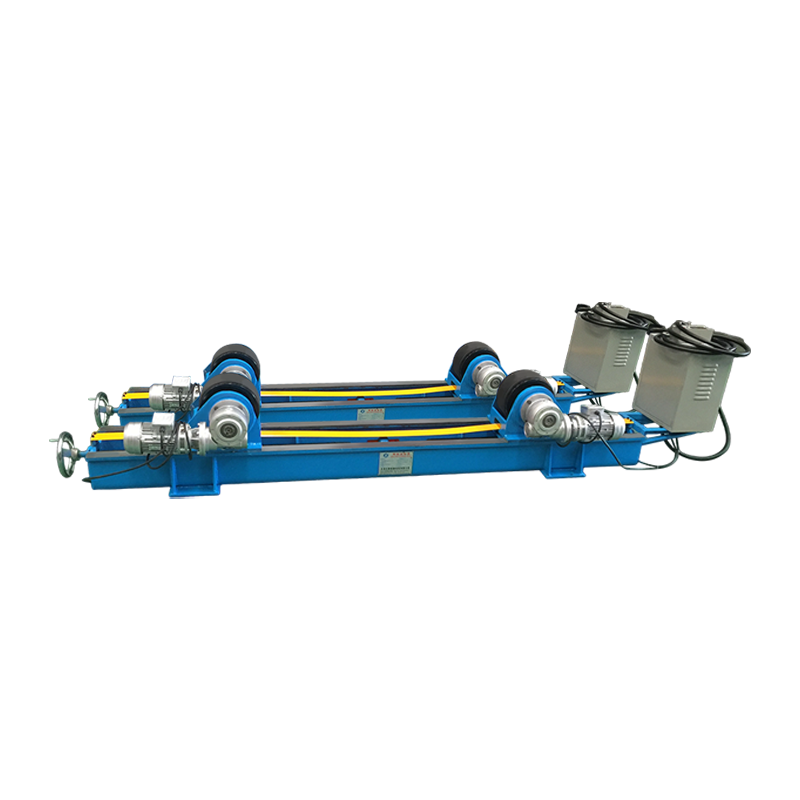
O Rotador de Soldagem Ajustável com Parafuso de Chumbo 5T Estendido é um dispositivo auxiliar projetado especificamente para processos de soldagem ...
See Details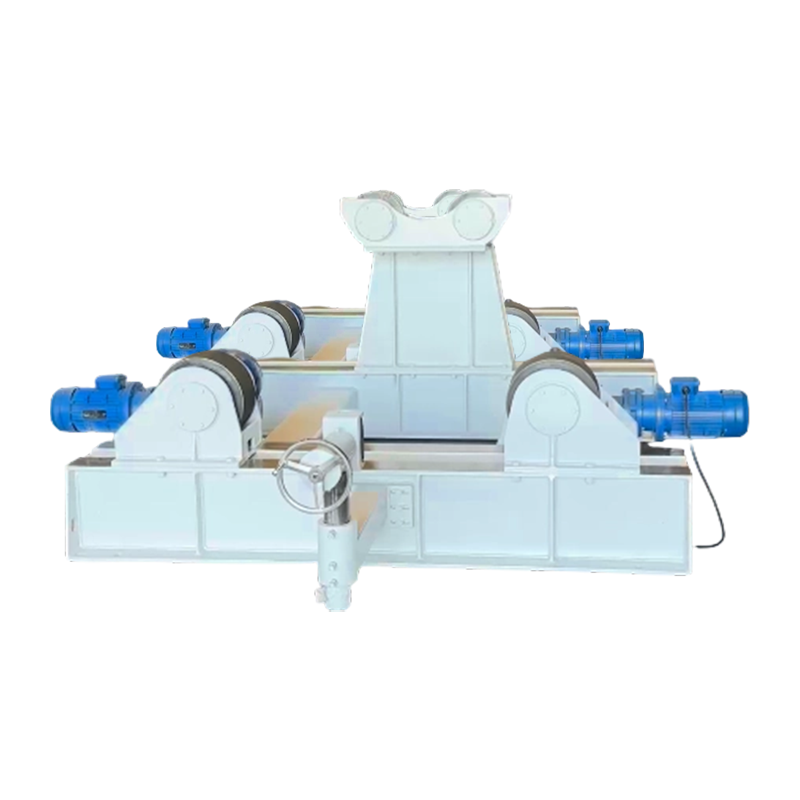
O rotador de soldagem 15t com suporte adicional para forno é especialmente projetado para a fabricação de grandes estruturas de aço. Ele integra fu...
See Details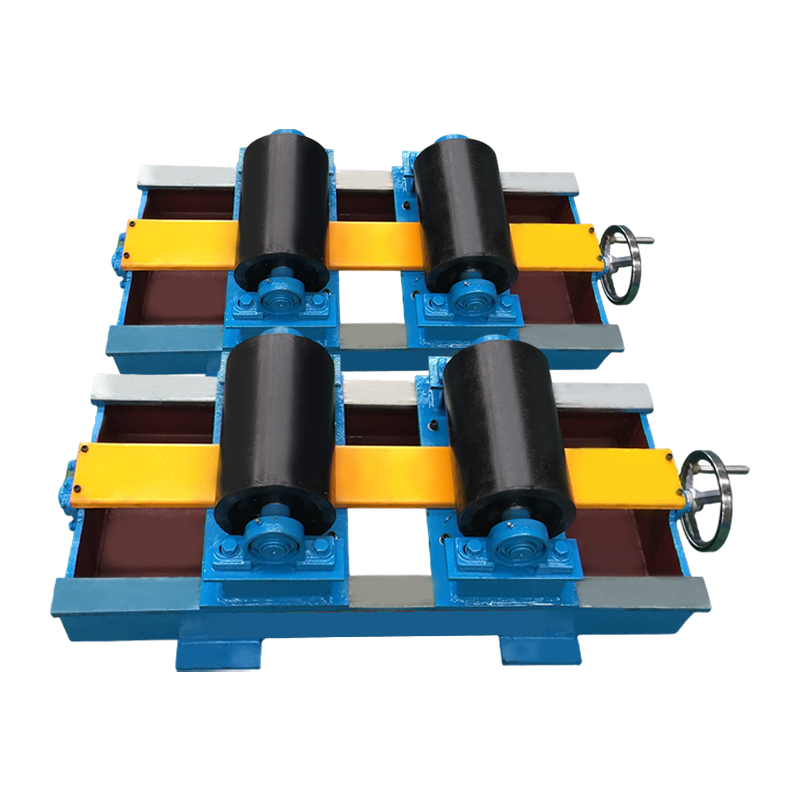
Este rotador de soldagem ajustável por parafuso 2T - tipo alargado é um dispositivo especializado para auxiliar na soldagem de peças cilíndricas (c...
See DetailsDireitos autorais 2025 Wuxi WeldNice Heavy Industry Technology Co., Ltd. Todos os direitos reservados Custom Automatic Welding Equipment Manufacturers
sales@weldnicefactory.com