Resposta curta: um arco de plasma é uma descarga elétrica que viaja através de uma coluna de gás ionizado em vez de através de metal sólido. Comprimida por um pequeno orifício de bocal, essa coluna se torna um jato de aproximadamente 15.000–30.000 °C – quente o suficiente para derreter todos os metais de engenharia – e essa única propriedade é a razão pela qual um efeito físico pode cortar uma placa de 40 mm e estabelecer uma passagem de raiz limpa em um tubo inoxidável de 6 mm.
Se você especificar, comprar ou operar equipamentos de fabricação, a questão útil raramente é o que é um arco de plasma e quase sempre qual arco você precisa, em que corrente, com qual gás e em qual máquina. O que se segue é a definição de como o arco se forma, as variantes que realmente aparecem no chão de fábrica, onde as tarefas de corte e soldagem divergem, e as especificações sobre as quais vale a pena discutir com um fornecedor antes de assinar um pedido de compra.
O que realmente é um arco de plasma
Um arco de plasma é uma descarga elétrica sustentada em que o caminho condutor é um gás aquecido até se dividir em elétrons livres, íons positivos e partículas neutras. Uma vez iniciado o arco, não é necessário contato mecânico entre o eletrodo e a peça de trabalho.
Duas características de design o diferenciam de um arco TIG ou stick. O arco é mecanicamente contraído: um bocal de cobre força a descarga através de um orifício estreito, elevando a densidade da corrente e a temperatura central muito acima de um arco de queima livre. E o eletrodo fica dentro do corpo da tocha, longe da peça de trabalho, de modo que o gás de proteção, em vez da atmosfera do arco, proteja a poça de fusão ou a face cortada.
Números de trabalho úteis ao comparar cotações:
- Temperatura central: aproximadamente 15.000–30.000 °C.
- Diâmetro da coluna do arco: cerca de 1–5 mm, definido pelo tamanho do orifício, fluxo de gás e corrente.
- Faixa de corte: 30–400 A cobre chapas finas até cerca de 50 mm de aço carbono; os sistemas de alta definição vão além do aço inoxidável.
- Faixa de soldagem: microplasma de folha de aproximadamente 0,1 mm para cima; soldagem tipo buraco de fechadura até cerca de 10–12 mm em uma única passagem.
Como o arco se forma, passo a passo
A formação segue uma sequência fixa e uma falha em qualquer etapa aparece como uma falha na partida ou como um arco que se recusa a permanecer estável.
- O gás estabelece o caminho. Ar comprimido, nitrogênio, argônio ou uma mistura de argônio-hidrogênio flui através da tocha a uma taxa controlada e gira.
- A ionização começa. Uma faísca de alta frequência, ou um breve contato eletrodo-bocal, libera os primeiros elétrons.
- A corrente assume o controle. A fonte DC sustenta a descarga e o circuito de alta frequência é desligado.
- Constrição e colimação. O bocal e o redemoinho de gás comprimem o arco em um ponto de energia concentrada.
- Transfira para a peça de trabalho. No corte e na soldagem a arco plasma, a raiz do arco se fixa à placa e o caminho de retorno passa pelo cabo-obra; antes desse momento é apenas um arco piloto.
As variantes do arco de plasma que você conhecerá
A maioria das falhas de produção remonta à confusão desses modos. Eles não são intercambiáveis e um arco duplo não é um processo – é um dano acontecendo em tempo real.
| Tipo de arco | Caminho atual | Uso industrial típico |
|---|---|---|
| Arco transferido | Eletrodo para peça de trabalho | Corte plasma, soldagem a arco plasma, goivagem |
| Arco não transferido | Eletrodo para bocal | Pulverização de plasma, aquecimento de tocha, tratamento de gás |
| Arco piloto | Eletrodo para bocal at low current | Auxílio inicial; corte de chapa pintada, enferrujada ou revestida |
| Arco duplo | Arco parasita do bico à peça de trabalho | Uma falha que corrói o bico e enfraquece o corte |
| Arco deslizante | Arco esticado ao longo de eletrodos divergentes em fluxo rápido de gás | Ativação de superfície, condicionamento de gás, trabalho de laboratório |
Corte e soldagem: mesmo arco, serviço diferente
Uma família de fontes de alimentação pode atender a ambos, mas a janela de operação é completamente diferente. O corte maximiza a densidade de energia e o fluxo de gás para que o jato expulse o metal fundido do corte; a soldagem deseja uma coluna de baixa turbulência e rigidamente controlada que derreta sem perfurar um furo. Misturar os dois ciclos de trabalho é a maneira mais rápida de queimar consumíveis.
| Parâmetro | Corte a plasma | Soldagem a arco plasma |
|---|---|---|
| Modo arco | Transferido, alta densidade de corrente | Transferido, constrito, baixa turbulência |
| Corrente típica | 30–400 A | 0,1–200 A, microplasma para buraco de fechadura PAW |
| Gás | Ar, nitrogênio, oxigênio, argônio-hidrogênio | Misturas de argônio, argônio-hidrogênio e hélio |
| Materiais | Qualquer metal condutor | Aço inoxidável, titânio, ligas de níquel, aço carbono |
| Espessura | 0,5 mm a 50 mm e além | Folha de 0,1 mm para buraco de fechadura de cerca de 12 mm |
| Questão chave de qualidade | Escória, ângulo de bisel, largura do corte | Porosidade, colapso do buraco da fechadura, perfil do cordão |
Onde os arcos de plasma ganham seu sustento
Em qualquer lugar onde uma junta circular deva ser cortada ou soldada, um arco de plasma mecanizado ganha em termos de repetibilidade: tanques de armazenamento e vasos de pressão, carretéis de tubos de processo, seções de torres eólicas, vigas H e aço estrutural, e chapas finas para instrumentos e trabalhos aeroespaciais.
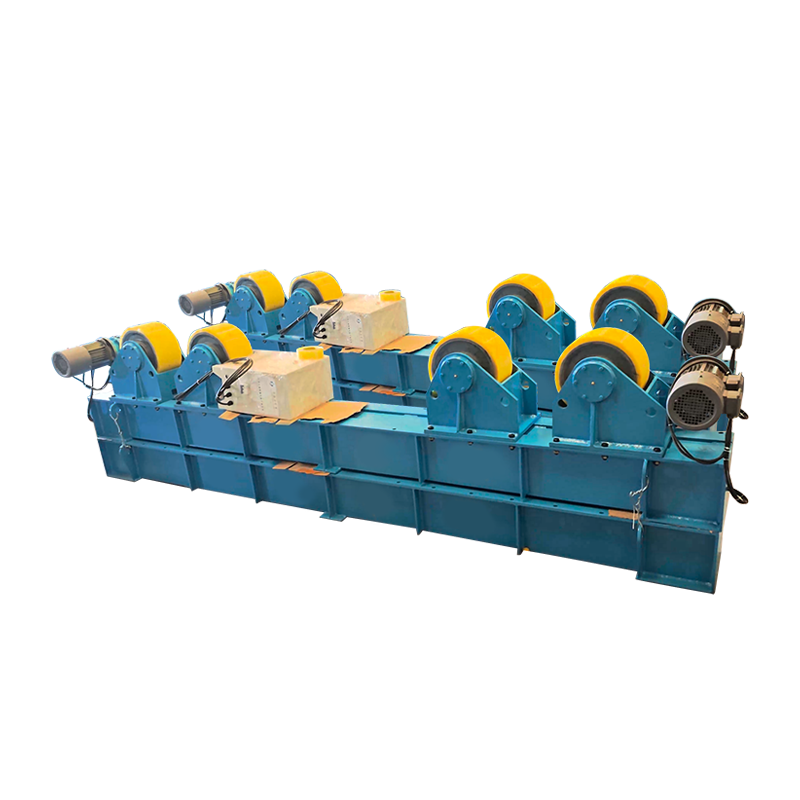
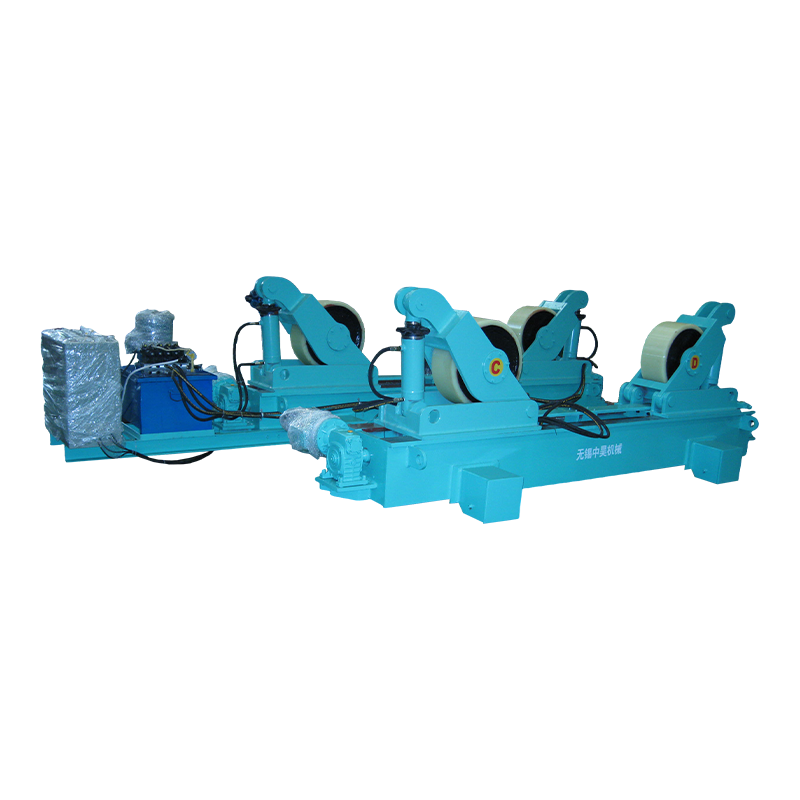
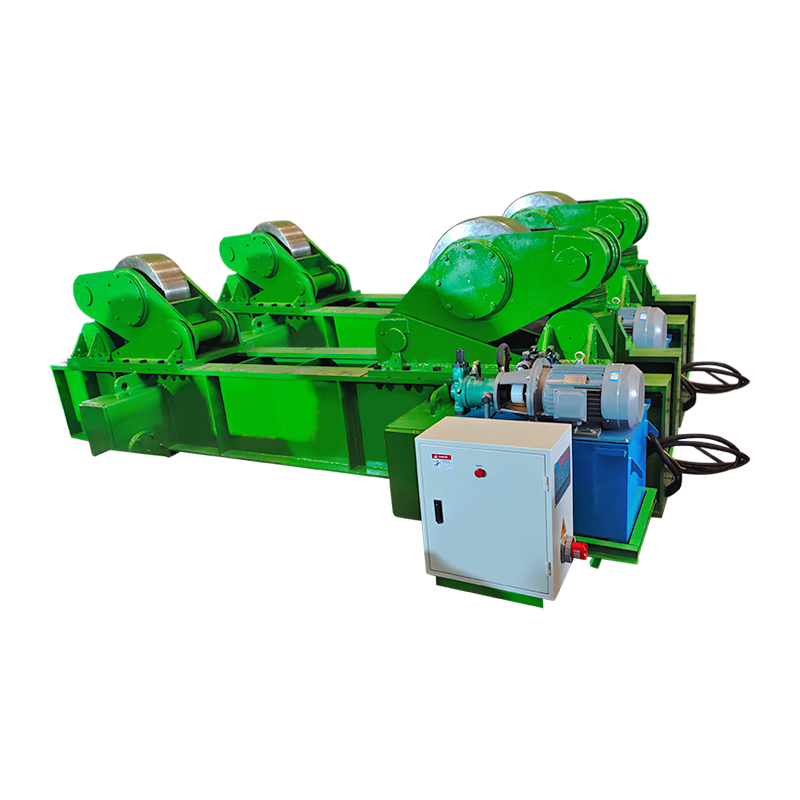
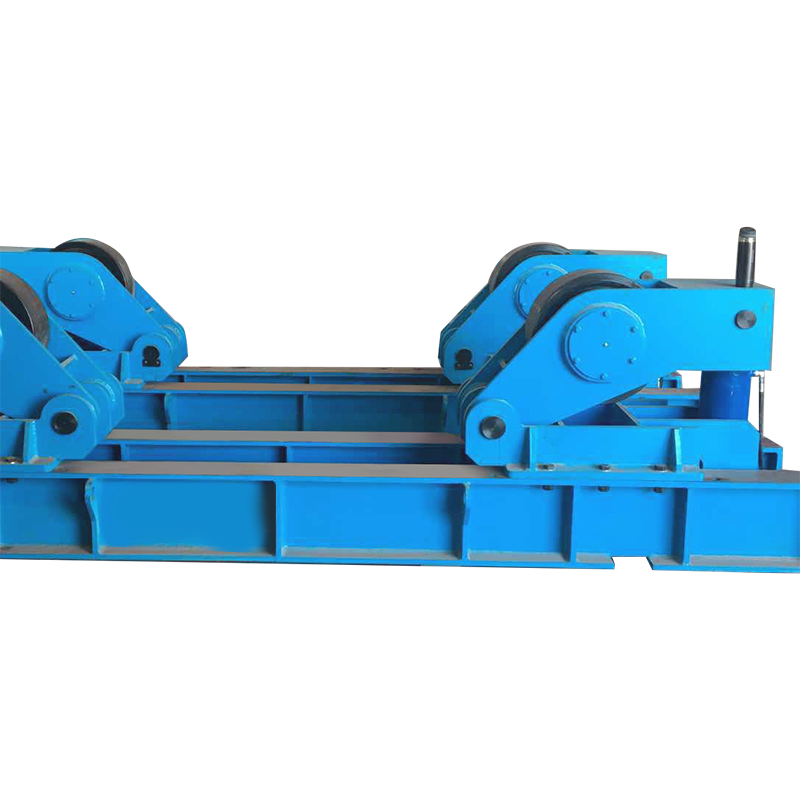
O trabalho com tanques e conchas é o caso clássico. Uma cabeça de plasma ou arco submerso corre ao longo da costura enquanto a casca gira abaixo dela, de modo que a raiz do arco cai no mesmo lugar em cada passagem. Isso coloca a carga sobre a rotação em si - a excentricidade do rolo, a suavidade do acionamento e a manutenção da velocidade, tudo isso aparece diretamente na aparência do cordão. Rotadores montados com elevação hidráulica cobrem a maioria dos diâmetros de vasos de tamanho médio; o raciocínio do chão de fábrica por trás dessa escolha é apresentado nesta nota sobre como rotadores de soldagem trocam fabricação de tanques e tubos .
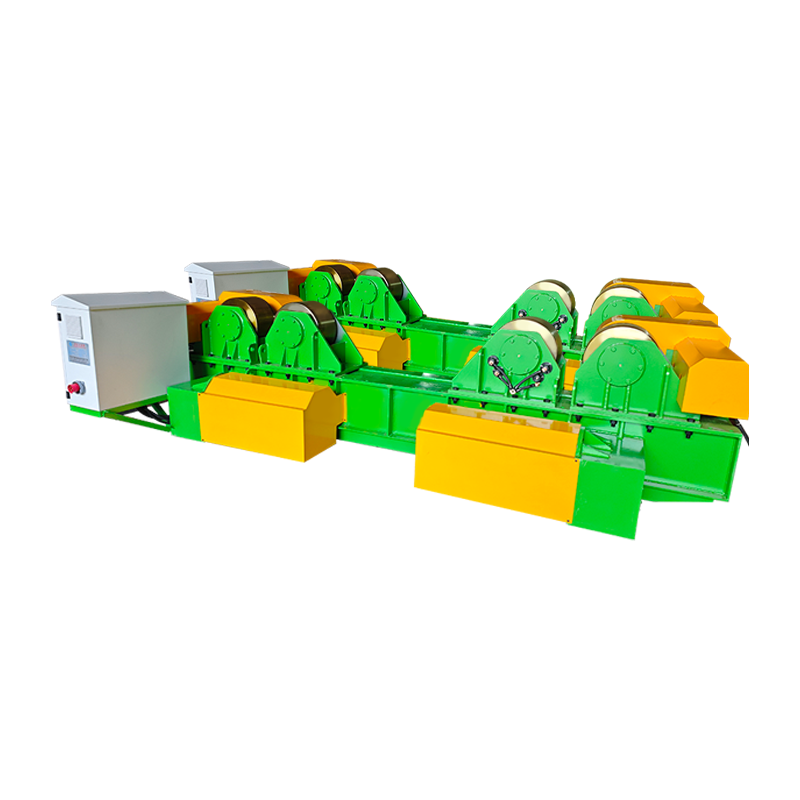 Rotador de soldagem de ajuste 40T com elevação hidráulica e movimento orbital manual Lida com ajuste e soldagem de peças cilíndricas de 40 toneladas, com ajuste de altura hidráulico, deslocamento manual do trilho e rotação de velocidade variável para costuras de tanques e embarcações. Ver Produto →
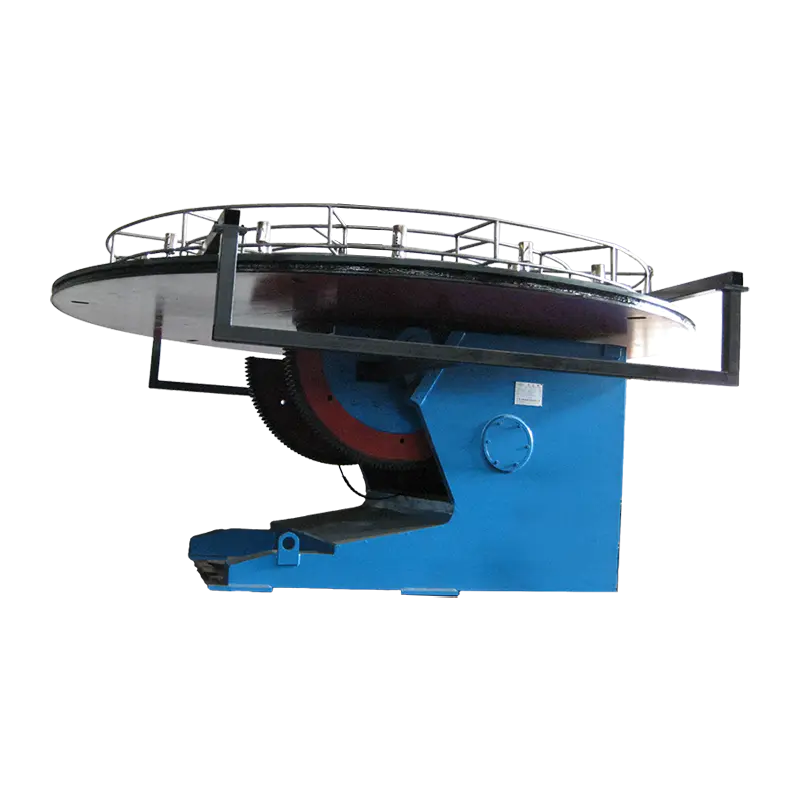
Nem toda peça de trabalho é cilíndrica. Para carcaças de bombas, estruturas e corpos de válvulas, um posicionador de soldagem transforma a junta na posição plana ou horizontal que um arco constrito prefere, e a inclinação e a rotação servo-controladas mantêm o ângulo dentro de uma fração de grau – o que é importante quando o buraco da fechadura tem apenas alguns milímetros de largura.
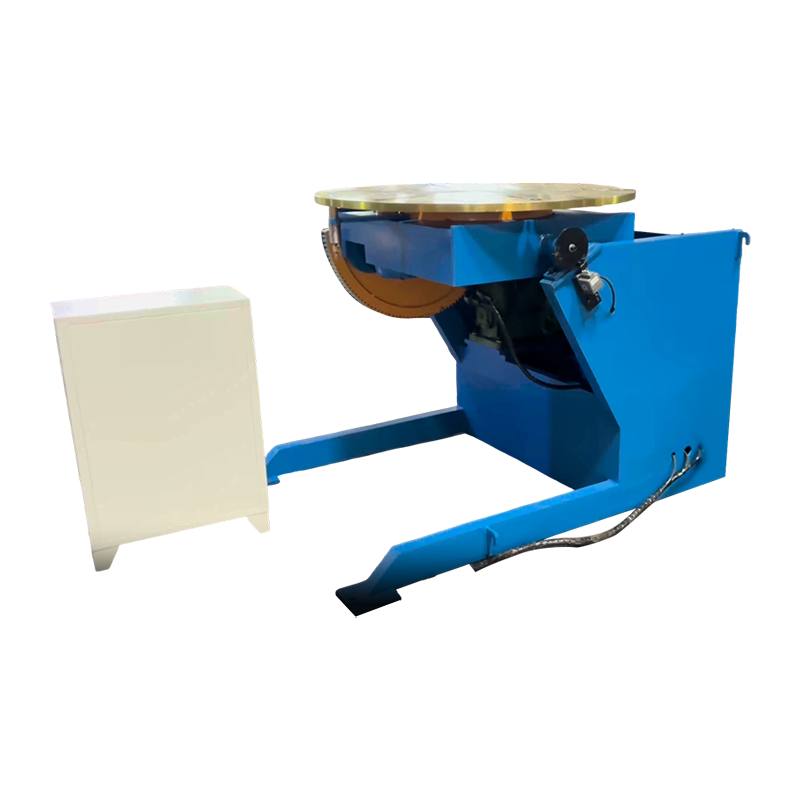 Posicionador de soldagem servocontrolado 1T Servoposicionador de uma tonelada para peças não cilíndricas, proporcionando inclinação de 0 a 105° e rotação contínua de 360° para manter o alinhamento da tocha em soldagem automatizada. Ver Produto →
Costuras longas e retas geralmente são executadas com a tocha carregada em uma coluna e lança acima de uma base ou conjunto de rolos. O movimento orbital elétrico permite que o cabeçote gire para carregamento e retorne ao mesmo ângulo programado, o que reduz o tempo de configuração entre as peças.
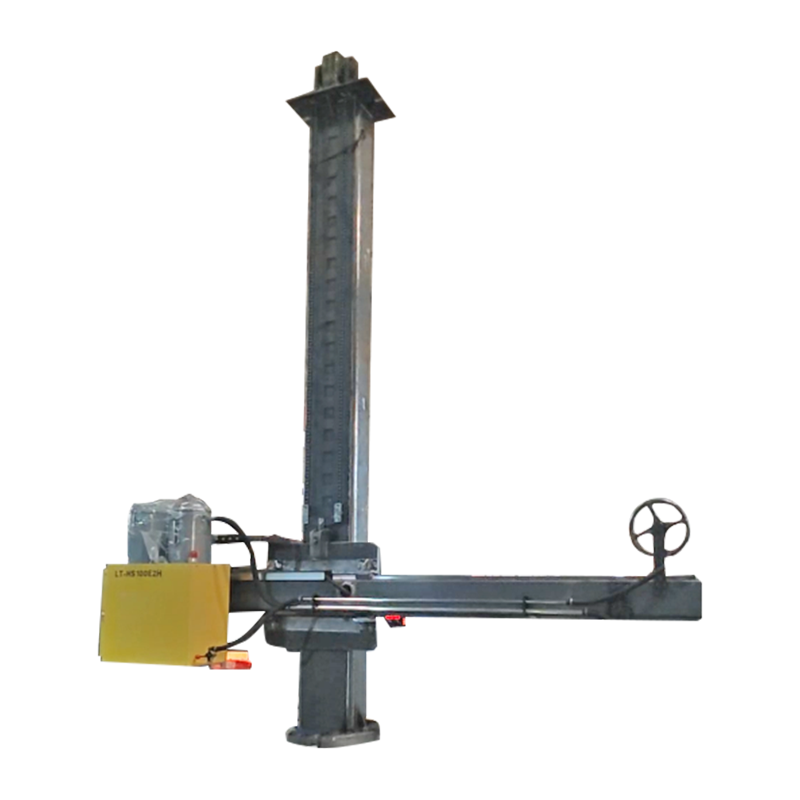 Coluna e lança personalizadas 4030 com movimento orbital elétrico Coluna e lança customizadas para soldagem automática, com movimento orbital elétrico para posicionar costuras longas e retas e ajustar a velocidade entre as peças. Ver Produto →
A produção de torres eólicas combina todos os três: os cascos são montados em rotores, as costuras longitudinais passam sob uma lança e o processo de arco – plasma, arco submerso ou híbrido – é escolhido para penetração e velocidade de deslocamento. A compensação do processo é abordada neste artigo em tecnologia de soldagem para geração de energia eólica .
O que verificar antes de comprar
A qualidade do arco plasma é decidida na folha de especificações e não na parte de demonstração. Seis itens são mais importantes.
- Ciclo de trabalho em sua corrente real. Uma máquina de 200 A com capacidade de 60% é uma máquina diferente daquela com capacidade de 100%.
- Resfriamento da tocha e custo de consumíveis por metro de corte. As tochas resfriadas a água custam mais e duram consideravelmente mais acima de aproximadamente 100 A.
- Fornecimento e pureza de gás. Contaminação e queda de pressão são duas das causas mais comuns de arcos instáveis.
- Precisão de movimento. Para soldagem mecanizada, procure posicionamento servo de ±0,1 mm ou melhor e velocidade repetível sob carga.
- Capacidade de carga com margem. Dimensione rotadores e posicionadores para a peça de trabalho mais pesada e ferramentas, não para a peça média.
- Certificação e documentação. A marcação CE, os registos de testes e uma visita à fábrica dizem-lhe mais do que uma brochura.
Diagnosticando Falhas Comuns de Arco Plasmático
A maioria das falhas tem uma pequena lista de causas e a solução mais barata geralmente é a correta.
- Escória na parte inferior de um corte: velocidade de deslocamento muito lenta, corrente muito baixa ou afastamento excessivo.
- Arco duplo: bocal desgastado ou incorreto, espaçamento insuficiente ou umidade na linha de gás.
- Vida útil curta dos consumíveis: fluxo insuficiente do líquido refrigerante, gás contaminado ou perfuração em altura muito baixa.
- Distorção do arco ou colapso do buraco de fechadura durante a soldagem: fluxo de gás incorreto, acúmulo magnético na peça de trabalho ou folga de junta não preparada.
- Porosidade em soldas PAW: perda de cobertura de blindagem, captação de hidrogênio ou comprimento de arco muito longo.
Perguntas frequentes
Um arco plasma é mais quente que um arco TIG?
Sim, normalmente por um fator de dois ou mais. Um arco TIG de queima livre fica em torno de 10.000–11.000 °C, enquanto um arco de plasma constrito atinge 15.000 °C e acima. A vantagem não é apenas o calor, mas a concentração: a energia chega numa coluna estreita.
Um arco de plasma pode cortar qualquer material?
Não. O corte por arco transferido requer uma peça de trabalho eletricamente condutora, porque a corrente deve retornar através do cabo-obra. Vidro, cerâmica e a maioria dos plásticos não podem ser cortados desta forma.
Por que a tocha precisa de um arco piloto?
O arco piloto ioniza o caminho do gás em baixa corrente para que o arco principal possa transferir o momento em que a tocha atinge a placa. Ele também permite que a tocha seja iniciada em superfícies pintadas, enferrujadas ou revestidas que, de outra forma, interromperiam o início.
A soldagem a arco plasma é apenas uma variação do TIG?
Não. O TIG deixa o arco livre para se espalhar, enquanto o PAW o força através de um bico. O resultado é uma coluna mais densa, um modo de fechadura para penetração de passagem única e muito menos sensibilidade ao comprimento do arco.
O corte a plasma funciona debaixo d’água?
Sim. O corte subaquático reduz ruídos, fumaça e radiação ultravioleta, por isso é comum em estaleiros e fábricas de corte de chapas inoxidáveis ou pintadas.
O resultado final
Um arco de plasma é uma descarga restrita através de gás ionizado e suas duas funções industriais são corte e soldagem. O corte necessita de máxima densidade de energia e fluxo de gás; a soldagem precisa de uma coluna estável e posicionada com precisão. Entre os dois ficam os mecânicos – rotadores, posicionadores e lanças de coluna que seguram a raiz do arco exatamente onde o procedimento diz que deveria estar. Acerte os parâmetros do arco, torne o movimento repetível e o processo se tornará previsível peça após peça.