Uma viga I é uma seção de aço estrutural com seção transversal em forma de I: duas flanges paralelas conectadas por uma única alma vertical. Essa é a definição em uma linha. Todo o resto em uma descrição de trabalho – profundidade, largura do flange, espessura da alma e do flange, classe, comprimento e retilineidade – existe porque a forma por si só não diz a um fresador, a um detalhista ou a um soldador o que fazer com ela.
A maioria das pessoas que procuram uma descrição de viga I precisa de uma de quatro coisas: uma definição simples para uma nota de desenho ou uma apresentação, uma designação de tamanho que eles possam realmente solicitar, uma maneira de diferenciar uma viga laminada a quente de uma soldada ou uma pequena lista de verificação de detalhes a serem verificados antes que o aço seja aceito. As seções abaixo as classificam em ordem e mantêm os números concretos.
A resposta curta: descreva uma viga I com seis itens – profundidade, largura do flange, espessura da alma, espessura do flange, comprimento e tipo de aço. "EPI 300, S355JR, 12 m, EN 10365" é uma descrição. "Feixe I 200 por 100" é um apelido.
O que é uma viga I? Definição e Anatomia
Uma viga I é simétrica em relação a ambos os eixos e concentra o material nos flanges, que é exatamente onde a tensão de flexão é mais alta. Devido a essa distribuição, uma viga I suporta várias vezes a carga de flexão de uma barra retangular sólida com o mesmo peso e profundidade – e esse único fato explica por que o perfil sobrevive em quase todas as estruturas de aço já construídas.
Seis medidas definem a seção. Eles aparecem em todos os catálogos de fábricas e em todas as descrições que valem a pena escrever.
| Elemento | Símbolo comum | O que controla |
|---|---|---|
| Profundidade | d ou h | Altura total da seção; impulsiona a capacidade de flexão e o espaço livre deixado em um acúmulo de piso. |
| Largura do flange | namorado ou b | Largura das placas superior e inferior; impulsiona a estabilidade lateral e quanto espaço uma conexão aparafusada ou soldada tem. |
| Espessura da teia | dois | Uma alma fina é leve e eficiente, mas o cisalhamento e a flambagem local começam a governar o projeto. |
| Espessura do flange | TF | Governa a flexão local, o rolamento do parafuso e a profundidade disponível para qualquer preparação de solda. |
| Raio raiz | r | O filete onde a alma encontra o flange; define a distância livre para os parafusos e o espaço que uma tocha de soldagem pode alcançar. |
| Comprimento | L | Os comprimentos solicitados do moinho são cotados em metros ou pés; corte, coping e perfuração alteram o comprimento fornecido, não a seção. |
Viga I, Viga H e Flange Largo: Mesma Família, Proporções Diferentes
"I-beam" e "H-beam" não são dois produtos diferentes. Descrevem a mesma família de formas; o nome geralmente indica a largura dos flanges em relação à profundidade. Uma seção profunda com flanges estreitos parece um I maiúsculo, e alargar os flanges em direção à profundidade transforma o mesmo perfil em algo que se parece com um H maiúsculo. Códigos e catálogos de moinhos deram nomes diferentes aos dois extremos, e é daí que vem a maior parte da confusão nos desenhos.
Três coisas mudam à medida que os banzos se alargam: a rigidez lateral da viga, a massa para uma determinada profundidade e os detalhes da ligação que se ajustarão fisicamente.
| Nome | De onde vem | Estilo de flange | Uso típico |
|---|---|---|---|
| Viga I (genérica) | Indústria em geral, formatos "S" mais antigos dos EUA | Flanges estreitos, às vezes cônicos | Retrofits, pequenos monotrilhos, enquadramento leve |
| Formato W de flange largo | AISC/ASTM A6, América do Norte | Flanges paralelos, largos em relação à profundidade | Estruturas de construção, colunas, vigas de piso |
| IPE | EN 10365, Euronormaa | Flanges paralelas, estreitas e leves | Aço em geral, estruturas de máquinas |
| HEA / HEB / HEM | Euronorm | Flanges largas, aumentando o peso e a espessura da parede | Colunas, estruturas pesadas, estruturas de guindastes |
| HW/HM/HN | GB/T 11263,China | HW largo, HM médio, HN estreito | Siderurgia para projetos domésticos asiáticos e de exportação |
| Formato H (JIS) | Japão | Flanges paralelos, semelhantes ao flange largo | Molduras, suportes, fabricação em geral |
Como ler uma designação de tamanho de viga I
Uma designação é um código de forma mais um ou dois números e nunca é a especificação completa. W12x26 significa um formato de W com nominalmente 12 polegadas de profundidade e pesando 26 libras por pé. IPÊ 300 significa um perfil I de flange paralelo com 300 milímetros de profundidade. HEB 200 significa uma seção H pesada de flange largo com 200 milímetros de profundidade. Em todos os casos, o número nominal está próximo – mas não exatamente – da dimensão real, e é pela massa, e não pela profundidade, que você paga.
| Designação | Profundidade | Largura do flange | Espessura da teia | Espessura do flange | Missa |
|---|---|---|---|---|---|
| W12x26 (AISC) | 310 milímetros | 165 milímetros | 5,8mm | 9,7mm | 38,7kg/m |
| W12x40 | 303 milímetros | 203 milímetros | 7,5mm | 13,1mm | 59,5kg/m |
| IPE 200 | 200 milímetros | 100 milímetros | 5,6mm | 8,5mm | 22,4kg/m |
| IPE 300 | 300 mm | 150 milímetros | 7,1mm | 10,7 milímetros | 42,2 kg/m |
| HEB 200 | 200 milímetros | 200 milímetros | 9,0mm | 15,0mm | 61,3kg/m |
| HN 400x200 | 400 milímetros | 200 milímetros | 8,0mm | 13,0mm | 66,0kg/m |
Duas regras evitam a maioria dos erros de pedido. Primeiro, as designações imperiais citam uma profundidade nominal e a massa real por pé: a profundidade real apenas na série W12 se espalha por cerca de 45 mm, de cerca de 303 mm a cerca de 348 mm. Em segundo lugar, as designações métricas fornecem a profundidade exata – o IPE 300 tem 300 mm de profundidade – mas as espessuras da parede ainda precisam ser verificadas e dois perfis com a mesma profundidade podem diferir em quase três vezes em peso.
Comprimentos padrão, classes de aço e tolerâncias
Um pedido que diz apenas “viga em I, 12 m” está comprando uma forma de resistência desconhecida, retidão desconhecida e documentação desconhecida. Comprimento, classe e tolerância devem ser especificados juntos, pois é assim que a usina lê a solicitação.
Os moinhos rolam até 6 m, 12 m e ocasionalmente 15 a 18 m, enquanto os mercados imperiais citam 20 pés a 40 pés. Doze metros é o compromisso habitual entre menos emendas e limites de transporte rodoviário, e é o comprimento em torno do qual a maioria dos envios de exportação são planeados.
Quatro notas aparecem na maioria dos desenhos:
- ASTM A36 — rendimento de 250 MPa, fácil de soldar, comum na América do Norte para estruturas leves e fabricação em geral.
- ASTM A992 ou A572 Gr. Rendimento de 50-345 MPa; A992 é a classe padrão em formato W para estruturas de construção.
- EN 10025-2 S355JR ou S355J2 — rendimento de 355 MPa, com os sufixos JR e J2 indicando resistência ao impacto Charpy para serviços mais frios.
- GB/T 1591 Q355B — o grau chinês comum, frequentemente com certificação dupla EN ou ASTM em projetos de exportação.
Três tolerâncias causam a maioria dos argumentos no local: curvatura (o arco vertical), varredura (o arco horizontal) e torção. Um limite típico de flange largo é 1/8 pol. por 10 pés de comprimento, ou aproximadamente 0,1 por cento, o que significa que uma viga de 12 m pode curvar-se legalmente cerca de 12 mm e ainda assim passar. Flange fora do esquadro e tolerância de comprimento são limites separados novamente. Se a viga tiver que ficar plana em uma placa de base ou alinhada com uma emenda, coloque a classe de retilineidade no pedido em vez de descobri-la na loja.
Laminado a quente ou soldado? A descrição diz a você
Uma descrição que diz "formato W laminado a quente", "IPE" ou "HEB" significa que a viga saiu de um laminador como uma peça única. Uma descrição que diz "viga de placa soldada", "viga construída" ou "seção H fabricada" significa que os flanges e a alma foram cortados da placa e unidos por soldagem. A fabricação soldada é a forma como você obtém profundidades fora do padrão, flanges muito grossos e peças únicas mais longas ou mais pesadas do que qualquer programa de laminação permite.
Vigas soldadas transferem o controle de qualidade para dentro da oficina. A alma deve ser ajustada em ângulo reto com os flanges antes da aderência, a entrada de calor deve ser controlada para que as almas finas não se curvem, e a junta deve ser soldada de forma plana, com a viga virada para que a solda fique na horizontal. Em juntas longas entre alma e flange, a solda giratória e de deslocamento é normalmente feita com uma cabeça de arco submerso transportada em um carro. As lojas que fazem isso em volume avançam em direção soldagem automatizada para grandes estruturas metálicas não apenas pela velocidade, mas porque é quase impossível repetir uma solda manual ao longo de uma junta de 12 m.
Sistemas de soldagem de coluna e lança segure a cabeça da tocha em um ângulo fixo enquanto o carro percorre todo o comprimento do feixe, o que torna possível um cordão consistente e uma entrada de calor previsível em primeiro lugar.
 Sistema de soldagem de coluna e lança SAW para costuras longas Uma coluna e lança de soldagem por arco submerso que posiciona a tocha com precisão para obter cordões consistentes em placas grossas e longas costuras longitudinais. Ver Produto →
Posicionamento: a etapa que a maioria das descrições deixa de fora
Soldar uma viga no lugar funciona para peças curtas. Para qualquer coisa pesada ou que precise de uma solda feita acima da cabeça, a soldagem deve ser girada para que a junta fique plana e o operador não esteja lutando contra a gravidade. Este é um problema de posicionamento e não de soldagem, e normalmente é resolvido com um posicionador ou um dispositivo de giro adequado para a carga e para o centro de gravidade desviado.
Dois números decidem a máquina: a massa da peça soldada e a que distância seu centro de gravidade fica do centro da mesa ou dos rolos. Um posicionador classificado para 5 t segurando uma soldagem de 5 t cujo centro de gravidade está 800 mm fora do centro vê um momento de tombamento que não tem nada a ver apenas com a classificação de carga. O torque de rotação, o método de fixação e o nivelamento da superfície de montagem devem ser verificados em conjunto, de preferência antes da aplicação da primeira solda.
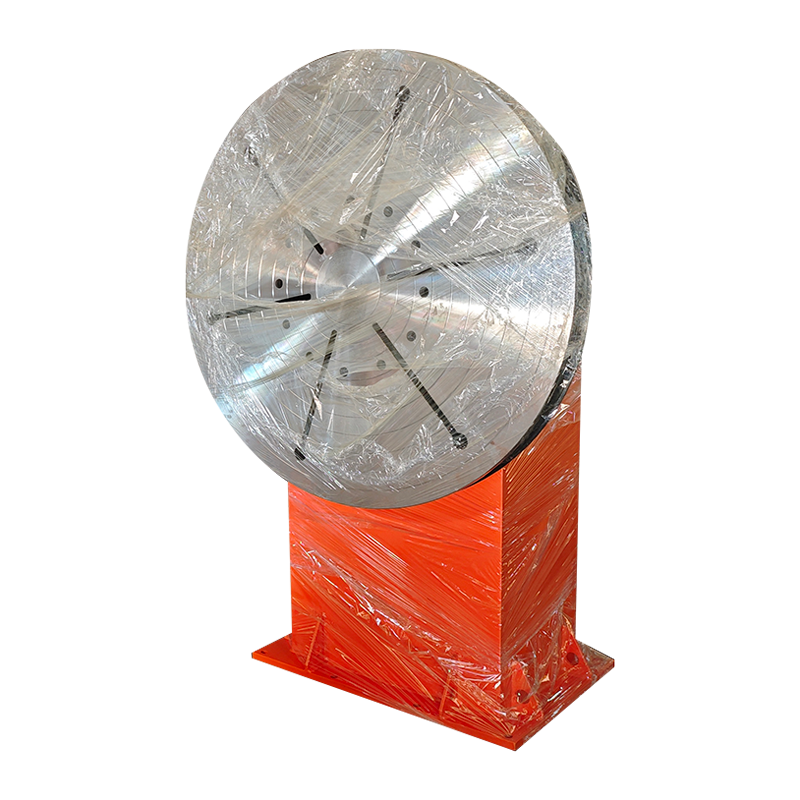 Posicionadores de soldagem de coluna dupla para grandes fabricações pesadas Dois suportes coordenados com rotação VFD e elevação em velocidade constante para peças grandes, pesadas ou irregulares de até 10 a 200 toneladas. Ver Produto →
Onde as vigas I são usadas
As vigas I são escolhidas sempre que uma estrutura precisa suportar flexões ao longo de um vão com o mínimo de aço possível, o que cobre a maior parte do ambiente construído.
- Estruturas de edifícios – vigas de piso, colunas e mezaninos
- Pontes — longarinas, contraventamentos e obras temporárias
- Vigas de pista de guindaste, trilhos de monotrilho e estruturas de elevação
- Bases de máquinas, skids e estruturas de equipamentos industriais
- Reboques, chassis e estruturas de transporte
- Partes internas da turbina eólica – estruturas da nacela, plataformas de torre e suportes internos
- Pórticos transportadores, estantes e estruturas de armazenamento
O trabalho com vento mostra como as duas metades de uma oficina de fabricação se encontram. A torre é cilíndrica e gira sob uma tocha estacionária; as estruturas internas e plataformas são vigas e são soldadas. As oficinas que atendem esse setor geralmente precisam de uma configuração de soldagem por feixe e de um rotador, porque as seções redondas são soldadas com a peça girando enquanto a tocha permanece imóvel.
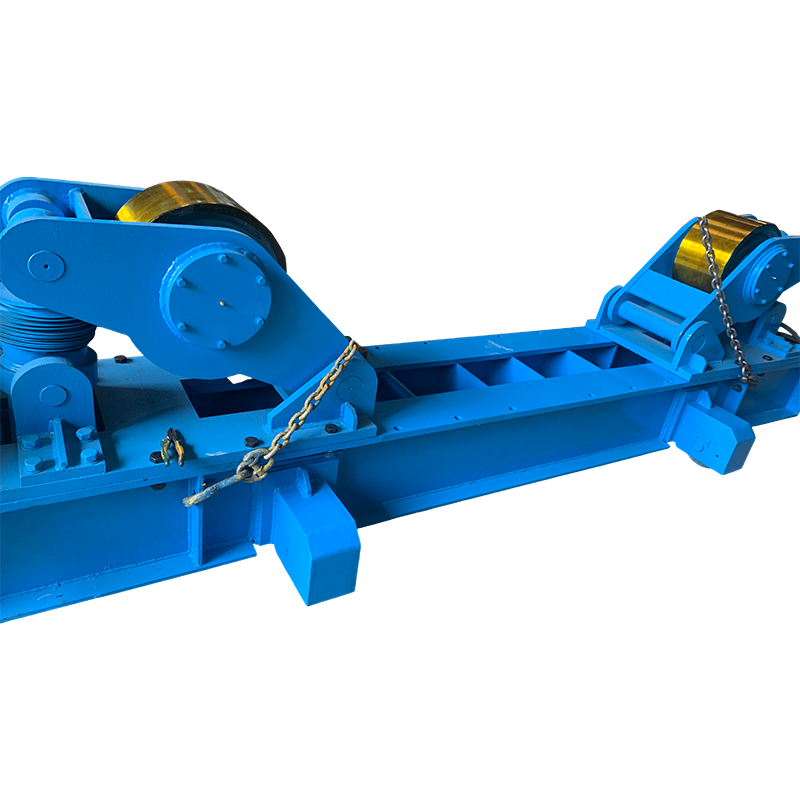 Rotador de soldagem com ajuste 100T com movimento orbital manual Um rotador de ajuste de 100 toneladas com deslocamento orbital manual e rolos ajustáveis para rotação suave de peças cilíndricas durante soldagem de costura circunferencial e longitudinal. Ver Produto →
O que especificar ao solicitar uma viga I
Um pedido que contém esses sete itens raramente volta com uma pergunta.
| Artigo | Por que isso importa | O que escrever |
|---|---|---|
| Designação and standard | Corrige a geometria da seção | W12x40 conforme ASTM A6; HEB 200 a EN 10365 |
| Classe de aço e classe de impacto | Corrige força e resistência | A992; S355J2; Q355B |
| Comprimento and cutting | Afeta transporte, manuseio e emendas | Comprimentos de fresagem de 12 m ou corte conforme desenho |
| Certificação de moinho | Rastreabilidade para o arquivo do projeto | Certificado EN 10204 3.1 ou relatório de teste de moinho |
| Retidão e curvatura | Promove a qualidade do ajuste no local | Padrão ou 0,1% do comprimento se o alinhamento for crítico |
| Condição da superfície | Decide o revestimento e a preparação da solda | Como laminado, limpo por jateamento até Sa 2,5 ou preparado |
| Fabricação feita na origem | Decide o que sua própria loja deve fazer | Furos, recortes e curvaturas enrolados ou deixados para o fabricante |
Perguntas frequentes sobre vigas I
Uma viga I é igual a uma viga H?
Para fins práticos, sim – ambos os nomes descrevem uma seção em forma de I. A distinção é proporcional: os formatos tradicionais de viga I possuem flanges estreitos, às vezes cônicos, enquanto os formatos de flange largo e de seção H possuem flanges paralelos que são largos em relação à profundidade. A diferença aparece na estabilidade lateral, espaço de conexão e peso.
O que significa W12x26?
É uma forma de W com nominalmente 12 polegadas de profundidade e uma massa de 26 libras por pé, cerca de 38,7 kg por metro. O 12 é apenas nominal, uma vez que a profundidade real de uma seção W12 varia ao longo da série, portanto as propriedades da seção devem sempre ser retiradas do catálogo e não do nome.
Em que direção uma viga I é mais forte?
Em pé, com as flanges na horizontal. A capacidade de flexão aumenta acentuadamente com a profundidade, de modo que a mesma viga colocada de lado perde a maior parte de sua resistência no eixo forte e depende de propriedades de eixo fraco muito menores. Quando uma viga é usada como pilar, ela deve ser verificada quanto à encurvadura em ambas as direções.
Uma viga I pode ser soldada?
Sim, desde que a solda seja feita de acordo com um procedimento qualificado. Dois pontos são mais importantes do que a soldagem em si: o carbono equivalente da classe, que decide se o pré-aquecimento é necessário para flanges grossos, e a entrada de calor, que decide o quanto a alma irá curvar. Teias finas e juntas longas são onde a distorção se torna cara.
Qual é a diferença entre IPE e HEB?
Ambas são seções europeias com flanges paralelas, mas o HEB tem flanges muito mais largos e paredes mais espessas para a mesma profundidade: o IPE 300 pesa 42,2 kg/m, enquanto o HEB 300 pesa 117 kg/m. O IPE é adequado para vigas onde a resistência à flexão é importante e o suporte lateral está disponível; HEB é adequado para membros que também atuam como colunas, pontos de elevação ou suportes fortemente carregados.
Se você se lembra de uma coisa, lembre-se de que uma descrição em forma de I é um conjunto de números e não um nome. Profundidade, largura do flange, espessura da alma, espessura do flange, comprimento e classe — além de uma declaração clara se a viga é laminada a quente em uma única peça ou soldada a partir de chapa. Coloque esses itens no desenho e no pedido de compra e as perguntas serão respondidas na mesa e não no chão de fábrica.