A soldagem MIG é mais eficaz quando quatro condições se alinham ao mesmo tempo: o metal base está limpo e seco, a espessura da parede fica aproximadamente entre 3 mm e 12 mm, o arco é protegido do movimento do ar e a junta é soldada na posição plana ou horizontal – ou girada para que permaneça lá. Remova qualquer uma dessas condições e o processo ainda será executado, mas silenciosamente deixará de ser a opção mais rápida, limpa e econômica no chão de fábrica.
A soldagem MIG, formalmente soldagem a arco de metal a gás (GMAW), alimenta um eletrodo de fio consumível contínuo através de uma pistola, enquanto um gás de proteção fornecido externamente protege a poça de fusão. Como o arame nunca para, não há escória para lascar nem eletrodo para trocar a cada poucas centenas de milímetros, e é exatamente por isso que o processo domina a soldagem de produção sempre que as condições de trabalho cooperam.
As quatro condições que tornam o MIG a melhor escolha
Cada decisão prática sobre MIG – diâmetro do fio, mistura de gás, amperagem, fixação – depende dessas quatro condições estruturais, e vale a pena verificá-las antes de escrever um procedimento de soldagem.
Metal limpo e seco
Carepa, óleo, tinta e umidade queimam dentro do arco e se transformam em porosidade. Dez minutos com um moedor são mais baratos que um tíquete de retrabalho.
Parede de 3 mm a 12 mm
Fino o suficiente para se fundir sem bisel, grosso o suficiente para que a taxa de deposição seja compensada. Abaixo de 1,5 mm o arco torna-se instável; acima de 12 mm você está em chanfros e território multipassagem.
Ainda ar
O gás de proteção é o elo mais fraco. Uma leve corrente de ar irá remover o envelope de gás e deixar a porosidade para trás, não importa quão boas sejam as configurações.
Posição plana ou horizontal
A gravidade trabalha com você em 1G e 2G, portanto, a velocidade de deslocamento, a penetração e a aparência do cordão atingem o pico – ou você gira a peça de trabalho.
Todo o resto – indutância, ângulo de deslocamento, distância da ponta de contato – é um detalhe de ajuste que pode ser corrigido com um gráfico e dez minutos de prática. Esses quatro são estruturais e nenhuma configuração da máquina compensa a falta de um.
Espessura e material: o ponto ideal do MIG
Para aço carbono, o MIG tem melhor desempenho em chapas de cerca de 3 mm a 12 mm, e também lida muito bem com chapas finas abaixo de 3 mm quando o ajuste está firme e o metal está limpo.
| Espessura do material | Diâmetro do fio | Gás de proteção | Modo de transferência |
|---|---|---|---|
| Folha de 1,0–3,0 mm | 0,8 mm (0,030 pol.) | 75% Ar / 25% CO2 | Curto-circuito |
| Placa de 3,0–6,0 mm | 1,0 mm (0,035 pol.) | 85% Ar/15% CO2 | Curto-circuito or spray |
| Placa de 6,0–12,0 mm | 1,2 mm (0,045 pol.) | 90% Ar/10% CO2 | Spray ou spray pulsado |
| 12mm e acima | 1,2–1,6 mm | 90% Ar/10% CO2 | Pulverização pulsada, junta chanfrada, passagem múltipla |
O alumínio muda as regras: ele precisa de 100% de argônio, uma técnica de empurrar para quebrar a película de óxido e uma pistola de carretel ou tocha push-pull porque o fio é muito macio para passar por um revestimento longo. O aço inoxidável fica entre os dois e geralmente requer uma mistura tripla de gás com hélio ou uma pequena adição de CO2 para controlar a fluidez.
Limpeza e ajuste: onde começa a maioria dos problemas de MIG
Aproximadamente nove em cada dez defeitos MIG são causados por contaminação ou por uma folga na junta que era muito grande para o fio usado – e não para a máquina de solda.
A carepa e a ferrugem não ficam simplesmente na superfície; eles absorvem o calor que deveria estar derretendo o metal original, de modo que a penetração cai e o operador compensa aumentando a tensão. Óleo, tinta e fluido de corte fervem no arco e empurram o gás para fora da poça, por isso quase sempre aparece a porosidade na primeira passagem de um componente que nunca foi desengraxado. O aço galvanizado é o caso mais difícil: o revestimento de zinco deve ser retificado a pelo menos 25 mm da linha de junta e mesmo assim os fumos exigem uma boa extração.
O ajuste é igualmente importante. Um fio sólido de 1,2 mm não pode preencher uma lacuna de raiz de 3 mm sem queimar, portanto, as lacunas devem ser mantidas em aproximadamente um diâmetro de fio ou menos em uma junta de topo quadrada. Se a tolerância de fabricação não permitir isso, a resposta geralmente é uma faixa de apoio ou uma mudança de processo, em vez de uma mudança de configurações.
Gás de proteção, correntes de ar e realidade externa
O MIG é mais eficaz em ar parado e o gás de proteção é o motivo.
Um fluxo de 12–20 l/min (25–40 cfh) de mistura de argônio pode ser eliminado por uma corrente de ar de apenas 8–10 km/h, que é aproximadamente a velocidade de uma brisa através de uma porta aberta de uma loja. Aumentar a taxa de fluxo para mais de 20 l/min raramente resolve o problema; a corrente torna-se turbulenta, começa a arrastar o ar atmosférico e a porosidade piora em vez de melhorar. Telas, cortinas e cercamentos temporários resolvem na oficina.
No local, a resposta honesta é que o MIG de fio sólido perde para o fio fluxado com proteção de gás (FCAW-G), que tolera o vento muito melhor porque a escória e o núcleo de fluxo ajudam a proteger a piscina. É por isso que a soldagem estrutural externa e os trabalhos de reparo em campo raramente são executados em arame sólido.
Posição e rotação: mantendo o arco plano
O MIG oferece sua maior taxa de deposição e seu cordão mais limpo nas posições plana (1G/1F) e horizontal (2G/2F), porque a gravidade mantém a poça fundida onde o operador deseja.
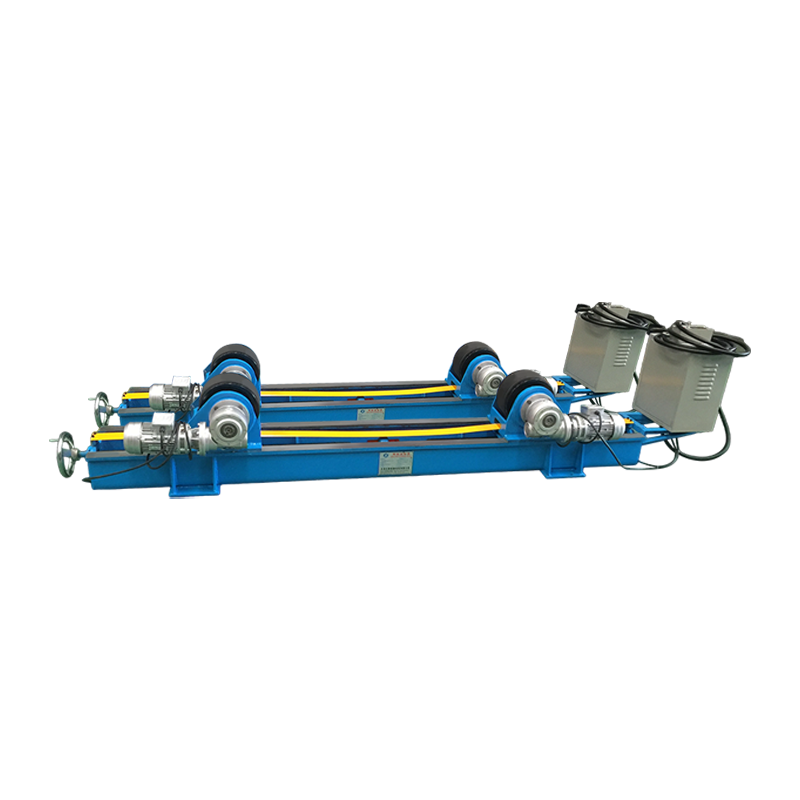
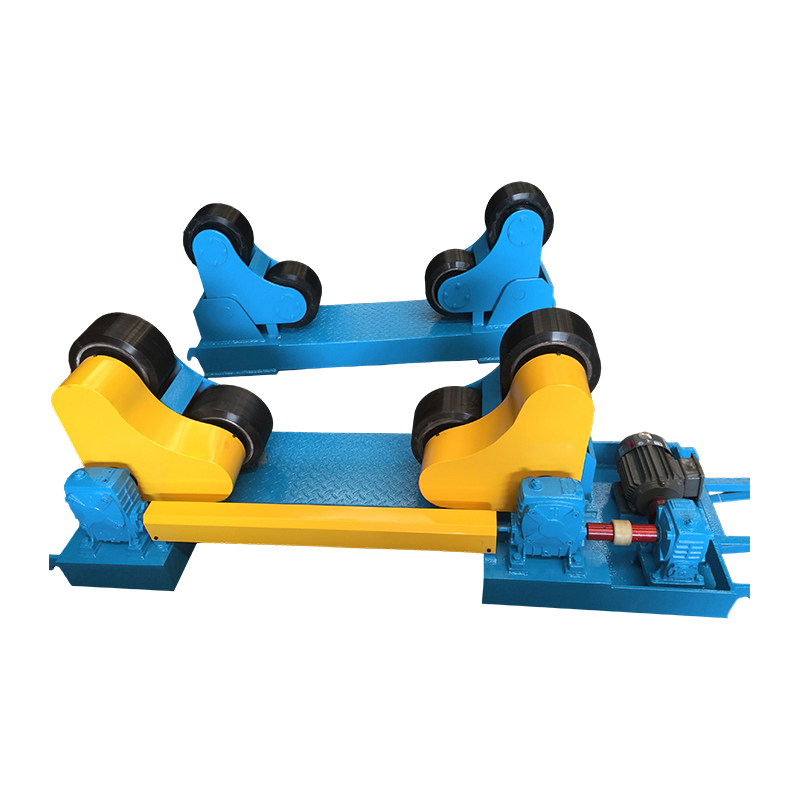
Na produção, a peça normalmente é girada em vez da tocha. Um rotador de soldagem gira um cilindro, recipiente ou carretel de tubo a uma velocidade de superfície controlada para que o arco permaneça permanentemente na posição plana, o que converte um trabalho lento e dependente da posição em um trabalho repetível. Para costuras longas, uma unidade com movimento orbital anti-deriva ou motorizado evita que a embarcação se desloque axialmente enquanto gira, para que a costura não fique em espiral.
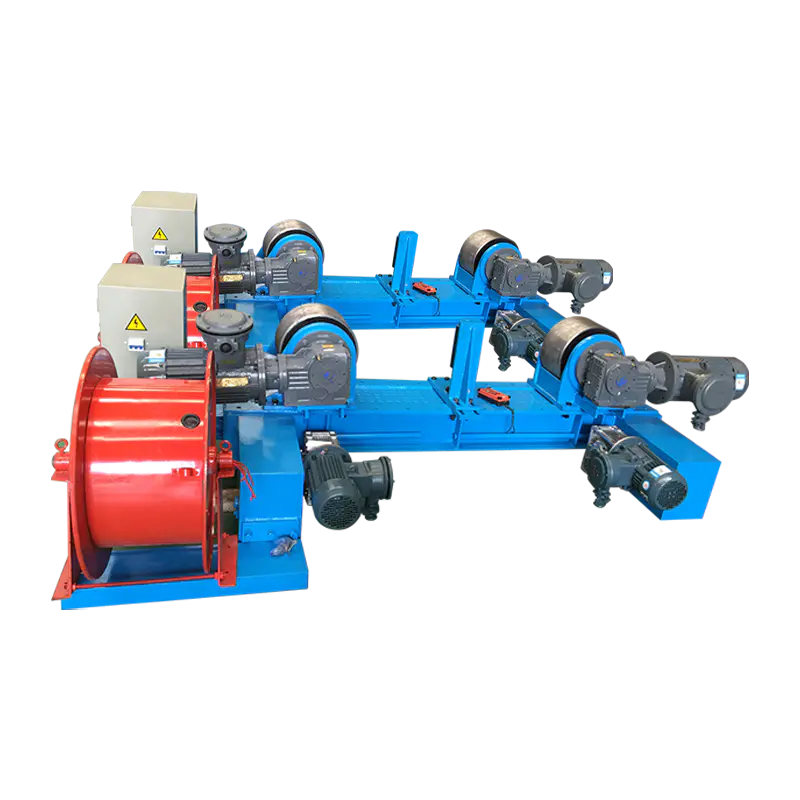 Rotador de soldagem ajustável 20T com movimento orbital elétrico e anti-deriva Rotador de soldagem elétrica para cilindros grandes, usando anti-deriva e acionamento de motor duplo para manter as costuras circunferenciais estáveis e repetíveis. Ver Produto →
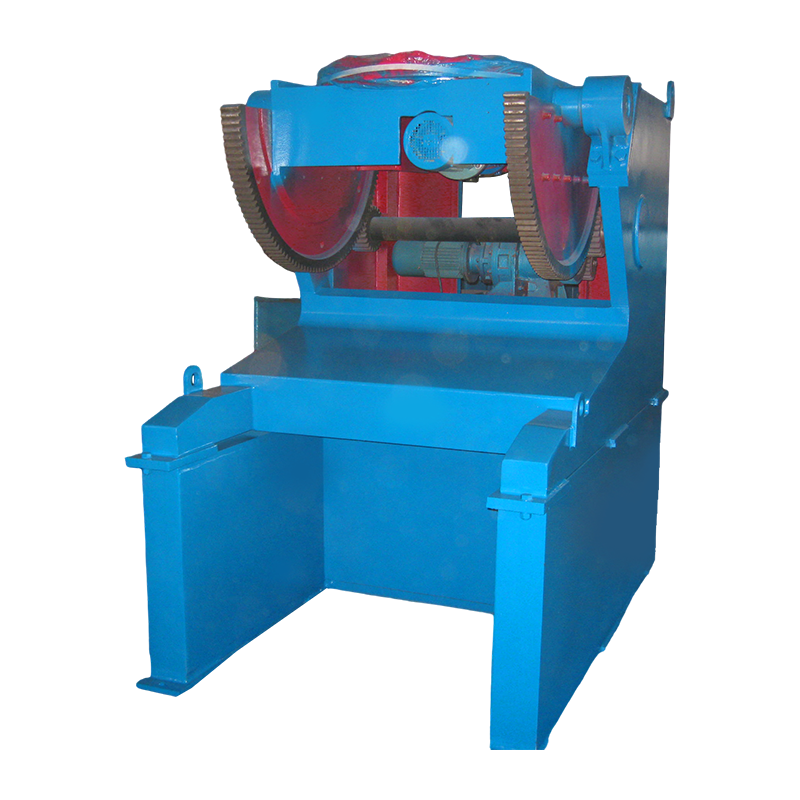
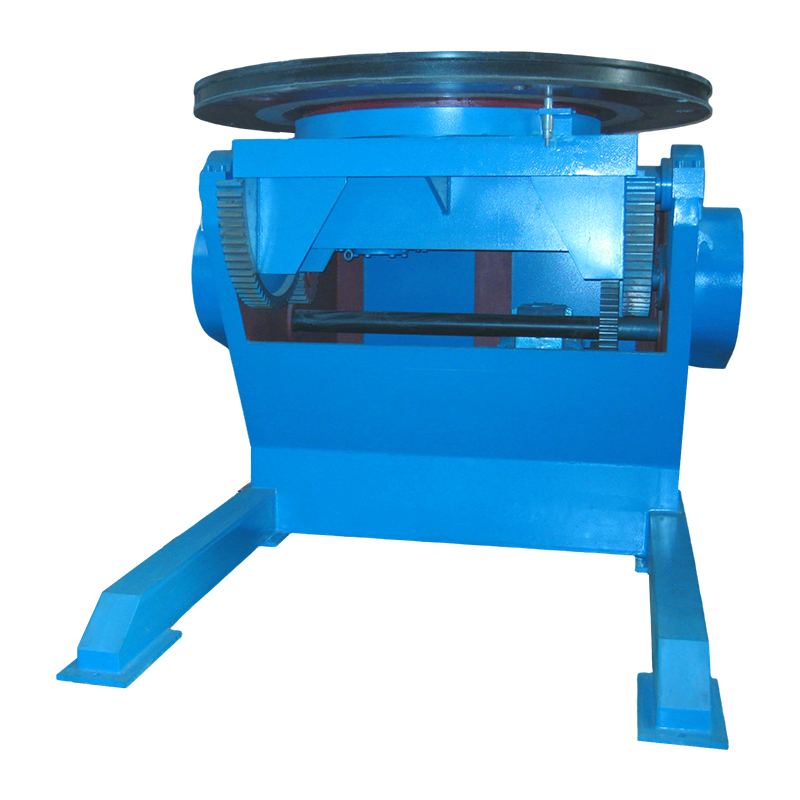
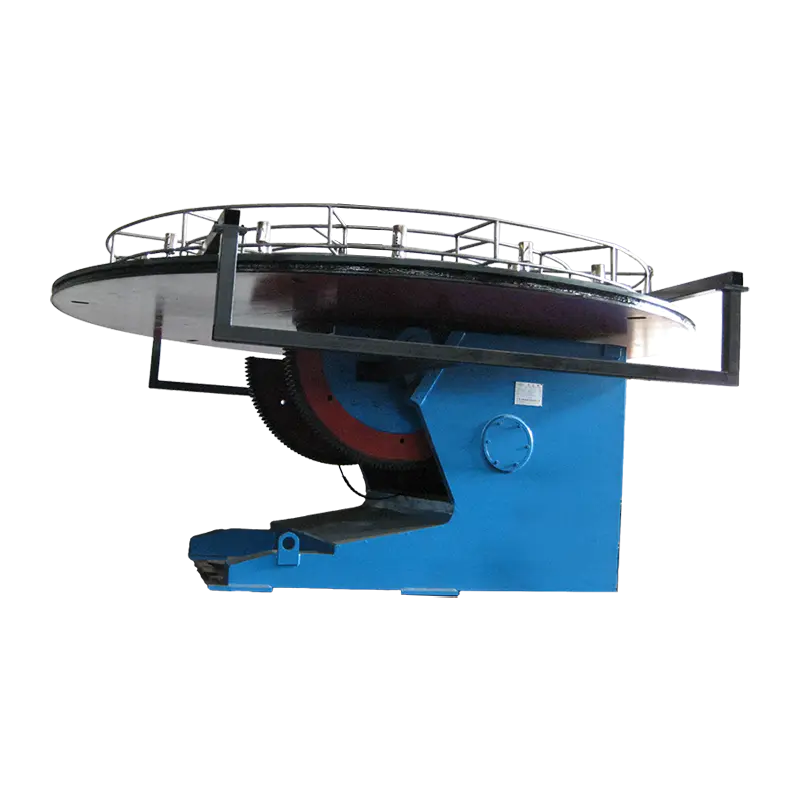
As peças que não podem ser giradas como um cilindro – suportes, estruturas, carcaças de bombas, corpos de válvulas – são manuseadas em um posicionador de soldagem ou mesa giratória , que inclina e gira a obra para que a junta seja apresentada horizontalmente. A mesma regra se aplica: o acessório, e não o pulso do soldador, decide se a solda será feita na superfície plana.
Uma lista de verificação pré-início que resolve a maioria das reclamações de MIG
Antes de culpar a máquina, analise esta lista em ordem – na maioria das lojas a falha é encontrada nos primeiros cinco itens.
- Confirme a polaridade positiva do eletrodo (DCEP) para fio sólido em aço.
- Defina a distância entre a ponta de contato e a obra em 10–15 mm; um stick mais longo diminui a amperagem e a penetração.
- Defina o fluxo de gás para 12–20 l/min e verifique o regulador com o gatilho pressionado e não em repouso.
- Combine a velocidade de alimentação do fio e a tensão entre si; o arco deve soar como bacon frito, sem estalar ou zumbir.
- Verifique a tensão do rolo de acionamento e a condição da camisa – a nidificação de pássaros é um problema de alimentação, não de arco.
- Fixe o retorno de trabalho próximo à junta e não em um trilho da estrutura pintado.
- Para chapas finas, use um ângulo de pressão de 5 a 15 graus e uma indutância um pouco maior para suavizar a transferência de curto-circuito.
- Para chapas mais pesadas, arraste a pistola e aumente a velocidade de deslocamento até que os dedos dos pés fiquem bem molhados.
Quando MIG é a resposta errada
O MIG raramente é um processo ruim, mas em algumas situações outro processo de arco ganha seu lugar – e fingir o contrário custa dinheiro.
| Processo | Mais adequado para | Espessura prática | Tolerância ao vento |
|---|---|---|---|
| MIG/GMAW (fio sólido, gás) | Trabalho de oficina limpa, chapas e chapas médias, alta taxa de produção | 1–12 mm | Pobre |
| Fluxado / FCAW-G | Trabalhos em obra e exteriores, secções mais espessas, juntas estruturais | 6–25 mm | Bom |
| Vara / SMAW | Metal enferrujado, sujo ou úmido, reparos, espaços confinados | 3–20 mm | Excelente |
| TIG/GTAW | Seções finas, passes de raiz, aço inoxidável e alumínio onde a aparência é importante | 0,5–6 mm | Pobre |
Vale a pena mencionar mais duas exceções. Seções extremamente espessas – muito além de 25 mm – são geralmente mais rápidas com arco submerso ou trabalho multipasse com núcleo fluxado. E soldas muito curtas em posições inadequadas, onde a instalação de um acessório custa mais do que a própria solda, geralmente são mais rápidas com um eletrodo revestido.
Onde a MIG compensa mais na produção
Tanques, vasos de pressão, carretéis de tubos, seções de torres eólicas e vigas H são os ambientes onde a soldagem MIG é mais eficaz em escala industrial, porque cada um deles pode ser girado.
Em um recipiente ou carretel de tubo, o trabalho é colocado em rolos motorizados, a pistola é mantida em um ângulo fixo e a máquina faz o deslocamento. A mesma lógica impulsiona a produção de torres e monoestacas, onde costuras longitudinais e circunferenciais são soldadas com a carcaça girando sob uma coluna e lança. Na fabricação de tanques e tubos, esse emparelhamento de rotação com um ângulo de tocha constante é o que transforma o MIG de um processo manual rápido em um processo genuinamente repetível — o efeito prático é abordado com mais detalhes neste artigo. como os rotadores de soldagem transformam a fabricação de tanques e tubos de metal .
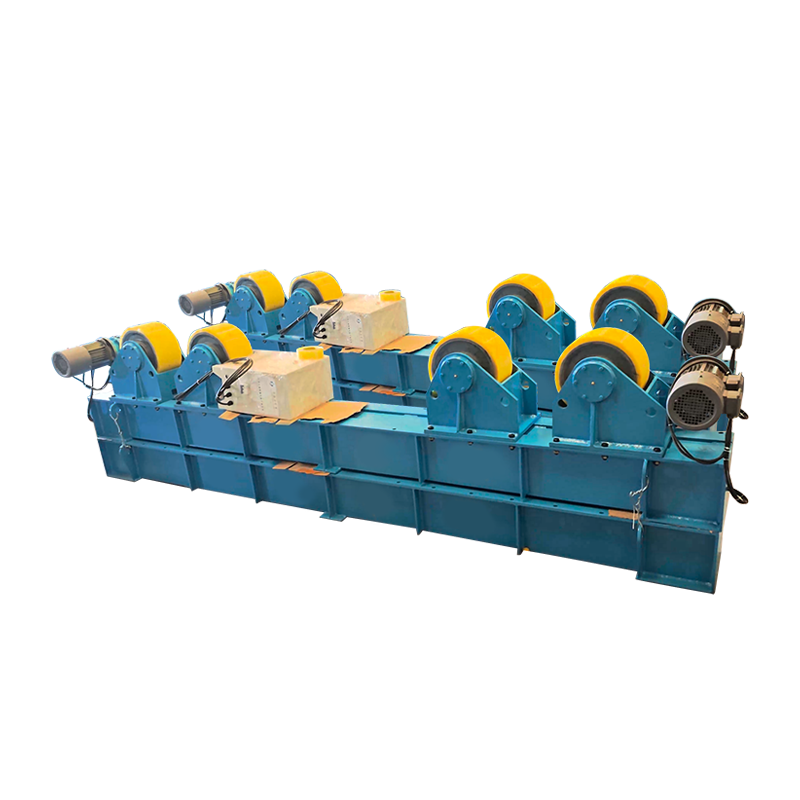
Peças de trabalho pesadas e desajeitadas geralmente são manuseadas em um posicionador, e carcaças grandes que devem ser alinhadas antes da soldagem se beneficiam de um rotador de ajuste com levantamento hidráulico e impulso horizontal, o que elimina o tempo do guindaste na etapa de alinhamento.
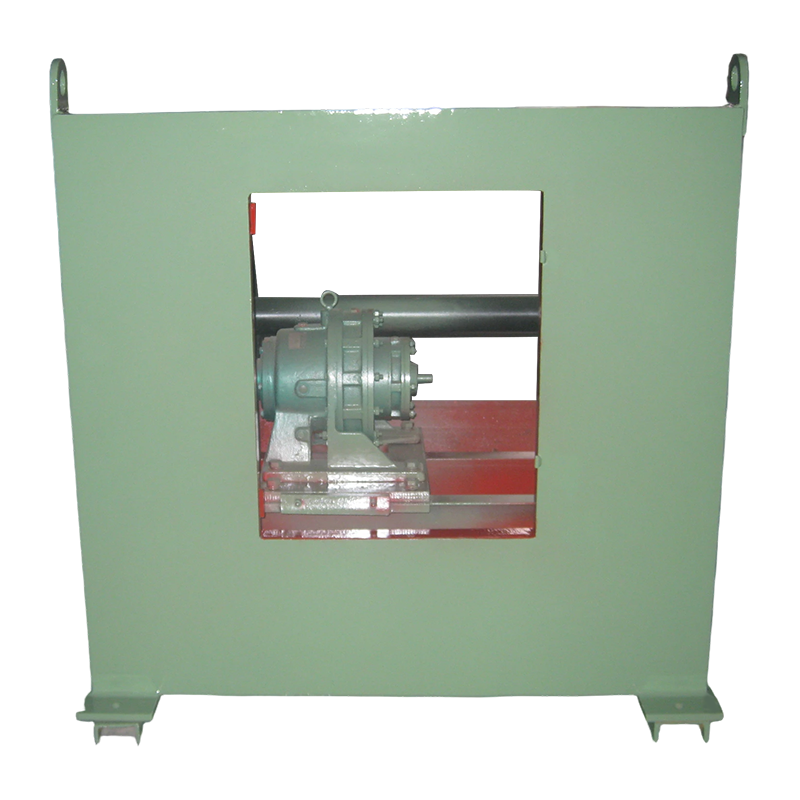 Posicionador de soldagem convencional 3T para peças de trabalho pesados Mesa giratória inclinável e giratória para peças de trabalho de até 3.000 kg, ajudando a manter as soldas planas durante vasos de pressão, tubulações e fabricação estrutural. Ver Produto →
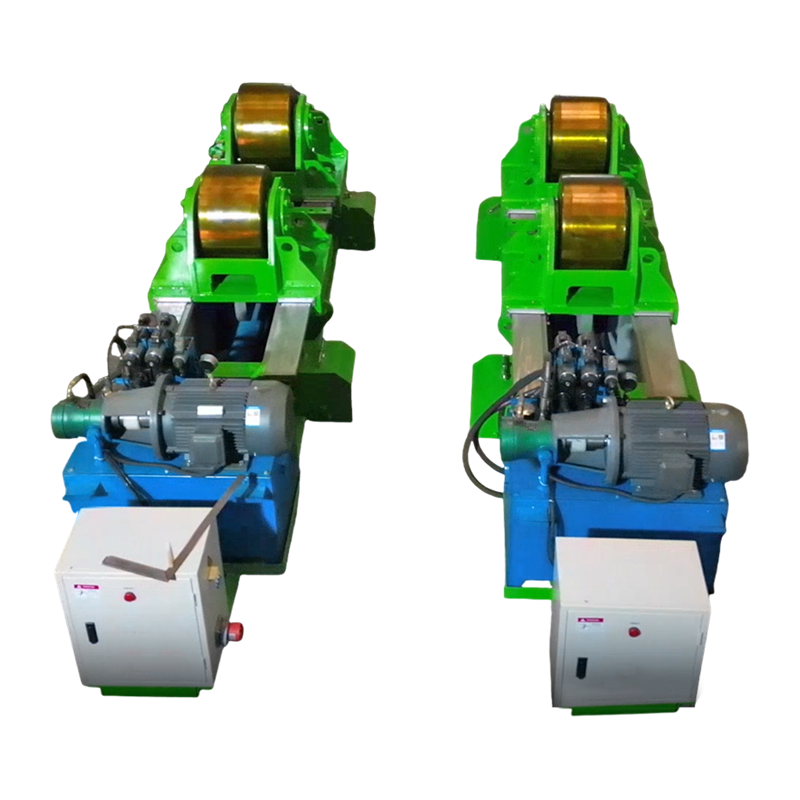 Rotador de soldagem de ajuste 80T com impulso horizontal hidráulico Rotor de ajuste hidráulico para cascos cilíndricos grandes, com base de rolo ajustável e impulso horizontal para suportar montagem de soldagem precisa. Ver Produto →
O traço comum em todos esses casos é constante: o arco permanece na posição plana, a velocidade de deslocamento é definida por um acionamento e não manualmente, e os operadores concentram sua atenção no arco em vez de lutar contra a gravidade.
Perguntas frequentes
A soldagem MIG pode ser usada ao ar livre?
Não com fio sólido e gás de proteção em vazões normais. Ventos acima de aproximadamente 8–10 km/h rompem o envelope de gás, então o trabalho ao ar livre normalmente muda para fio fluxado blindado a gás ou aguarda a construção de um invólucro blindado.
Qual é a faixa de espessura ideal para MIG?
Para aço carbono, cerca de 3 mm a 12 mm é o ponto ideal, com chapas até cerca de 1 mm também viáveis na transferência por curto-circuito. Acima de 12 mm, a junta precisa de um chanfro e de múltiplas passagens, o que prejudica a vantagem de velocidade do MIG.
Por que minha solda MIG parece porosa?
Em ordem de probabilidade: contaminação como óleo, carepa ou galvanização; uma corrente de ar transversal que retira o gás de proteção; muito fluxo de gás causando turbulência; ou um regulador solto puxando ar para a linha.
O MIG é bom para soldagem vertical e suspensa?
Funciona, mas não está mais no seu melhor. A verticalização requer menor velocidade de alimentação do arame e uma leve trama para controlar a poça, e a soldagem suspensa reduz a taxa de deposição e o conforto do operador, de modo que a produtividade normalmente cai em um terço ou mais.
Qual mistura de gases oferece os melhores resultados MIG em aço-carbono?
Uma mistura de 75–85% de argônio com o equilíbrio de CO2 cobre a maior parte do trabalho: maior CO2 melhora a penetração e umedecimento na chapa suja, enquanto maior teor de argônio suaviza o arco e reduz respingos em materiais finos.
Simplificando, a soldagem MIG é mais eficaz quando metal limpo de espessura moderada é soldado na posição plana ou horizontal, em ambientes internos, com uma proteção de gás estável e uma velocidade de alimentação do arame compatível com a tensão. Acerte essas condições e o processo entregará toda a sua velocidade, penetração e aparência; fixe a peça de trabalho de forma que o trabalho chegue ao arco, e as mesmas condições sejam válidas por oito horas por turno, em vez de oito minutos.