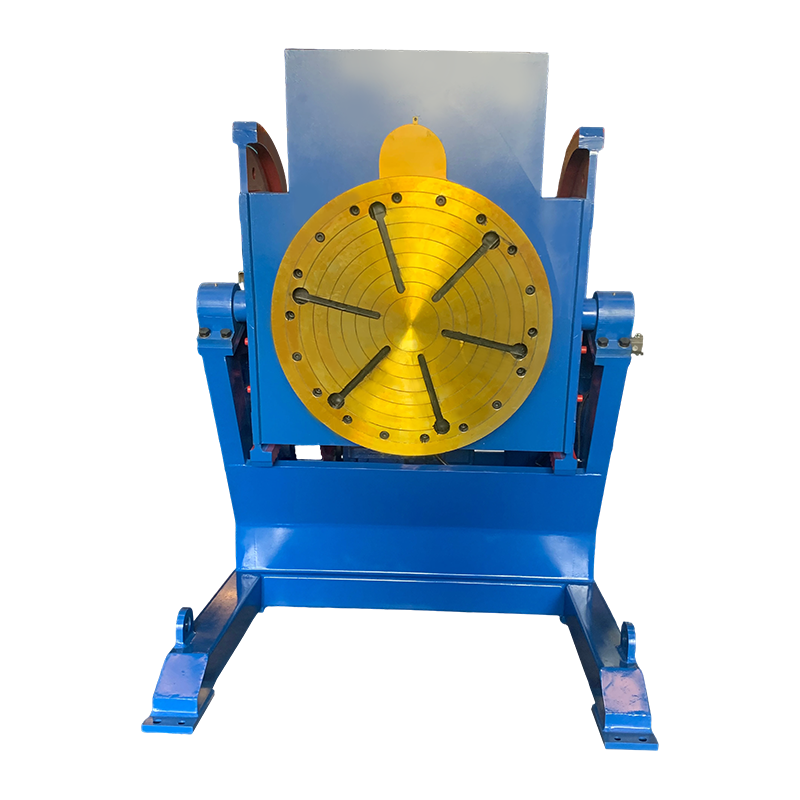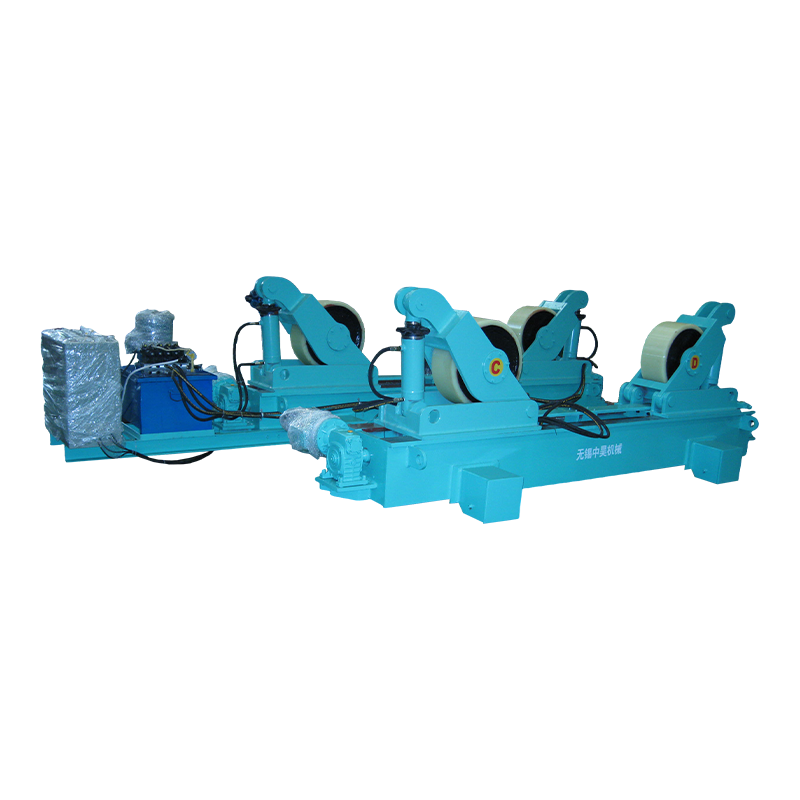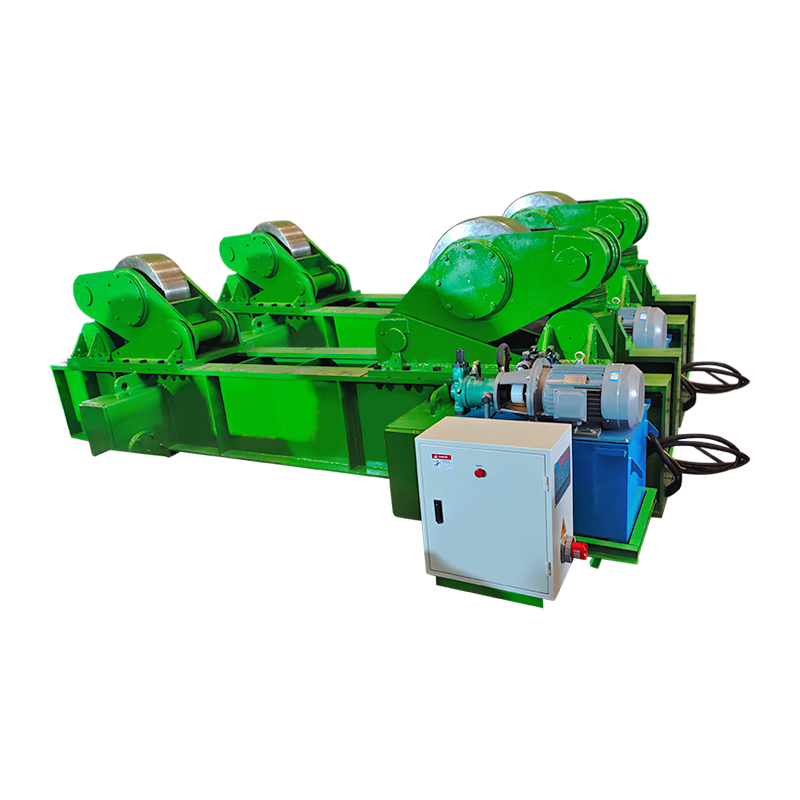
Acessórios para soldagem são dispositivos mecânicos desenvolvidos especificamente para localizar, fixar e apoiar peças metálicas em alinhamento exato durante o processo de soldagem, garantindo que cada montagem concluída atenda às especificações dimensionais com distorção mínima e repetibilidade máxima. Em uma estação de soldagem manual, um operador qualificado pode gastar um tempo significativo medindo, pregando e ajustando peças; com um design adequado acessório de soldagem , a peça está posicionada corretamente no momento em que é colocada no ferramental. De acordo com a American Welding Society (AWS), a implantação de acessórios de soldagem rígidos pode reduzir o tempo total de fabricação em 30% a 60% e diminuir as taxas de retrabalho relacionadas à soldagem para menos 3% . Compreender exatamente o que são esses acessórios e como implementá-los de forma eficaz preenche a lacuna entre um protótipo e uma linha de produção lucrativa e de alto volume. Este guia abrangente explora os princípios de engenharia, metodologias de projeto, justificativas econômicas e tecnologias emergentes que definem os acessórios de soldagem modernos.
O que são acessórios de soldagem e por que são essenciais para a precisão?
Um acessório de soldagem é uma ferramenta de fabricação personalizada que protege fisicamente todos os componentes de uma montagem contra as forças de expansão e contração térmica, garantindo que a repetibilidade dimensional da soldagem final corresponda ao projeto de engenharia. A física da soldagem por fusão apresenta um desafio fundamental: o aço fundido encolhe à medida que solidifica, deformando o metal. Um acessório para soldagem neutraliza isso mantendo as peças rigidamente no lugar. Não apenas impede o movimento; muitas vezes pré-tensiona o material ou acomoda o encolhimento calculado. Ao incorporar uma abordagem sistemática para referência de peças – usando localizadores e suportes dedicados – o acessório elimina as suposições humanas. Isso garante que até mesmo um soldador iniciante possa produzir montagens que se enquadrem nas tolerâncias estritas da ISO 13920 para dimensões lineares e retilinidade. O impacto económico é substancial: um estudo realizado pelo Edison Welding Institute (EWI) concluiu que uma fixação adequada pode melhorar o rendimento na primeira passagem ao 40% e reduzir a necessidade de endireitamento pós-soldagem em até 70% . Em uma oficina típica de fabricação pesada, o endireitamento pós-soldagem de montagens distorcidas pode consumir até 30% do total de horas de trabalho de produção , um custo que é amplamente eliminado quando a peça é segurada corretamente desde o início. Além disso, um acessório bem projetado permite o uso de correntes de soldagem mais altas e velocidades de deslocamento mais rápidas porque o operador ou o robô não precisam fazer uma pausa para verificar o alinhamento. O resultado não é apenas um produto melhor, mas também mais rápido.
As três funções principais: localização, fixação e suporte
Cada acessório de soldagem eficaz executa três funções mecânicas inegociáveis: localiza a peça de trabalho com precisão referenciando pontos de referência conhecidos, fixa as peças com força suficiente para resistir ao encolhimento da solda e suporta a montagem para evitar flacidez sob a gravidade e o calor. O princípio de localização 3-2-1 é o padrão da indústria para a maioria das peças prismáticas. Seis pontos de contato restringem todos os seis graus de liberdade: três pontos definem um plano primário, dois pontos definem uma aresta secundária e um ponto define uma parada terciária. Ao projetar acessórios para soldagem , a força de fixação deve ser direcionada para esses localizadores fixos. Os elementos de suporte, muitas vezes fusos ajustáveis ou parafusos de macaco, evitam que as pesadas placas de aço se desviem quando aquecidas. Este design trifuncional garante que, quando o metal de solda se contrai, ele seja puxado contra o acessório, em vez de distorcer a peça. Por exemplo, na fabricação de um chassi de equipamento pesado, os localizadores feitos de aço endurecido para ferramentas podem manter os membros da estrutura dentro de ±0,3mm , enquanto os grampos aplicam uma força de vários quilonewtons para evitar movimento durante a soldagem multipasse. A força de fixação necessária não é arbitrária; deve ser calculado com base na força de contração esperada da solda. Uma solda de ângulo com comprimento de perna de 8 mm pode gerar uma força de contração transversal superior a 10.000 Newtons , e o acessório deve neutralizar isso sem deformar.
Comparando ferramentas manuais, sistemas modulares e células automatizadas
A seleção de um sistema de fixação para soldagem depende do volume de produção, da complexidade da peça e da flexibilidade necessária; a tabela abaixo compara as abordagens manual, modular e automatizada.
| Recurso | Luminárias dedicadas manuais | Fixação Modular (3D) | Automatizado (Hidráulico/Pneumático) |
|---|---|---|---|
| Tempo de mudança | Alto (horas) | Muito baixo (minutos) | Baixo (mudança de programa) |
| Adequação de volume | Alto volume, peça única | Baixo a médio, prototipagem | Produção em massa |
| Custo Inicial | Moderado a alto | Muito baixo | Muito alto |
| Controle de distorção | Excelente (rígido) | Bom | Excelente (controle ativo) |
Os acessórios dedicados manuais são normalmente construídos em chapa de aço e aparafusados a uma base. Eles oferecem extrema rigidez e são o padrão para fabricação pesada. Os sistemas modulares usam placas de grade e pinos-guia de precisão para permitir uma reconfiguração rápida, tornando-os ideais para oficinas. Os acessórios automatizados são frequentemente integrados em células de soldagem robótica, onde as pinças pneumáticas ou hidráulicas são ativadas em sequência e os sensores verificam a presença da peça. Cada tipo tem um lugar distinto na fabricação moderna, e muitas grandes instalações usam uma combinação das três abordagens.
Projetando para dinâmica térmica: como as luminárias compensam o encolhimento
Uma junta soldada encolherá à medida que esfria, e um dos aspectos mais sofisticados do projeto de fixação é calcular e neutralizar esse movimento para que a peça acabada atenda às especificações sem a necessidade de endireitamento pós-soldagem. O aço carbono encolhe aproximadamente 1,0 a 1,5 milímetros por metro de comprimento de solda na direção transversal. Avançado acessórios para soldagem nem sempre trava a peça perfeitamente; às vezes eles usam blocos "flutuantes" ou de "contração". Isso permite que o metal puxe de forma previsível em uma direção, enquanto o restringe em outra. Usando a análise de elementos finitos (FEA), os engenheiros podem simular o perfil de temperatura de uma solda multipasse e posicionar os grampos com precisão em zonas de alta concentração de tensão. Essa abordagem de engenharia é o que evita o temido efeito “batata frita” em grandes molduras fabricadas. A dinâmica térmica do próprio aparelho também merece consideração. Um acessório de aço aquecido por ciclos repetidos de soldagem se expandirá e, se essa expansão não for contabilizada, as posições do localizador mudarão durante um turno de produção. Dispositivos refrigerados a água às vezes são usados em células automatizadas de alto ciclo de trabalho para manter uma temperatura estável do dispositivo, garantindo que as posições do localizador permaneçam constantes desde o início da manhã até o final da tarde.
Projetando para Processos de Soldagem Específicos: MIG, TIG, Laser e Soldagem por Ponto
O próprio processo de soldagem determina parâmetros críticos de projeto de fixação, já que a entrada de calor, o tempo de ciclo, a geração de respingos e os requisitos de acessibilidade diferem dramaticamente entre soldagem MIG, TIG, laser e resistência a ponto. Para soldagem MIG com alto aporte de calor, o acessório de soldagem deve ser enorme e incorporar resfriamento a água ou barras de cobre para dissipar o calor e evitar empenamento. A soldagem TIG, sem produzir respingos, permite que os projetistas coloquem grampos e localizadores muito mais próximos da junta, sem medo de que sejam soldados à peça de trabalho. Os acessórios de soldagem a laser exigem tolerâncias extremamente restritas – geralmente ±0,05 mm – porque o feixe de laser focado exige um ajuste preciso da junta, praticamente sem folga. Na soldagem a ponto por resistência, o acessório é parte integrante do circuito elétrico; seus braços e eletrodos devem ser feitos de ligas de cobre com condutividade específica e devem ser isolados da base para evitar correntes parasitas. Compreender essas restrições específicas do processo é essencial ao selecionar materiais e determinar o posicionamento dos grampos para um sucesso acessório para soldagem .
Integrando Poka-Yoke e proteção contra erros no projeto de luminárias
Um dispositivo de soldagem bem projetado incorpora recursos de poka-yoke, ou à prova de erros, que evitam fisicamente que o operador carregue uma peça de trabalho incorretamente, eliminando assim uma importante fonte de defeitos antes que o arco de solda seja iniciado. Esses recursos podem ser tão simples quanto padrões de pinos assimétricos que permitem apenas que a peça se encaixe em uma orientação, ou tão sofisticados quanto sensores de proximidade que detectam se um componente está faltando e interrompem o ciclo de soldagem. Em um fornecedor automotivo de nível um, a implementação de sistemas à prova de erros acessórios para soldagem reduziu a taxa de defeitos de 1.200 partes por milhão para menos de 50 partes por milhão em seis meses. O design Poka-yoke reduz a dependência da vigilância e do treinamento do operador, tornando a qualidade uma função do próprio ferramental. Esta abordagem é agora exigida por muitos OEMs nos manuais de qualidade dos seus fornecedores, refletindo a sua eficácia comprovada na produção de grandes volumes.
Justificativa Econômica: Calculando o Retorno do Investimento para Acessórios de Soldagem
As despesas de capital para um acessório de soldagem personalizado devem ser justificadas por um cálculo claro de retorno sobre o investimento (ROI) que leve em conta a economia de mão de obra direta, a redução do retrabalho, as taxas de refugo mais baixas e o aumento da produtividade resultante de tempos de ciclo mais rápidos. Um acessório típico dedicado para uma soldagem de tamanho médio pode custar entre US$ 5.000 e US$ 50.000 para projetar e construir. Se este acessório reduzir o tempo de soldagem e ajuste para uma única montagem em 15 minutos, e a oficina produzir 5.000 montagens por ano a uma taxa de mão de obra totalmente sobrecarregada de US$ 45 por hora, a economia anual de mão de obra direta será US$ 56.250 . Adicionar as economias decorrentes da eliminação do endireitamento e da redução dos consumíveis de soldagem muitas vezes leva o período de retorno do investimento para menos de um ano. Mesmo para operações de menor volume, a melhoria na qualidade e a capacidade de ganhar contratos que exigem controle de processo documentado podem fazer com que o investimento em um acessório de soldagem estrategicamente necessário. O custo inicial é assim amortizado não apenas pelas peças que produz, mas também pelas oportunidades de negócios que possibilita.
Materiais, Tratamento Térmico e Engenharia de Superfícies para Longevidade
Como os acessórios estão sujeitos a cargas pesadas, respingos e abrasão constante, sua vida útil depende diretamente do tipo de aço, do tratamento térmico e do endurecimento superficial dos pontos de contato. As placas de base comuns são feitas de aço A36 laminado a quente ou aço S355 normalizado. Para localizar pinos e suportes de fixação que resistem ao desgaste, materiais como aço ferramenta D2 ou liga de aço 4140, endurecidos para 55–60 HRC , são padrão. Nas células robóticas onde a condutividade elétrica é crucial para o arco, as barras de suporte de cobre integradas no acessório de soldagem servem a um duplo propósito: conduzem o calor para longe da zona de solda e protegem as ferramentas de aço da radiação direta do arco. O acabamento superficial dos blocos localizadores também é importante: uma superfície retificada com uma rugosidade de Ra 0,8 a 1,6 mícrons fornece contato confiável sem desgastar as superfícies das peças correspondentes. Para ambientes extremos, como fabricação de aço inoxidável, onde o próprio acessório deve resistir à corrosão, classes como aço inoxidável 316L são especificadas para o corpo do acessório e todas as superfícies de contato.
Integração de luminárias com sistemas de soldagem robótica e automatizada
O verdadeiro poder de um dispositivo de soldagem é obtido quando ele é combinado com um braço robótico ou um soldador automático dedicado, permitindo a fabricação sem iluminação e qualidade consistente 24 horas por dia. Em tais células, o acessório de soldagem torna-se mais do que um dispositivo de retenção estático; é um participante ativo na sequência de produção. Os sensores confirmam que a peça está carregada corretamente, as pinças pneumáticas engatam em uma ordem programada e o robô recebe um sinal para iniciar o ciclo de soldagem. Os posicionadores cabeçote-cabeçote móvel são acessórios comuns para peças cilíndricas, permitindo que o robô solde em uma posição plana enquanto o acessório gira a peça de trabalho. Para fundições complexas, o acessório pode incluir múltiplos eixos de rotação para dar ao robô acesso a todas as juntas. De acordo com a Federação Internacional de Robótica, o número de robôs industriais utilizados para soldagem cresceu mais de 50% nos últimos cinco anos , sendo os fixtures um complemento necessário a este hardware. A interface entre o controlador do robô e o acessório é cada vez mais sofisticada: o robô pode verificar o status da fixação, ajustar os parâmetros de soldagem com base nas variações detectadas na peça e até mesmo sinalizar um operador quando um componente do acessório está se aproximando do seu limite de desgaste.
O papel da fabricação aditiva e da impressão 3D na produção de acessórios
A fabricação aditiva está mudando rapidamente a forma como os acessórios de soldagem são produzidos, permitindo que os engenheiros criem canais de resfriamento conformados e complexos, estruturas leves e geometrias de localizadores personalizadas que são impossíveis de serem alcançadas com a usinagem tradicional. A impressão 3D de metal, utilizando materiais como aço maraging ou Inconel, permite a fabricação de componentes de fixação com passagens de resfriamento integradas que seguem o contorno da junta soldada. Esse resfriamento direcionado reduz drasticamente o tempo de ciclo em operações de alto volume. Mais comumente, a impressão 3D de polímero é usada para produzir localizadores de protótipos, gabaritos de manuseio e mandíbulas macias para garras robóticas em poucas horas, em vez dos dias ou semanas necessários para peças metálicas usinadas. Embora esses componentes poliméricos não sejam adequados para exposição direta ao arco, eles são excelentes para manter as peças afastadas da zona de solda. A capacidade de iterar rapidamente projetos de acessórios usando protótipos impressos em 3D comprime o cronograma de desenvolvimento e reduz o custo de experimentação, otimizando acessórios para soldagem acessível às pequenas e médias empresas.
Metrologia e validação: garantindo que o dispositivo atenda à precisão pretendida
Antes de um novo acessório de soldagem entrar em produção, ele deve ser validado usando máquinas de medição por coordenadas (CMM), rastreadores a laser ou fotogrametria para garantir que todos os pontos localizadores, faces de fixação e superfícies de referência estejam dentro da tolerância posicional especificada, que normalmente é de ±0,1 mm ou mais. Esta validação não é um evento único. Um cronograma de calibração documentado, usando uma peça mestre calibrada ou medição direta, é essencial para a garantia contínua da qualidade. Na indústria aeroespacial, os requisitos da AS9100 exigem que todas as ferramentas de produção sejam inspecionadas em intervalos definidos. Quando um acessório sai da tolerância, ele é reusinado ou seus componentes desgastados são substituídos. Esta abordagem disciplinada à metrologia garante que o acessório de soldagem continua a produzir peças conformes durante toda a sua vida útil.
Manutenção Comum, Práticas de Calibração e Cuidados de Longo Prazo
Mesmo o acessório de soldagem mais robusto perderá gradualmente a precisão se não for limpo e calibrado regularmente, especialmente em ambientes de alta produção onde o acúmulo de respingos e o desgaste da braçadeira são problemas constantes. Um cronograma de manutenção preventiva deve incluir a limpeza diária das superfícies do localizador para remover respingos e detritos, usando raspadores de latão e sprays anti-respingos. A inspeção semanal das forças de fixação com uma chave dinamométrica ou manômetro é necessária para garantir que atendam às especificações. A verificação dimensional mensal com uma CMM ou rastreador a laser confirma que os pontos de localização do acessório ainda estão dentro das posições pretendidas. A reconstrução ou substituição anual de peças de desgaste, como pinos de localização, buchas e suportes de fixação, é uma prática padrão. Negligenciar essas tarefas de manutenção pode levar a um desvio gradual nas dimensões das peças, causando falhas em campo ou paralisações na linha de montagem. O custo da rejeição de um único cliente devido a soldagens fora de tolerância pode exceder todo o orçamento anual de manutenção da oficina de fixação.
Perguntas frequentes sobre acessórios de soldagem
Posso usar um único acessório para soldagem por pontos e soldagem completa?
Depende da entrada de calor. Para processos robóticos ou de alta temperatura, às vezes é melhor ter um dispositivo de fixação dedicado que seja mais leve e rápido, seguido por um mais pesado acessório de soldagem para os passes finais. Se o mesmo acessório for usado para ambos, os pontos de solda podem deformar localmente os pontos de fixação, fazendo com que toda a solda fique desalinhada. O estresse térmico adicional da solda final também pode fazer com que o acessório perca a calibração com o tempo.
Como protejo os localizadores de acessórios contra respingos de solda?
Os respingos não aderem bem ao latão ou ao cobre; portanto, os localizadores próximos ao arco geralmente são feitos desses materiais ou revestidos com um spray cerâmico anti-respingos. Ciclos regulares de limpeza também são essenciais; mesmo o melhor acessórios para soldagem perderá a precisão se as bolas de respingos se acumularem nas superfícies de referência. Alguns sistemas de última geração incorporam jatos de ar automáticos que limpam os localizadores entre os ciclos.
Qual é a precisão típica que um acessório de soldagem deve ter?
Para fabricação de equipamentos pesados, tolerâncias lineares de ±0,5mm são comuns. Para montagens de chapa metálica automotiva, o próprio acessório é frequentemente usinado com tolerâncias de ±0,05mm a ±0,1mm para que a peça final, após contabilizar o retorno elástico, se encaixe perfeitamente na carroceria do veículo. A precisão de fixação necessária é sempre menor do que a tolerância desejada da peça, normalmente por um fator de dois ou mais.
Como escolho entre um equipamento dedicado permanente e um sistema modular?
A decisão depende do volume de produção e da variedade de peças. Se você produz milhares de peças idênticas por ano, um departamento permanente e dedicado acessório de soldagem é o mais rentável a longo prazo. Se a sua oficina manuseia muitas peças diferentes em pequenos lotes, um sistema modular oferece a flexibilidade de reconfigurar as ferramentas para cada trabalho. Muitas lojas utilizam uma abordagem híbrida: um equipamento dedicado para os produtos mais vendidos e um sistema modular para trabalhos de protótipos e pedidos de baixo volume.
Investir em equipamentos bem projetados acessórios para soldagem não é uma despesa; é uma decisão estratégica que impacta diretamente os resultados financeiros. Ao eliminar suposições de ajuste, atenuar a distorção térmica e permitir a transição do trabalho artesanal para a repetibilidade automatizada, essas ferramentas estabelecem a base para uma fabricação escalonável e de alta qualidade. Desde o projeto inicial até a manutenção diária, a atenção aos detalhes em todas as etapas garante que o equipamento permaneça uma base confiável e precisa durante décadas de produção.