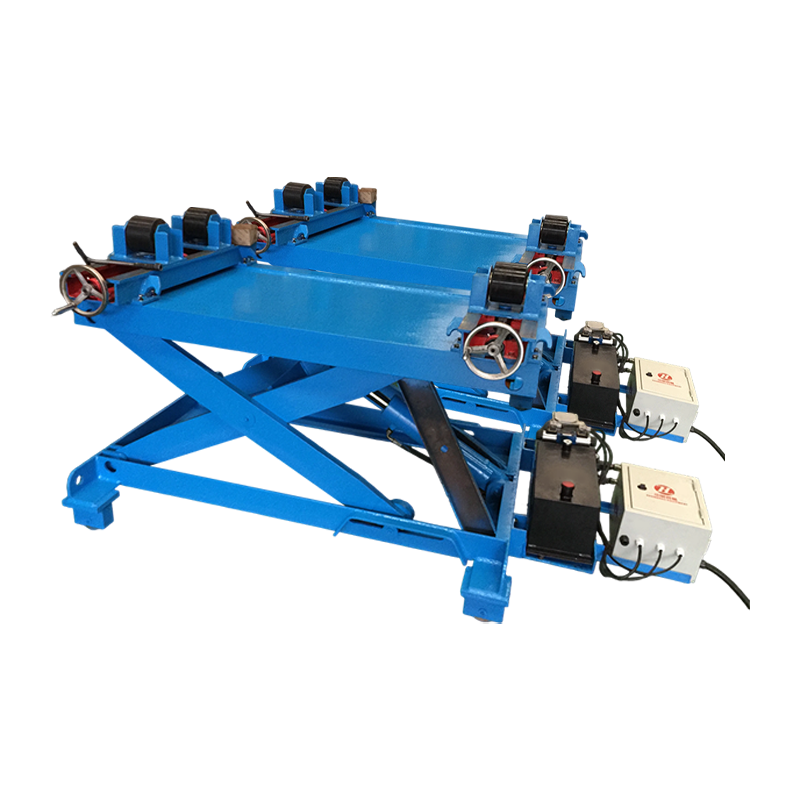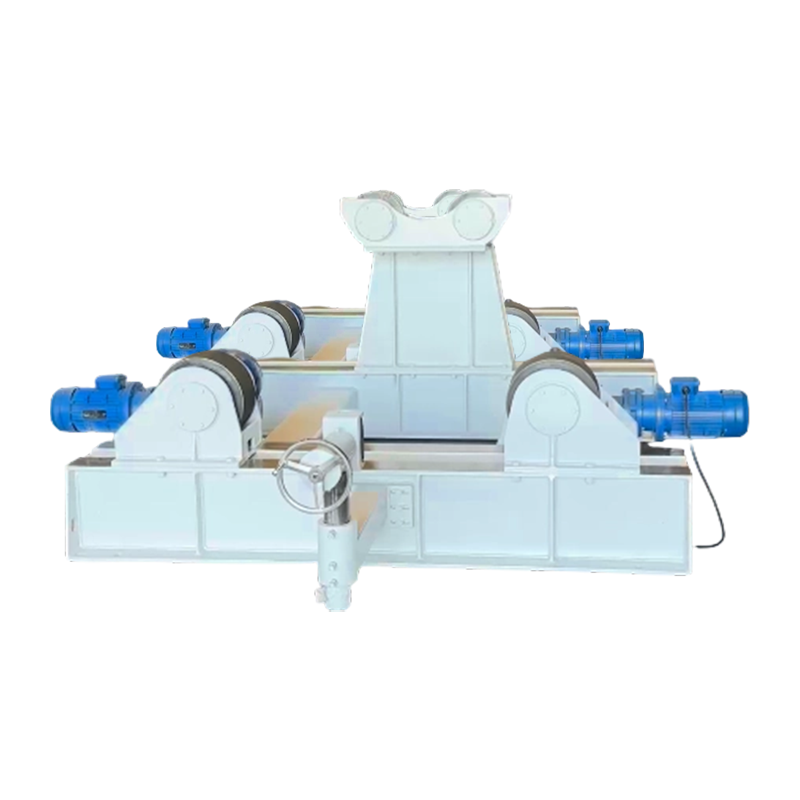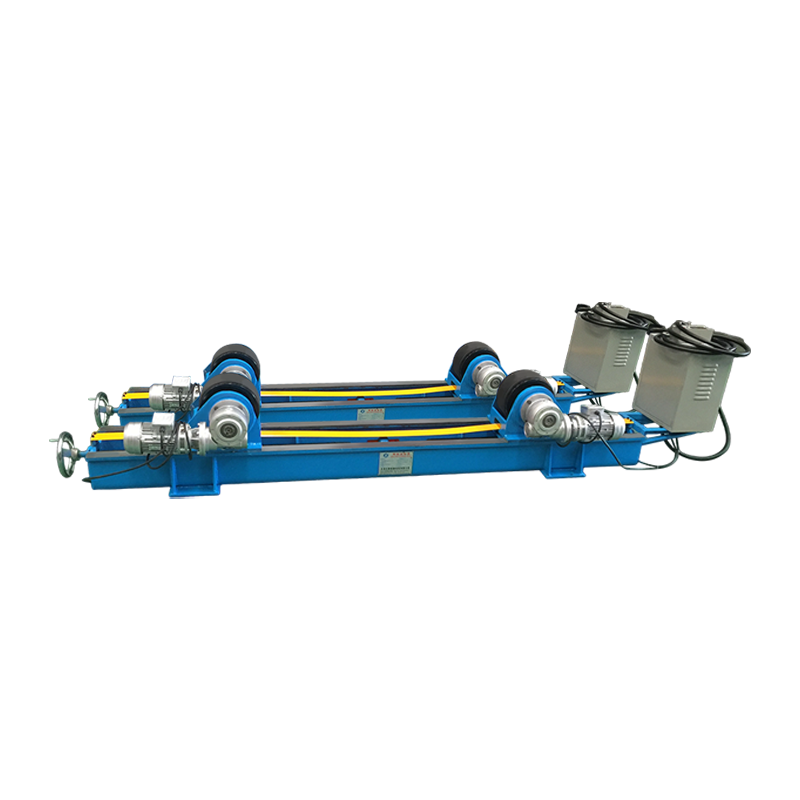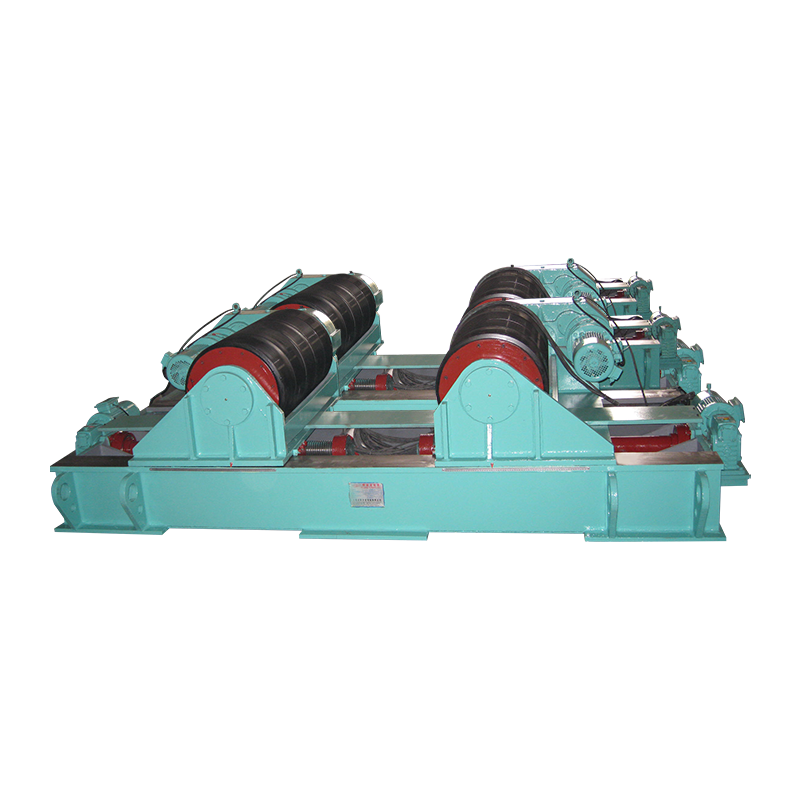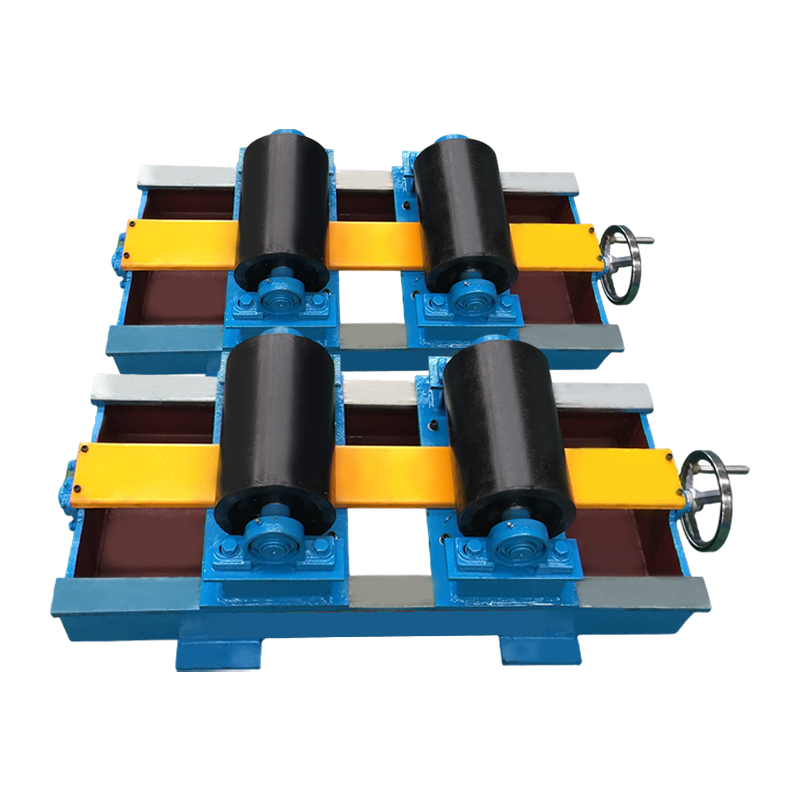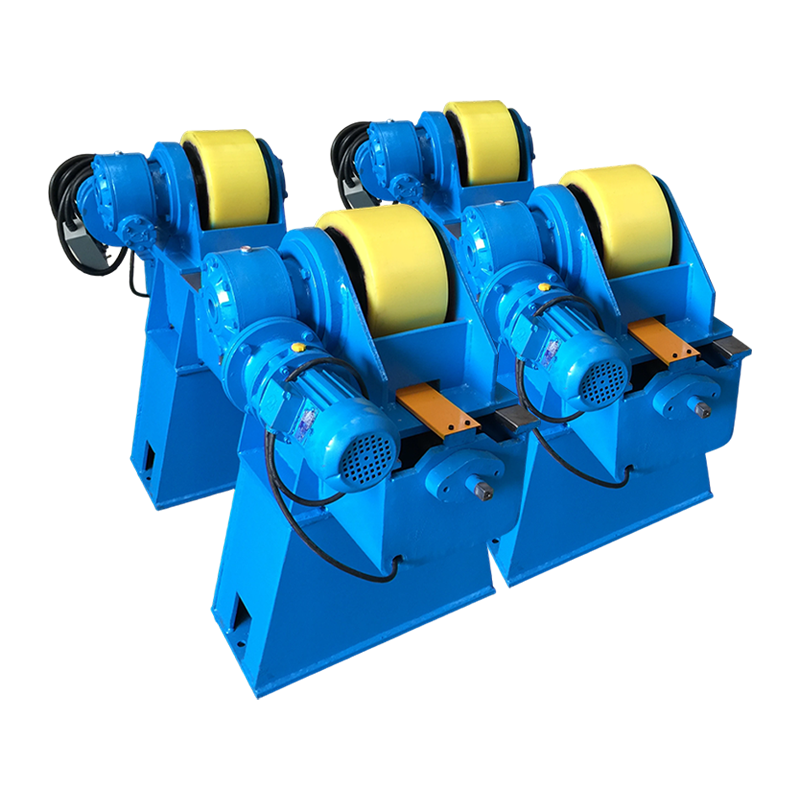
A rotador de soldagem de tubo gira peças cilíndricas sob a tocha de soldagem, mantendo automaticamente a velocidade de deslocamento ideal para cada passagem. Esta única atualização pode aumentar o tempo de arco ligado de menos de 20% para mais de 60% e aumentar as taxas de deposição em até 300%, de acordo com uma pesquisa de produtividade de 2023 da Fabricators & Manufacturers Association. As oficinas que adotam a rotação motorizada relatam consistentemente menos defeitos, menos retrabalho e um rápido retorno do investimento.
Desbloqueando velocidade e consistência com um rotador de soldagem de tubos
O uso de um rotador para soldagem de tubos reduz o tempo do ciclo ao automatizar a rotação, permitindo soldas contínuas de múltiplas passagens sem reposicionamento do operador. Na laminação manual de tubos, um soldador geralmente para a cada poucos minutos para reposicionar a peça de trabalho, o que fragmenta o arco e reduz o tempo real de soldagem. Dados do Manual de Soldagem da American Welding Society indicam que o torneamento manual normalmente limita o tempo de arco ligado a 15–25% das horas de turno. Quando um rotador de soldagem de tubo assume o controle, o tempo de arco ligado excede regularmente 60%, o que significa que mais metal de solda é depositado por turno sem aumentar as horas de trabalho.
O impacto na velocidade de deslocamento é igualmente mensurável. Uma junta de tubo padrão 40 de 12 polegadas que requer 35 minutos de laminação manual pode ser concluída em aproximadamente 12 minutos com um rotador ajustado para 250 mm/min. Ao longo de uma semana de produção em dois turnos, essa diferença se traduz em centenas de juntas adicionais concluídas. Esses números estão alinhados com o relatório de benchmarking de 2023 da Fabricators & Manufacturers Association, que descobriu que as oficinas de navios de médio porte que usam rotadores de soldagem melhorou a eficácia geral do equipamento em 28% no primeiro trimestre de implementação.
Capacidade de carga e diâmetro do tubo correspondentes: uma comparação direta
A classificação da carga útil determina diretamente quais trabalhos um rotador pode realizar, e exceder esse limite leva à queima do motor ou ao desvio radial excessivo. Cada rotador de soldagem de tubo é projetado em torno de uma faixa de peso e diâmetro específicos. Uma unidade classificada para 1 tonelada pode lidar com tubos de 2 a 12 polegadas, enquanto um conjunto de 20 toneladas lida com vasos com mais de 60 polegadas de diâmetro. A escolha de um rotador com pelo menos 25% de excesso de capacidade acima da peça planejada mais pesada prolonga a vida útil e preserva a precisão rotacional.
| Capacidade de carga (toneladas) | Faixa típica de diâmetro de tubo (polegadas) | Potência do motor (kW) | Velocidade máxima de rotação (pol/min) |
|---|---|---|---|
| 1 | 2 – 12 | 0.37 | 190 |
| 3 | 4 – 24 | 0.75 | 250 |
| 5 | 6 – 36 | 1.1 | 300 |
| 10 | 12 – 48 | 2.2 | 380 |
| 20 | 24 – 72 | 3.7 | 450 |
A rotador de soldagem de tubo classificado para 5 toneladas pode lidar com um tubo de 36 polegadas com uma espessura de parede de 0,5 polegadas, desde que o peso da peça não exceda 10.000 lb. Exceder o limite de carga causa deslizamento entre os rolos de acionamento e a superfície do tubo, resultando em velocidade de rotação irregular e defeitos de solda, como perfis de cordão escalonados. Muitos fabricantes mantêm uma unidade de 1 tonelada para tubulações de pequeno diâmetro e um conjunto separado de 10 toneladas para vasos de pressão para evitar sobrecarga.
Rotadores autoalinhantes vs. convencionais: qual projeto se adapta ao seu fluxo de trabalho
Os rotadores autocompensadores compensam automaticamente as variações de diâmetro, reduzindo o tempo de configuração em até 50% na produção de lotes mistos. Um convencional rotador de soldagem de tubo utiliza rodas intermediárias fixas cujo espaçamento deve ser ajustado manualmente para cada diâmetro de tubo. Em contraste, um modelo autocompensador gira os carros de rolos para que se adaptem à peça de trabalho assim que ela é colocada na posição. Esta adaptação mecânica elimina a necessidade de posicionamento por tentativa e erro.
Rotador de rolo fixo convencional
- Custo de compra mais baixo, normalmente 20–30% menor que uma unidade autocompensadora
- Ajuste manual necessário para cada mudança de diâmetro
- Ideal para longas tiragens de carretéis de tubos idênticos
- Procedimento de substituição de rolo mais simples
- A estrutura de base mais pesada geralmente suporta um manuseio mais brusco
Rotador de soldagem de tubo autocompensador
- Prende automaticamente tubos de 2” até o diâmetro máximo
- A configuração leva segundos, reduzindo o tempo de troca pela metade
- O contato consistente do rolo reduz o desvio abaixo de 0,02 polegada
- Apresenta bom desempenho em fabricação de alta mistura e baixo volume
- Maior investimento inicial, mas ROI dentro de 6 a 8 meses em oficinas típicas
Em um estudo comparativo de tempo em seis instalações de fabricação, um sistema autocompensador rotador de soldagem de tubo economizou em média 11 minutos por configuração ao alternar entre tubos de 8 e 20 polegadas. Mais de 50 trocas por semana, esse tempo economizado equivale a mais de 9 horas de disponibilidade de arco adicional, o suficiente para soldar 15 a 20 juntas extras de furo médio.
Ganhos de qualidade de solda: redução de defeitos com rotação consistente
A rotação constante reduz significativamente os defeitos de solda, como falta de fusão e corte inferior, com estudos mostrando uma redução de até 40% nas taxas de retrabalho. Quando um rotador de soldagem de tubo mantém uma velocidade superficial constante, o arco de soldagem permanece na borda principal da poça sem acelerações ou desacelerações repentinas. Essa estabilidade evita lapidação fria, penetração inconsistente e crateras que aparecem durante o reposicionamento manual.
Um artigo técnico de 2022 publicado no Welding Journal documentou taxas de retrabalho em 1.200 juntas circunferenciais de tubos. Juntas soldadas com motor rotador de soldagem de tubo exibiu uma taxa de defeitos de 3,4%, em comparação com 5,8% para juntas torneadas manualmente. A redução de 40% se traduziu diretamente em menores custos de retificação, goivagem e reinspeção, economizando aproximadamente US$ 18 por junta em um ambiente de trabalho totalmente sobrecarregado de US$ 65/hora.
A entrada de calor também se torna mais uniforme. Com o torneamento manual, os soldadores geralmente fazem uma pausa para ajustar a postura, causando o acúmulo de calor e alterando potencialmente as propriedades da zona afetada pelo calor. Um passe acionado por rotador mantém a temperatura entre passes dentro de uma janela de ±25°F, o que ajuda a manter os valores de tenacidade Charpy V-notch exigidos pela ASME B31.3. A consistência neste nível é extremamente difícil de conseguir com o torneamento manual.
Integrando o rotador de soldagem de tubos em células automatizadas
O emparelhamento de um rotador de soldagem de tubos com um manipulador de coluna e lança cria uma estação de soldagem circunferencial totalmente automatizada, reduzindo o custo de mão de obra direta em até 60%, de acordo com estudos de caso da indústria. O rotador controla a rotação enquanto o manipulador posiciona a cabeça de soldagem no stick-out e no ângulo ideais. Juntos, eles permitem que um operador supervisione diversas estações simultaneamente.
Um layout típico de célula automatizada coloca uma carga de 10 toneladas rotador de soldagem de tubo entre dois conjuntos de roletes, com uma coluna manipuladora alimentando um cabeçote de soldagem por arco submerso por cima. Depois que o operador carrega o tubo e inicia a sequência, o rotador gira a uma velocidade predefinida, o manipulador mantém um deslocamento fixo e toda a junta é soldada em um ciclo ininterrupto. Dados de uma fábrica de fabricação pesada em Rotterdam mostraram que esta configuração aumentou a produção diária de juntas de 14 para 38 em seções de torres eólicas de 48 polegadas, ao mesmo tempo que reduziu os erros relacionados à fadiga do soldador a quase zero.
Mesmo sem automação total, um rotador de soldagem equipado com um tacômetro digital e pingente remoto permite que o soldador ajuste a velocidade a uma distância segura. Esta simples atualização demonstrou melhorar as pontuações de aparência da solda em 22% em auditorias de clientes, porque o operador pode reagir ao comportamento da poça sem quebrar a estabilidade do arco.
Vantagens de segurança e ergonômicas
A eliminação do enrolamento manual dos tubos reduz as lesões músculo-esqueléticas em até 70% e evita acidentes com pontos de esmagamento. Girar manualmente um tubo pesado com uma chave de corrente ou manualmente causa extrema tensão nos ombros, costas e pulsos. Os registros de lesões da Administração de Segurança e Saúde Ocupacional (OSHA) indicam que o manuseio e posicionamento de tubos são responsáveis por aproximadamente 18% das entorses e distensões registradas em oficinas de fabricação estrutural. Apresentando um rotador de soldagem de tubo elimina totalmente a necessidade desse esforço físico.
Além disso, um rotor mantém o operador fora da zona de rotação imediata. Nos métodos manuais, os trabalhadores frequentemente ficam perto de eslingas ou correntes rotativas, criando riscos de pontos de esmagamento. Com um rotador de soldagem de tubo , os rolos de acionamento e intermediários são protegidos e o operador controla o movimento por meio de um interruptor de homem morto que interrompe a rotação instantaneamente quando liberado. Combinados com procedimentos adequados de bloqueio/sinalização, esses recursos contribuíram para uma redução de 55% nas lesões registráveis nas mãos durante um período de dois anos em uma oficina de vasos de pressão no Texas, conforme relatado na revisão de segurança interna da oficina.
Práticas de manutenção que prolongam a vida útil do rotador
A inspeção de rotina dos rolos de acionamento e da lubrificação dos rolamentos pode dobrar o intervalo de manutenção de um rotador para soldagem de tubos. Mesmo rotadores robustos sofrem desgaste gradual, mas um cronograma de manutenção disciplinado mantém a precisão rotacional rigorosa e evita tempos de inatividade dispendiosos. As etapas a seguir, extraídas de manuais de serviço de equipamentos, proporcionam o maior impacto.
- Inspecione as superfícies dos rolos semanalmente. Rolos de poliuretano desgastados ou arranhados causam vibração e excentricidade. Substitua os rolos quando a área de contato apresentar pontos planos com largura superior a 4 mm.
- Lubrifique os rolamentos de transmissão a cada 200 horas de operação. Use graxa EP2 à base de lítio e purgue a graxa velha através da conexão até que saia graxa limpa. Lubrificante contaminado é a principal causa de falha prematura de rolamentos em rotador de soldagem unidades.
- Verifique o alinhamento entre os conjuntos do inversor e da polia. O desalinhamento de mais de 1/16 polegada por pé de comprimento do tubo cria forças laterais que sobrecarregam os rolamentos e reduzem a eficiência do motor. As ferramentas de alinhamento a laser podem verificar isso em menos de dez minutos.
- Limpe os armários elétricos mensalmente. Os fumos de solda e o pó de esmerilhamento infiltram-se nos gabinetes do VFD, causando superaquecimento. Uma sopragem de ar comprimido limpa e a substituição do filtro mantêm um controle de velocidade consistente.
- Grave o consumo de amplificador periodicamente. Um aumento repentino na corrente do motor geralmente indica emperramento do rolo ou falha no rolamento. Defina uma linha de base na instalação e sinalize qualquer aumento acima de 15% para investigação.
As lojas que seguem estas etapas relatam um intervalo médio de serviço sem problemas de 18 a 24 meses para seus rotador de soldagem de tubos , em comparação com 9 a 12 meses em instalações que realizam apenas reparos reativos. A diferença muitas vezes equivale a menos uma grande reconstrução por ano, economizando entre US$ 3.000 e US$ 7.000 em peças e mão de obra.
Perguntas frequentes sobre rotadores para soldagem de tubos
Para que é usado um rotador de soldagem de tubos?
A rotador de soldagem de tubo é usado para girar peças cilíndricas - como tubos, vasos de pressão e seções de torres eólicas - a uma velocidade controlada durante a soldagem. Ele segura a peça em rolos motorizados para que o soldador ou a tocha automatizada possam depositar metal de adição continuamente ao redor da circunferência sem parar para reposicionar.
Como escolho a capacidade correta do rotador de soldagem de tubos?
Selecione um rotador de soldagem de tubo com uma classificação de carga pelo menos 25% maior do que a montagem mais pesada que você planeja soldar. Verifique também a faixa de diâmetro mínimo e máximo: os rolos devem estar em contato firme sem que o tubo fique muito baixo no berço. Uma unidade muito pequena escorregará; aquele que é muito grande desperdiça energia e capital.
Um rotador para soldagem de tubos pode lidar com peças não redondas?
Um padrão rotador de soldagem de tubo é projetado para seções cilíndricas. Formas quadradas ou retangulares causam vibração e contato desigual dos rolos. Para componentes não redondos, um posicionador com placa frontal ou um manipulador multieixo é a melhor escolha. Alguns rotadores autocompensadores podem acomodar uma leve ovalização, mas os melhores resultados requerem arredondamento dentro de 1% do diâmetro nominal.
Que manutenção evita a oscilação da velocidade?
Flutuação de velocidade em um rotador de soldagem geralmente está relacionado a rolos desgastados, lubrificação insuficiente ou desvio de parâmetro do VFD. A limpeza regular da superfície do rolo, a lubrificação dos rolamentos a cada 200 horas e o reajuste das configurações PID do inversor eliminam a maioria das inconsistências de velocidade. Se a flutuação persistir, verifique o acoplamento do encoder e a blindagem do cabo do motor quanto a ruído elétrico.