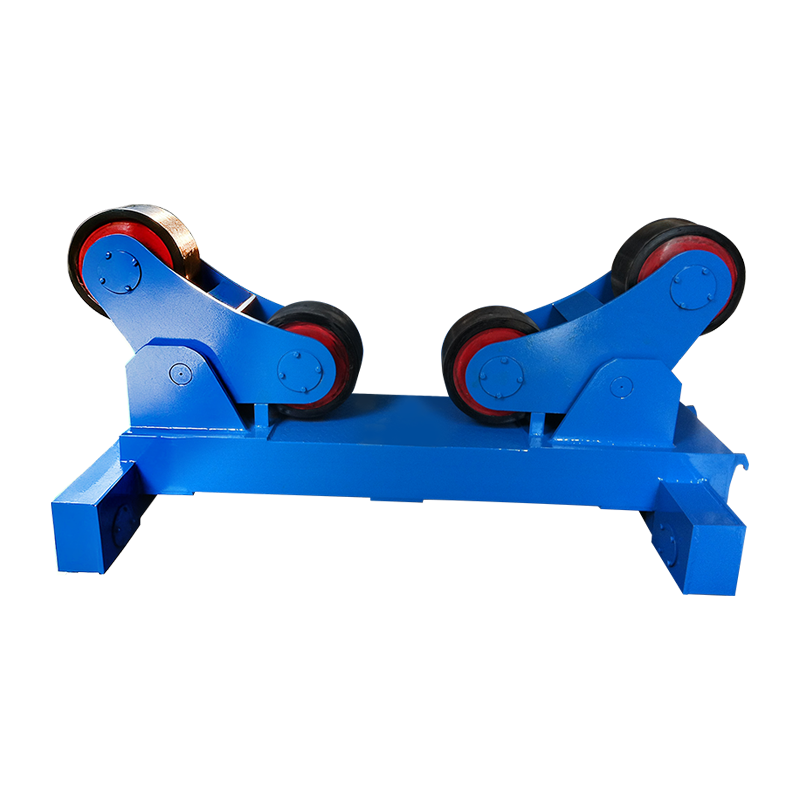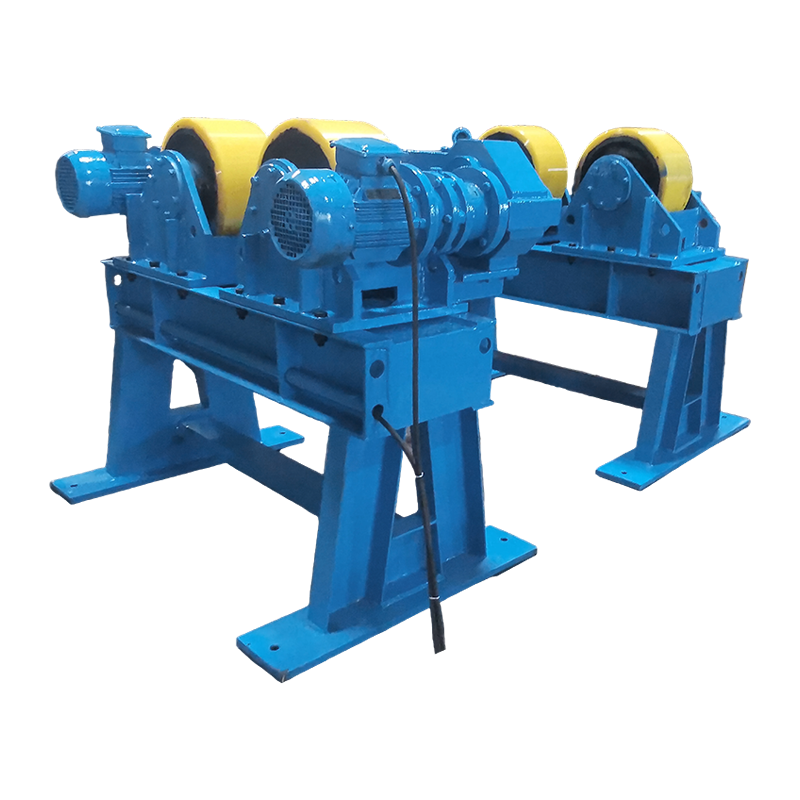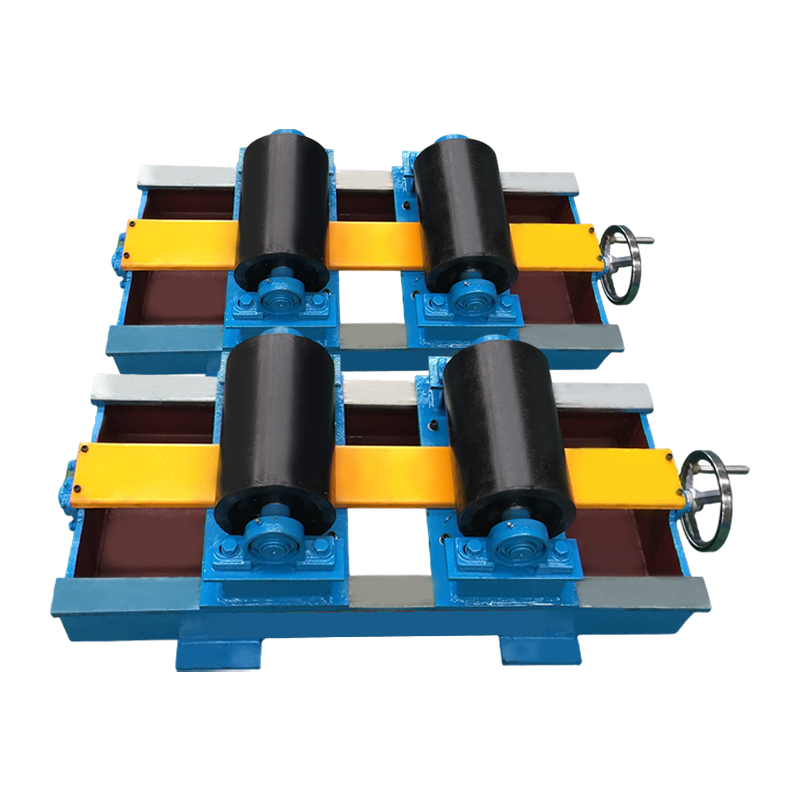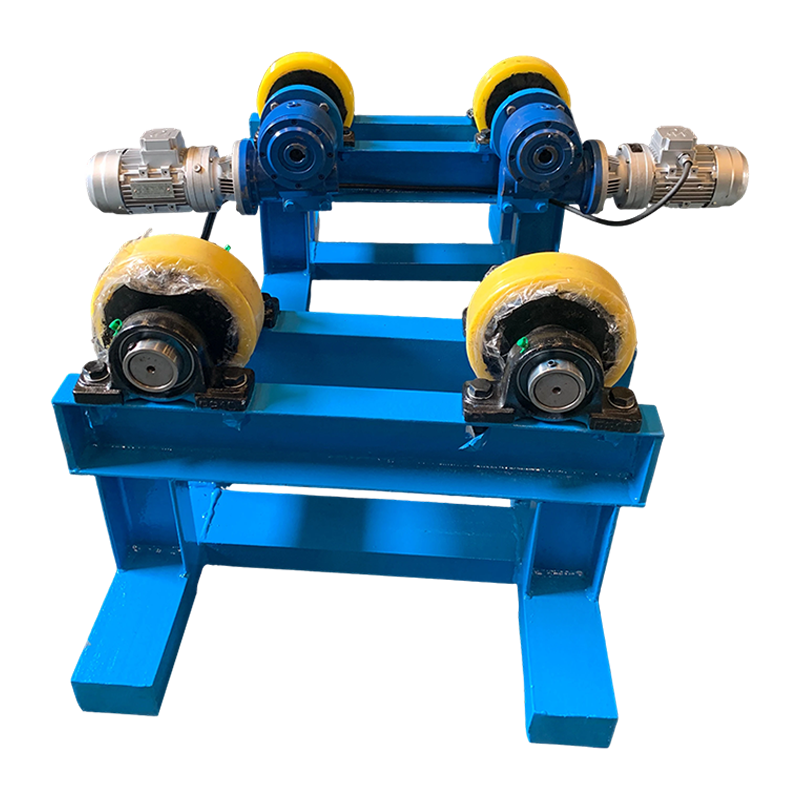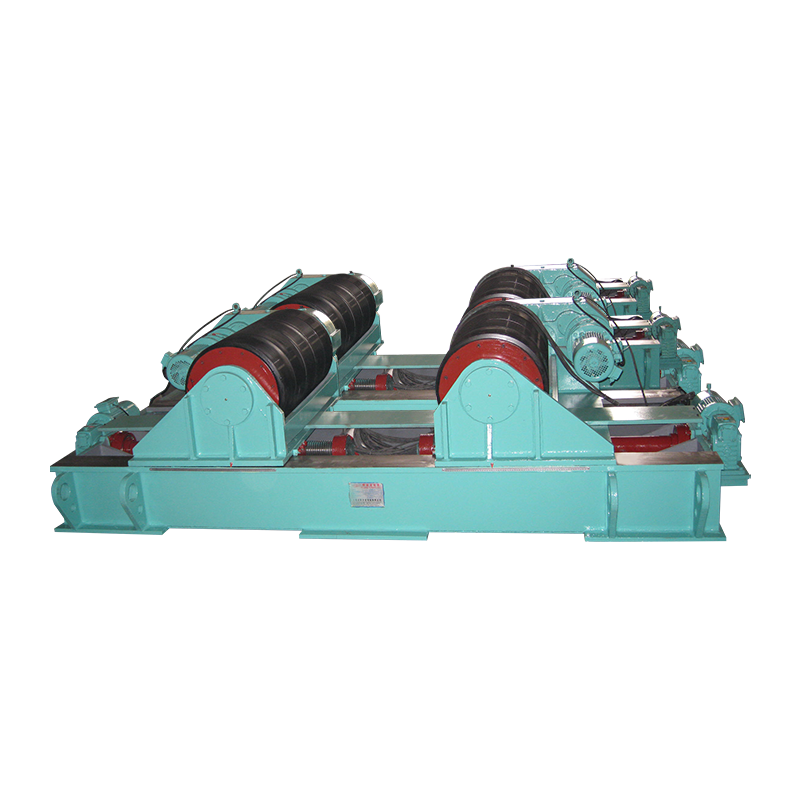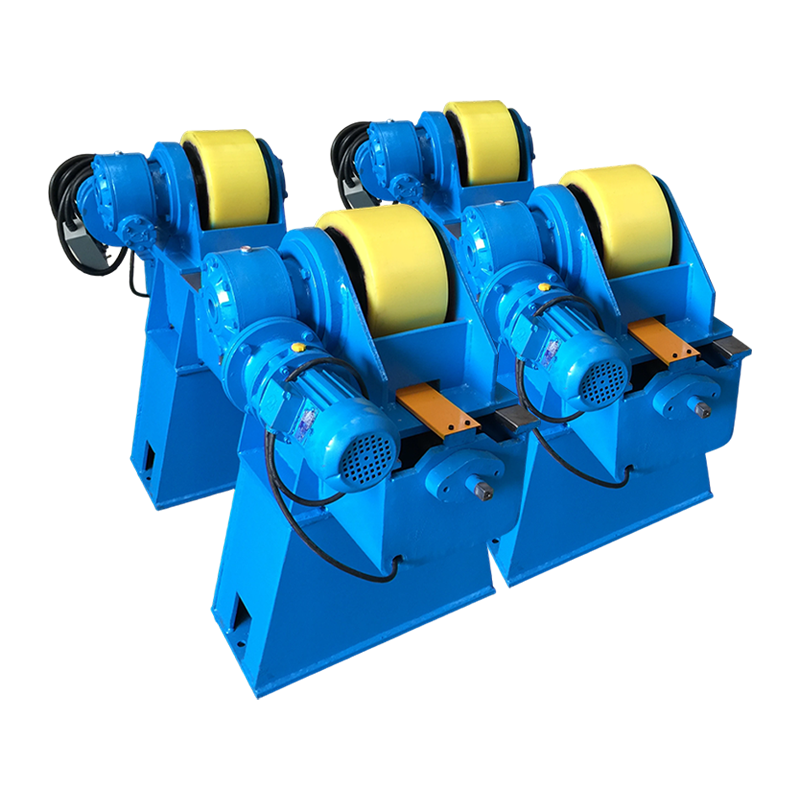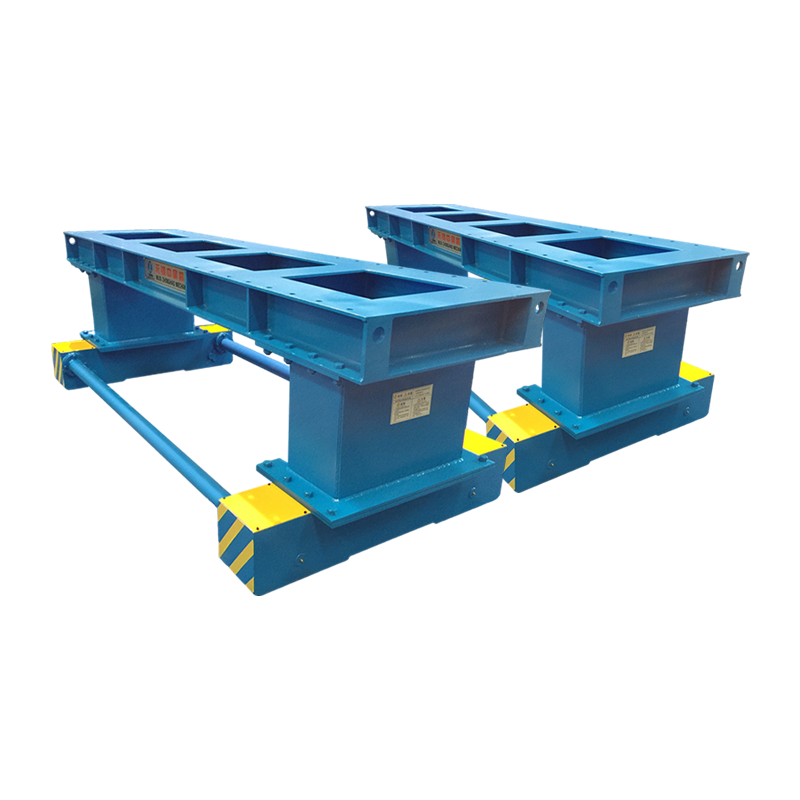
A rotador de soldagem é um posicionador industrial que suporta e gira continuamente peças cilíndricas ou redondas — como tubos, vasos de pressão, tanques e caldeiras — a uma velocidade controlada durante o processo de soldagem. Melhora a qualidade e a produtividade da solda, permitindo soldagem circunferencial automática na posição plana (1G) , eliminando a necessidade de um soldador reposicionar em torno de uma peça estacionária. Estudos em oficinas de fabricação pesada mostram que rotadores de soldagem reduzem o tempo de reposicionamento manual em 40–60% e melhora a consistência do cordão em comparação com a soldagem em posição fixa, ao mesmo tempo que reduz a fadiga do soldador em costuras circunferenciais longas. Para qualquer instalação de fabricação que manuseie soldagens cilíndricas acima de 200 mm de diâmetro, um rotador de soldagem é um dos investimentos em equipamentos de maior retorno disponíveis.
O que é um rotador de soldagem? Definição, componentes e como funciona
Um rotador de soldagem consiste em dois ou mais conjuntos de rolos montados em uma estrutura rígida que sustenta uma peça cilíndrica e a gira a uma velocidade controlada com precisão enquanto uma tocha ou cabeça de soldagem permanece estacionária acima ou ao lado da junta. Em vez de mover o equipamento de soldagem ao redor da peça, o rotador move a peça além do ponto de soldagem — uma mudança fundamental na abordagem que permite ângulo consistente da tocha, velocidade de deslocamento consistente e entrada de calor consistente em toda a circunferência.
Os três componentes principais de qualquer rotador de soldagem sistema são:
- Unidade de acionamento: Contém os rolos motorizados movidos por motor elétrico e redutor. A unidade de acionamento controla a velocidade de rotação, normalmente variando de 0,1 a 1 RPM nos modelos industriais e está conectado a um controlador de velocidade para ajuste preciso.
- Unidade intermediária: Um conjunto de rolo passivo que suporta a extremidade da peça de trabalho. Ele segue a rotação acionada pela unidade de acionamento e é ajustável em largura para acomodar diferentes diâmetros de tubos ou recipientes.
- Painel de controle/CLP: Controla a velocidade de rotação, direção, partida/parada e, em modelos avançados, sincronização com a fonte de energia de soldagem para ciclos de soldagem circunferencial totalmente automatizados.
A peça repousa na ranhura em V ou no berço de superfície plana formado pelos pares de rolos. O ângulo e o espaçamento do rolo determinam a faixa de diâmetro de contato que o rotador pode acomodar. A maioria dos padrões industriais rotador de soldagems lidar com diâmetros de 100 mm a 3.500 mm , com modelos de serviço pesado que se estendem até 6.000 mm e além para fabricação de embarcações de grande porte.
Tipos de rotadores de soldagem: qual projeto se adapta à sua aplicação?
Existem quatro tipos principais de rotadores de soldagem , cada um adequado para diferentes capacidades de carga, geometrias de peças e níveis de automação. Selecionar o tipo errado é o erro de especificação mais comum e caro na configuração da oficina de fabricação.
1. Rotador de soldagem convencional (rolos de ângulo fixo)
O rotador de soldagem convencional utiliza estruturas de rolos fixos em ângulo V e é o tipo mais amplamente utilizado na fabricação geral de tubos e vasos. As estruturas de acionamento e intermediária ficam em um ângulo fixo — normalmente 30° ou 45° — criando um suporte estável para peças de trabalho redondas. O espaçamento dos rolos é ajustado manualmente deslizando as estruturas ao longo de um trilho de base para alterar o diâmetro suportado. As capacidades de carga variam de 1 tonelada a mais de 3.000 toneladas por par. Este projeto é o mais econômico para instalações que trabalham com diâmetros de tubo padrão e consistentes.
2. Rotador de soldagem autoajustável (rolos autocompensadores)
Os rotadores de soldagem autoajustáveis adaptam automaticamente o ângulo do rolo ao diâmetro da peça, eliminando o reposicionamento manual da estrutura. Cada conjunto de rolos utiliza uma estrutura giratória que abre ou fecha sob o peso da peça de trabalho, mantendo o ângulo de contato ideal em uma ampla faixa de diâmetro - normalmente 150 mm a 3.000 mm — sem qualquer ajuste manual. Isso reduz drasticamente o tempo de configuração quando uma oficina lida com tamanhos variados de tubos ao longo do dia. O design autocompensador também distribui a carga de maneira mais uniforme pela superfície do rolo, reduzindo o desgaste localizado do rolo.
3. Rolos de torneamento com capacidade de soldagem da cabeça do tanque
Rolos de torneamento para serviço pesado projetados para fabricação de vasos de pressão e tanques de armazenamento são construídos para lidar com operações de soldagem de carcaça cilíndrica e de tampa final (cabeça). Essas unidades apresentam rolos de borracha ou poliuretano de face larga que fornecem uma superfície que não danifica recipientes acabados ou revestidos, e acionamentos com engrenagem reduzida capazes de sustentar velocidades de rotação muito lentas e precisas - tão baixas quanto 0,01 rpm — para passes de soldagem por arco submerso (SAW) em paredes espessas.
4. Rotador de soldagem motorizado com integração CNC / PLC
Os rotadores de soldagem integrados ao CNC sincronizam a velocidade de rotação da peça diretamente com a taxa de alimentação do arame de soldagem, velocidade de deslocamento e parâmetros da fonte de energia para passes de solda circunferenciais totalmente automatizados. Esses sistemas são usados na fabricação de carretéis de tubos de alto volume, construção de plataformas offshore e fabricação automatizada de vasos de pressão. Precisão de sincronização de velocidade de ±0,5% garante entrada de calor consistente por unidade de comprimento – fundamental para soldas em conformidade com o código em componentes com classificação de pressão de acordo com os padrões ASME, EN 13480 ou ISO 15614.
Tipos de rotadores de soldagem comparados
| Tipo | Faixa de diâmetro | Capacidade de carga | Tempo de configuração | Nível de automação | Melhor Aplicação |
| Convencional | 100 mm – 3.500 mm | 1 – 1.000 toneladas | Manual (10–20 minutos) | Básico | Tubo padrão, diâmetros consistentes |
| Autoajustável | 150 mm – 3.000 mm | 1 – 300 toneladas | Automático (<2 min) | Moderado | Carretéis de tubos de diâmetro misto |
| Rolos de torneamento para serviços pesados | 500 mm – 6.000 mm | 10 – 2.000 toneladas | Manual (varia) | Básico to Moderate | Vasos de pressão, tanques de armazenamento |
| CNC/PLC Integrado | 100 mm – 4.000 mm | 1 – 500 toneladas | Programado (<5 min) | Automação Total | Soldas de alto volume e em conformidade com o código |
Legenda: Comparação dos quatro principais tipos de rotadores de soldagem em toda faixa de diâmetro, capacidade de carga, tempo de configuração, nível de automação e aplicação industrial primária.
Principais especificações a serem avaliadas ao selecionar um rotador de soldagem
Capacidade de carga e faixa de diâmetro são as duas especificações não negociáveis — todos os outros recursos são secundários se o rotador não puder suportar com segurança a peça de trabalho no tamanho necessário. Aqui está um guia estruturado para cada especificação crítica:
Capacidade de carga
Sempre especifique a capacidade de carga do rotador em no mínimo 1,25x o peso mais pesado previsto da peça de trabalho para fornecer uma margem de segurança e levar em conta cargas dinâmicas durante a aceleração e desaceleração da rotação. Uma embarcação pesando 8 toneladas requer um rotor classificado para pelo menos 10 toneladas . A sobrecarga de um rotador de soldagem comprime os rolos além de sua capacidade de suporte, causa deflexão da estrutura e corre o risco de deslocamento catastrófico da peça de trabalho – um sério risco à segurança.
Faixa de velocidade de rotação
A velocidade de rotação deve ser compatível com o processo de soldagem e o diâmetro da peça para manter a velocidade correta de deslocamento do arco na junta. O RPM necessário é calculado como: Velocidade de deslocamento (mm/min) ÷ (π × Diâmetro em mm) . Por exemplo, soldar um tubo de 600 mm de diâmetro a uma velocidade de deslocamento de 400 mm/min requer aproximadamente 0,21 rpm . A soldagem por arco submerso (SAW) em vasos de paredes espessas pode exigir apenas 0,03–0,08 RPM ; Passes de raiz TIG em tubos inoxidáveis de parede fina podem precisar 0,5–1,5 RPM .
Material do rolo
A seleção do material do rolo afeta diretamente a proteção da superfície da peça e a vida útil do rolo. Os rolos de aço são padrão para tubos de aço estrutural não revestidos e oferecem máxima durabilidade. Rolos revestidos de borracha ou poliuretano são necessários para recipientes revestidos, pintados ou polidos para evitar danos à superfície. Os rolos de poliuretano também proporcionam melhor aderência em superfícies lisas, reduzindo o deslizamento – particularmente importante em embarcações pesadas onde a exigência de torque é alta. Espere substituir as tampas dos rolos de poliuretano a cada 12–24 meses em uso de produção contínua.
Aterramento de Corrente de Solda
A corrente de soldagem nunca deve passar pelos rolamentos do rotor — isso causa corrosão eletrolítica nas pistas do rolamento e falha rápida. Os rotadores usados com processos que transportam alta amperagem (SAW de 600 a 1.200 A, por exemplo) devem ter escovas de aterramento dedicadas na estrutura do rotador ou uma braçadeira de aterramento de soldagem separada aplicada diretamente na peça de trabalho. Muitos rotadores premium incluem escovas de solo integradas que entram em contato com a superfície da peça e fornecem um caminho de retorno de baixa resistência, protegendo os rolamentos de acionamento e intermediários.
Anti-deriva/restrição axial
Peças cilíndricas tendem a migrar axialmente (caminhar) ao longo do eixo do rolo durante a rotação — um fenômeno causado por um pequeno desalinhamento entre as linhas centrais dos rolos de acionamento e intermediários. Os rotadores de alta qualidade resolvem isso por meio do ajuste angular dos rolos (convergência nos rolos de acionamento em 1–3°), controle eletrônico anti-deriva automático ou almofadas de impulso axiais mecânicas. O desvio axial descontrolado afasta a junta de solda da tocha, produzindo soldas descentralizadas e potencial colisão da tocha com a extremidade da peça.
Rotador de soldagem vs. posicionador de soldagem: Qual é a diferença?
Um rotador de soldagem e um posicionador de soldagem manipulam peças de trabalho durante a soldagem, mas atendem a geometrias e requisitos de movimento fundamentalmente diferentes. Confundir os dois leva à má aplicação do equipamento – um posicionador não pode substituir um rotador para vasos cilíndricos longos e um rotador não pode substituir um posicionador para montagens flangeadas ou assimétricas.
| Atributo | Rotador de soldagem | Posicionador de soldagem |
| Movimento Primário | Rotação contínua em torno do eixo horizontal | Rotação de inclinação em torno do mandril/mesa fixa |
| Formato da peça | Somente cilíndrico/redondo | Qualquer formato (flanges, suportes, molduras) |
| Tipo de junta de solda | Costuras circunferenciais (circunferência) | Todos os tipos de juntas (filé, topo, complexo) |
| Comprimento máximo da peça | Ilimitado (várias unidades intermediárias) | Limitado pela capacidade de balanço do mandril |
| Faixa de carga típica | 1 – 3.000 toneladas | 0,03 – 100 toneladas |
| Configuração para embarcações longas | Adicione unidades intermediárias — sem limite de comprimento | Impraticável além do balanço de ~3 m |
| Posição de soldagem alcançada | Plano / 1G (circunferencial) | Plano, horizontal ou suspenso conforme necessário |
Legenda: Comparação lado a lado de rotadores e posicionadores de soldagem em sete atributos para esclarecer a seleção correta do equipamento com base na geometria da peça e no tipo de junta.
Indústrias e aplicações que dependem de rotadores de soldagem
Os rotadores de soldagem são indispensáveis em todos os setores que fabricam equipamentos cilíndricos de suporte de pressão, estruturais ou de processo. Sua taxa de adoção se correlaciona diretamente com o diâmetro do vaso — acima de 300 mm de diâmetro, a soldagem circunferencial manual torna-se lenta, inconsistente e ergonomicamente estressante o suficiente para que o ROI do rotador seja normalmente alcançado dentro de 6 a 18 meses de uso na produção.
- Petróleo e gás: Soldas circunferenciais de dutos, fabricação de risers, carretéis de coletores submarinos e soldagem de cascos de tanques de armazenamento de GNL. Os rotadores suportam soldagem por arco submerso em espessuras de parede de 10 mm a 80 mm em tubulações com pressão nominal de acordo com os padrões API 1104 e ASME B31.4.
- Fabricação de vasos de pressão: Vasos em conformidade com a Seção VIII da ASME e PED — reatores, trocadores de calor, condensadores, separadores — exigem passes de solda circunferenciais controlados. Os rotadores permitem a manutenção consistente do pré-aquecimento e o controle da temperatura entre passes, mantendo a solda na posição plana durante as sequências de múltiplos passes.
- Energia eólica: As seções de torres de turbinas eólicas offshore e onshore (normalmente de 4 a 6 m de diâmetro e 20 a 30 mm de espessura de parede) estão entre as maiores aplicações de soldagem rotativa, exigindo rotadores com capacidades superiores a 200–500 toneladas por conjunto.
- Construção naval: Eixos de hélice, tubos de propulsão, tanques de lastro e seções cilíndricas do casco usam rotadores em oficinas de pré-equipamento de fabricação antes da instalação a bordo.
- Mineração e agregado: Moinhos de bolas, fornos rotativos, lavadores de tambor e fabricação de tambores transportadores envolvem carcaças cilíndricas de parede espessa que são práticas apenas com soldagem assistida por rotador.
- Química e petroquímica: Colunas, reatores e vasos de processo com ligas exóticas (inoxidável duplex, Inconel, titânio) se beneficiam particularmente da soldagem em posição plana habilitada por rotador, o que reduz a ruptura da poça de fusão induzida pela gravidade em materiais difíceis de soldar.
Benefícios de produtividade e qualidade do uso de um rotador de soldagem
O principal ganho de produtividade de um rotador de soldagem vem da ativação de arcos de soldagem contínuos, em vez de ciclos de parada e reposição , mas os benefícios de qualidade são igualmente significativos e reduzem diretamente os custos de retrabalho.
Ganhos de produtividade
- O tempo de arco ligado aumenta de 20–35% (manual) para 60–80% com soldagem semiautomática assistida por rotador, e até 90–95% em sistemas totalmente automatizados. Uma oficina de fabricação soldando um tubo de 500 mm de diâmetro pode completar uma junta circunferencial completa em um único arco ininterrupto, em comparação com 4–6 sequências de parada e reinício na soldagem manual.
- Taxas de deposição de SAW em vasos de parede espessa apoiados por rotadores alcançam 15–25 kg/h — aproximadamente 5–8× a taxa de deposição do SMAW manual na mesma junta.
- Fadiga reduzida do soldador em costuras circunferenciais longas significa concentração sustentada durante operações de soldagem de várias horas, reduzindo as taxas de erro no final do turno.
Melhorias na qualidade da solda
- Velocidade de viagem consistente controlado pelo rotador elimina a variação humana na progressão da tocha, resultando em largura uniforme do cordão e penetração em toda a circunferência – fundamental para a aceitação de testes radiográficos e ultrassônicos.
- Posição de soldagem plana (1G) em toda a junta elimina a flacidez da poça de fusão induzida pela gravidade que ocorre nas posições 2G (horizontal), 5G (tubo fixo) e 6G (tubo inclinado), reduzindo a porosidade e as taxas de defeitos de corte inferior em um valor estimado 35–55% em comparação com a soldagem de tubo fixo.
- Controle consistente de temperatura entre passagens é mais fácil de manter quando a solda gira continuamente além de um ponto de monitoramento fixo, permitindo que sensores IR ou termômetros de contato meçam cada ponto da circunferência sem reposicionamento.
Manutenção do rotor de soldagem: mantendo o equipamento confiável na produção
A manutenção preventiva regular em um rotador de soldagem custa uma fração do tempo de inatividade e das despesas de substituição de rolamentos causadas por negligência — um único rolamento de rolos com falha em um rotor de 200 toneladas pode resultar em 2 a 3 dias de perda de produção e entre US$ 5.000 e US$ 15.000 em custos de reparo.
- Diariamente: Inspecione as superfícies dos rolos quanto a respingos de solda, cortes ou pontos planos. Remova os respingos com uma escova de aço ou raspador antes que endureçam e causem danos à superfície das peças ou rotação desequilibrada. Verifique se os cabos de aterramento estão firmemente conectados.
- Semanalmente: Lubrifique a corrente de transmissão, a caixa de engrenagens e os rolamentos do eixo de rolos de acordo com as especificações do fabricante. Verifique se o painel de controle exibe configurações de velocidade precisas e se a parada de emergência funciona corretamente. Inspecione os parafusos de montagem do rolo para afrouxamento da vibração.
- Mensalmente: Verifique o nível e a condição do óleo da caixa de câmbio. Inspecione as tampas dos rolos de poliuretano ou borracha quanto a cortes, rasgos ou endurecimento. Meça o diâmetro do rolo com um paquímetro – o desgaste desigual entre os rolos de acionamento e os rolos intermediários causa variação de velocidade na superfície da peça de trabalho.
- Anualmente: Inspeção completa da unidade de acionamento, incluindo escovas do motor (se CC), folga dos rolamentos da caixa de engrenagens e integridade da solda da estrutura. Recalibre o controle de velocidade em relação à referência do tacômetro. Substitua os rolamentos de rolos proativamente se as horas de operação excederem o intervalo recomendado pelo fabricante - normalmente 8.000–12.000 horas de operação .
Perguntas frequentes sobre rotadores de soldagem
Q1: Qual é a diferença entre um rotador de soldagem e um rotador de tubo?
Os termos são amplamente intercambiáveis no uso comum da loja. Um rotador de soldagem é a categoria mais ampla – abrange qualquer sistema de rolo motorizado que gira uma peça cilíndrica para soldagem, incluindo tubos, recipientes e tambores. "Rotador de tubo" é um termo informal usado com mais frequência para unidades de serviço mais leve, dimensionadas especificamente para fabricação de tubulações e carretéis de tubos. Todos os rotadores de tubos são rotadores de soldagem, mas os rolos de torneamento de vasos pesados projetados para tanques e vasos de pressão são normalmente chamados de rotadores de soldagem ou rolos de torneamento, em vez de rotadores de tubos.
P2: Como calculo a velocidade correta do rotador para meu processo de soldagem?
Use a fórmula: RPM = Velocidade de deslocamento (mm/min) ÷ (π × Diâmetro da peça em mm) . Para um tubo de 500 mm de diâmetro soldado a uma velocidade de deslocamento de 350 mm/min: RPM = 350 ÷ (3,1416 × 500) = 0,223 rpm . Para SAW em um vaso de 2.000 mm de diâmetro a 250 mm/min: RPM = 250 ÷ (3,1416 × 2.000) = 0,040 rpm . Sempre verifique se o seu RPM alvo está dentro da faixa de velocidade controlável do rotador antes da compra.
Q3: Um rotador de soldagem pode ser usado para outros processos além da soldagem?
Sim. Os rotadores de soldagem também são amplamente utilizados para revestimento por pulverização térmica, pintura e revestimento em pó, inspeção de testes não destrutivos (NDT) de componentes cilíndricos e operações de usinagem. como lixar ou polir superfícies cilíndricas. Qualquer processo que se beneficie da rotação uniforme de uma peça redonda em velocidade controlada pode usar o mesmo hardware do rotador — o sistema de acionamento e controle é independente do processo. Algumas instalações compram rotadores principalmente para inspeção END e os utilizam para soldagem como função secundária.
Q4: Quantas unidades intermediárias um rotador de soldagem precisa para vasos longos?
A configuração padrão usa uma unidade de acionamento e uma unidade intermediária por extensão suportada . Para embarcações de até aproximadamente 6 a 8 metros de comprimento, um conjunto de acionamento e um conjunto de roletes são suficientes. Para embarcações mais longas — como carcaças de trocadores de calor de 12 a 20 metros ou seções de torre — adicione uma unidade intermediária adicional para cada 4–6 metros de comprimento adicional além do primeiro vão. O critério crítico é que a embarcação não deve desviar mais do que 1–2mm entre os pontos de apoio sob seu próprio peso, para evitar o desalinhamento das articulações durante a rotação.
Q5: O que faz com que uma peça de trabalho “ande” axialmente em um rotador de soldagem e como isso é evitado?
O desvio axial (caminhada) é causado por um componente de força axial resultante que surge quando as linhas centrais dos rolos de acionamento e intermediário não estão perfeitamente paralelas ou quando a superfície da peça de trabalho não é perfeitamente cilíndrica. É evitado por: (1) convergência nos rolos de acionamento em 1–3° para que gerem uma ligeira força axial oposta; (2) usando controle eletrônico anti-deriva que monitora a posição axial através de um sensor e ajusta automaticamente o ângulo do rolo; ou (3) instalação mecânica almofadas de impulso axial ou batentes finais em uma extremidade da estrutura do rotador. Rotadores autoajustáveis premium normalmente incluem anti-deriva eletrônico como recurso padrão.
Q6: Quais precauções de segurança são essenciais ao operar um rotador de soldagem?
Os principais requisitos de segurança incluem: nunca exceda a capacidade de carga nominal — a sobrecarga causa falha na estrutura do rolo e deslocamento da peça; sempre prenda o cabo de aterramento de soldagem diretamente na peça de trabalho evitar que a corrente de soldagem passe pelos rolamentos de rolos; garantir o o piso abaixo e ao redor do rotor está livre de pessoas ao girar embarcações pesadas; instalar batentes finais mecânicos evitar escoamento axial em pisos inclinados; e nunca deixe uma embarcação em rotação sem supervisão em alta velocidade sem um sistema automático de parada de emergência ativo. Os requisitos da OSHA 1910.212 (proteção de máquina) se aplicam a equipamentos rotativos acionados por energia, incluindo rotadores de soldagem em instalações nos EUA.
Conclusão: um rotador de soldagem é o investimento certo para sua oficina?
Para qualquer oficina de fabricação que solde regularmente componentes cilíndricos acima de 200 mm de diâmetro, um rotador de soldagem oferece ROI mensurável dentro de 6 a 18 meses através da redução das perdas de tempo de arco ligado, menores taxas de retrabalho devido à redução de defeitos na soldagem em posição plana e diminuição da fadiga do soldador em trabalhos de costura longa.
A decisão de seleção se resume a quatro parâmetros: peso máximo da peça (especificação da capacidade de carga dos acionamentos), faixa de diâmetro (espaçamento e tipo dos rolos dos acionamentos), faixa de velocidade de rotação necessária (seleção do motor dos acionamentos e da caixa de engrenagens) e volume de produção (acionamentos para autoajuste versus convencional e para integração CNC). Combine esses quatro parâmetros com precisão, aplique um fator de segurança de 1,25x à capacidade de carga e especifique o material do rolo para atender aos requisitos da superfície da sua peça.
Um bem especificado e adequadamente mantido rotador de soldagem não é apenas uma ferramenta conveniente – é um ativo de produção de nível de produção que aumenta diretamente o teto de qualidade e a capacidade de produção de qualquer operação de fabricação cilíndrica. Especialmente para oficinas de vasos de pressão, fabricantes de tubulações e fabricantes de torres eólicas, é um componente essencial da produção de soldagem competitiva e em conformidade com o código.